机械表外观款式
表径与上链效率如何影响壳体拉丝工艺?揭秘高端腕表细节
摘要
表径尺寸对拉丝纹理视觉呈现的物理约束 表径作为腕表最基础的几何参数,直接决定了金属表面拉丝工艺的可视面积与视觉重心分布。在直径较小的表壳上,例如34毫米或36毫米的款式,拉丝纹理需要保持极高的致密度,以避免纹理因面积过小而显得稀疏或断裂。工匠在处理此类小表径时,通常使用更细密的研磨轮,对砂纹的间距进行微米级的控制,使得光线在微小平面上的反射更加均匀细腻,从而营造出精致内敛的质感。相反,当表径达到
表径尺寸对拉丝纹理视觉呈现的物理约束
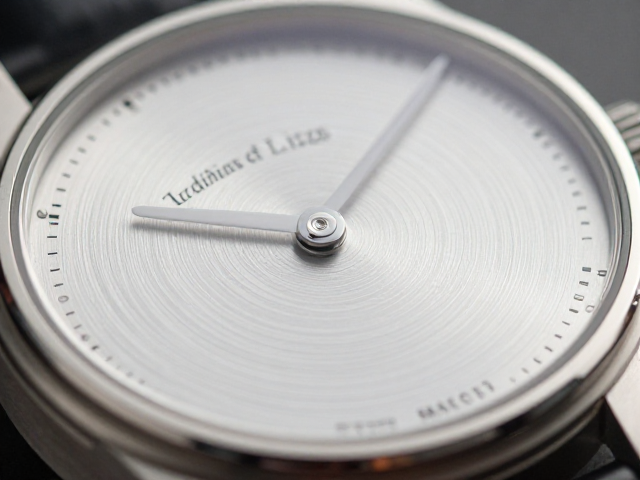
表径作为腕表最基础的几何参数,直接决定了金属表面拉丝工艺的可视面积与视觉重心分布。在直径较小的表壳上,例如34毫米或36毫米的款式,拉丝纹理需要保持极高的致密度,以避免纹理因面积过小而显得稀疏或断裂。工匠在处理此类小表径时,通常使用更细密的研磨轮,对砂纹的间距进行微米级的控制,使得光线在微小平面上的反射更加均匀细腻,从而营造出精致内敛的质感。相反,当表径达到40毫米及以上时,视觉焦点分散,拉丝工艺需要兼顾大面积的平整度与纹理的连贯性,过细的纹理可能在大平面上产生视觉上的杂乱感,因此常采用稍宽且深邃的拉丝路径,以增强金属的光影层次和立体感。
不同表径下的拉丝工艺还会受到机械结构布局的间接影响。大表径腕表通常容纳更复杂的机芯或更大的电池空间,这可能导致表壳边缘、表耳连接处以及表冠周围的结构更为复杂。在这些狭窄或异形区域,拉丝工具的行进轨迹受到物理限制,难以像表耳侧面那样进行长距离的直线运刀。因此,大表径腕表在工艺上更需要处理不同拉丝方向之间的过渡,例如表盘区域采用纵向拉丝,而表壳侧面采用横向拉丝,这种因尺寸差异导致的纹理分区,要求工匠具备极高的空间规划能力,以确保整体视觉逻辑的一致性,而非单纯追求表面的平滑。
上链机制对壳体局部应力与加工精度的挑战
机械腕表的上链系统,无论是自动陀还是手动上链结构,其运作产生的机械应力会直接传导至表壳内部,这对表壳拉丝工艺构成了隐形的技术考验。自动上链腕表中的自动陀在摆动过程中,会通过摆陀轴承对表壳中段产生持续的轻微震动与压力。如果表壳拉丝工艺在处理中段区域时,砂纹的方向与受力方向平行且过深,长期佩戴可能导致细微的磨损加剧,甚至因金属疲劳产生肉眼难辨的微裂纹。因此,针对搭载高频自动上链机芯的表款,工匠常在中段区域采用交叉拉丝或更柔和的缎面处理,以分散机械应力,同时保持视觉上的高级感。
手动上链或带有复杂上链结构的腕表,其表冠连接处与表壳本体的结合部是应力集中的重灾区。在加工这一区域时,拉丝工艺必须与CNC精密切割或手工打磨的步骤紧密配合。如果拉丝深度过大,可能会掩盖金属接合处的微小缝隙,导致密封性检测时的误判,或者在后续组装中因应力不均导致表冠转动阻力异常。因此,上链机构附近的拉丝纹理通常较为细腻且浅淡,以确保金属原色的纯净与结构的稳固,这种细节处理并非为了装饰,而是为了配合机械结构的物理特性,确保腕表在长期运作下的结构完整性。
拉丝工艺与表壳几何形态的从属关系
表壳的几何形态,如酒桶形、酒瓶形或带有弧度的枕形表壳,其曲面变化会显著改变拉丝纹理在三维空间中的投影效果。对于具有复杂曲面的表壳,传统的直线拉丝难以完全贴合表面,容易在弧度转折处产生纹理扭曲或断裂。工匠需要根据曲面的切线方向,动态调整拉丝工具的角度与力度,使得每一道砂纹都能顺应表壳的几何曲线延伸。这种工艺要求极高的经验积累,因为一旦角度偏差,光线在曲面上的反射会出现明显的断层,破坏整体的流畅感。因此,曲面表壳的拉丝工艺往往比平面表壳更为耗时,且对工具的灵活性要求更高。
此外,表壳边缘的倒角与拉丝纹理的衔接也是影响整体质感的关键细节。倒角处理通常需要将拉丝纹理在边缘处自然收口,避免出现毛刺或粗糙的断面。如果拉丝深度与倒角角度计算不当,光线会在边缘处产生强烈的漫反射,形成一道明显的亮线,削弱金属的厚重感。高端腕表在制作此类细节时,会精确计算拉丝纹理的间距与倒角的几何比例,使得纹理在接近边缘时自然变细或融入倒角,形成视觉上的无缝过渡。这种对几何形态与工艺细节的精准把控,是区分普通加工与高端制表工艺的重要标尺,体现了金属加工中力学与美学的深度融合。