316L不锈钢底盖锻压成型工艺,如何显著提升防水性能?
材料选择与坯料预处理对成型质量的基础影响 316L不锈钢因其含有16%-18%的铬和2-3%的钼,具备优异的耐腐蚀性和抗点蚀能力,是制造高密封要求底盖的首选材料。在锻压成型前,原材料的微观组织均匀性直接决定了后续成型的稳定性。需确保坯料表
材料选择与坯料预处理对成型质量的基础影响 316L不锈钢因其含有16%-18%的铬和2-3%的钼,具备优异的耐腐蚀性和抗点蚀能力,是制造高密封要求底盖的首选材料。在锻压成型前,原材料的微观组织均匀性直接决定了后续成型的稳定性。需确保坯料表
底盖锻压成型的核心工艺流与材料特性 底盖锻压成型属于金属塑性加工范畴,主要利用锻压设备对金属坯料施加压力,使其产生塑性变形从而获得预定形状和尺寸的零件。这一过程通常包括制坯、预锻和终锻等阶段,通过模具的闭合运动强制金属流动填充型腔。材料的
精密金属塑性变形的基础逻辑 底盖锻压成型的核心在于利用高吨位压力机对金属坯料施加巨大的径向与轴向压力,使其在模具型腔内发生不可逆的塑性流动。这一过程严格遵循金属材料的流变特性,通常选用316L精钢或钛合金等具备优良延展性的材质,在室温或预
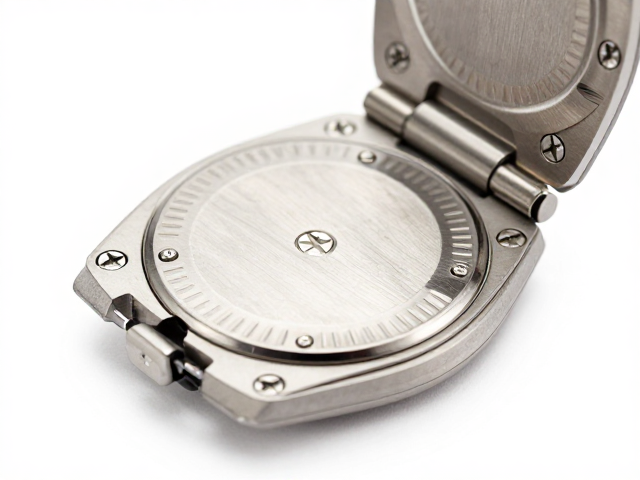
翻盖式表底的结构逻辑与多螺丝固定优势 翻盖式表底盖的设计核心在于其独特的机械连接方式,通过多颗精密螺丝将底盖与表壳主体进行刚性连接。这种结构不同于常见的旋入式底盖,它通常由一块经过精密加工的金属片作为盖板,利用分布在圆周或对称位置的螺丝穿
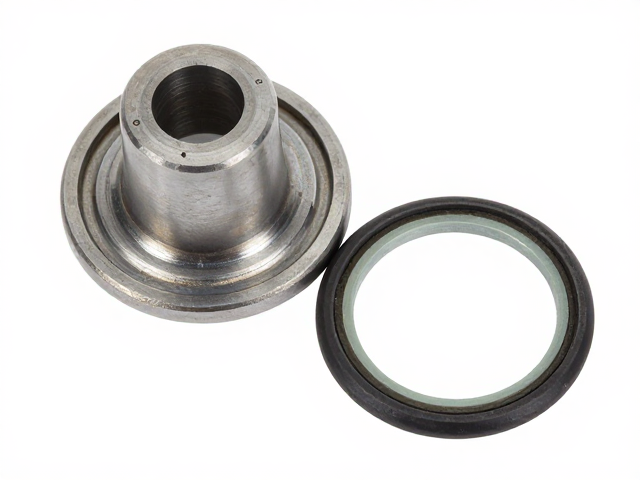
垫圈尺寸适配与底盖锻压成型的关联性分析 底盖锻压成型过程中的模具精度直接决定了成品法兰面的平整度与同心度,进而影响着密封圈的最终贴合效果。在实际生产环境中,锻压件若因模具磨损或工艺参数波动导致端面出现微小翘曲或尺寸超差,原有的标准密封圈可
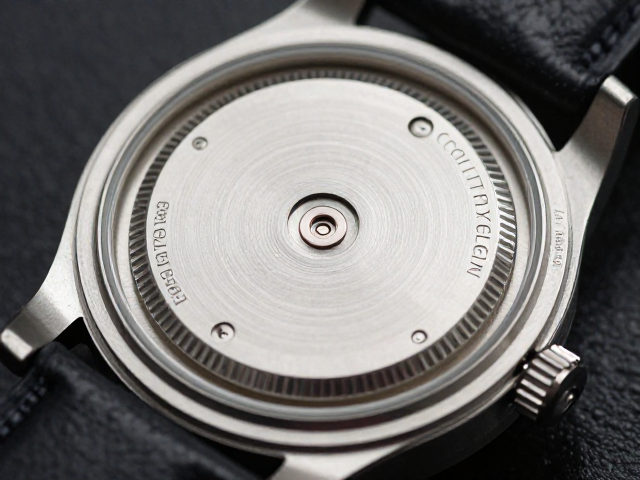
锻压成型对正装机械表底盖微观结构与力学性能的影响 正装机械表底盖在经历高精度锻压成型后,其内部晶粒结构会发生显著的定向排列,这种微观层面的形变直接决定了底盖的抗疲劳强度与表面光洁度。在冷锻或温锻过程中,金属材料受到模具施加的径向与轴向复合
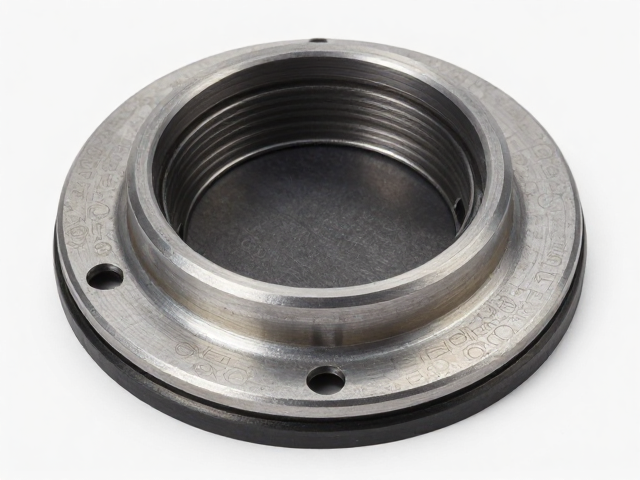
底盖锻压成型外径尺寸偏差的核心成因分析 底盖在经历高温高压锻压工序后,外径尺寸波动通常源于模具型腔磨损或材料流动特性的改变。随着锻压次数的增加,模具分模面及型腔侧壁会产生微观磨损,导致金属填充体积略微增加,进而使成品外径呈现渐进性增大趋势
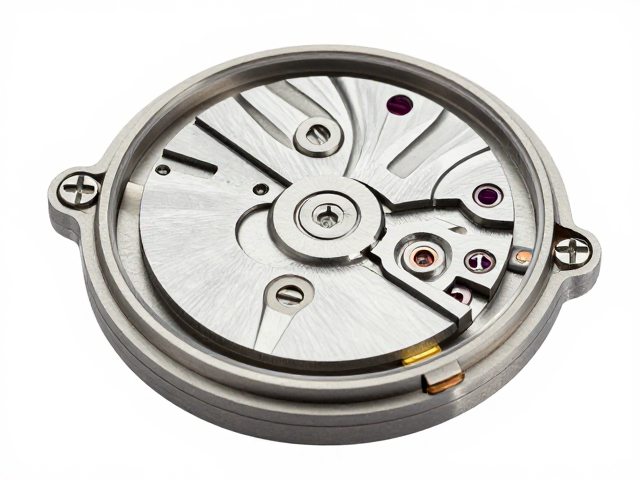
底盖锻压成型工艺的核心材料选择与热处理机制 机械表底盖在经历高温锻压过程中,材料的微观结构变化直接决定了成品的力学性能。316L精钢因其优异的耐腐蚀性和延展性,成为高端机械腕表的主流基材,其含有2-2.5%的钼元素,能有效抵抗氯化物腐蚀。
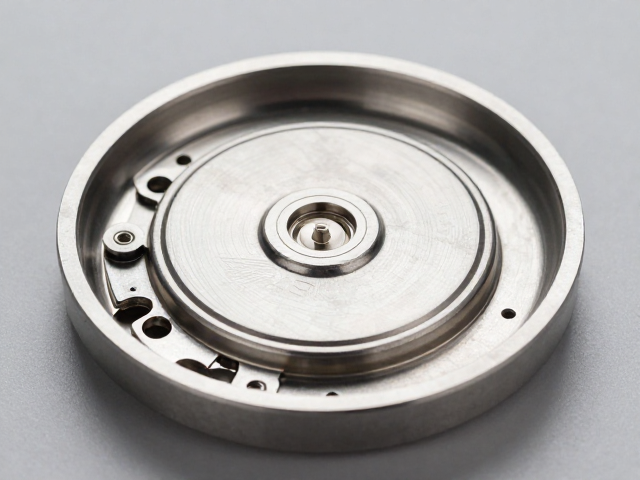
底盖锻压成型的金属力学与结构完整性 底盖作为机械腕表或精密仪器机芯的外部防护屏障,其制造工艺直接决定了整机的密封性能与耐用度。锻压成型技术利用高吨位压力机,将经过精密退火处理的金属板材(如316L不锈钢、钛合金或铝合金)在模具中一次性压制
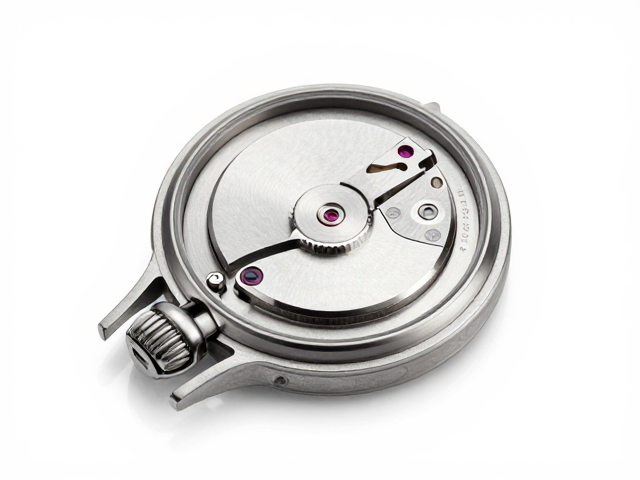
底盖锻压成型的核心原理与材料特性 手动机械表底盖的锻压成型是一项精密的金属塑性加工技术,其核心在于利用高吨位压力机对圆形金属坯料施加径向与轴向复合力,使其发生塑性变形并贴合模具型腔。这一过程通常选用316L精钢、钛合金或贵金属作为基材,这
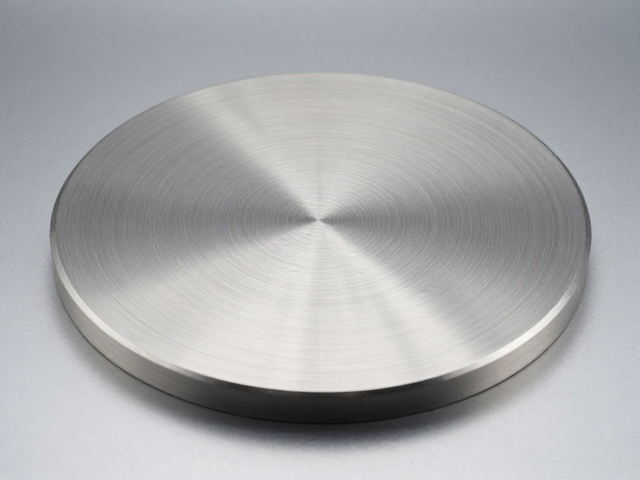
底盖锻压成型的核心工艺与材料特性 底盖锻压成型是金属加工中通过模具对金属坯料施加高压,使其发生塑性变形从而获得预定形状的关键工序。这一过程通常选用铝合金、不锈钢或铜合金等具有良好延展性的材料,利用冷锻或温锻技术,在常温或适度加热状态下进行
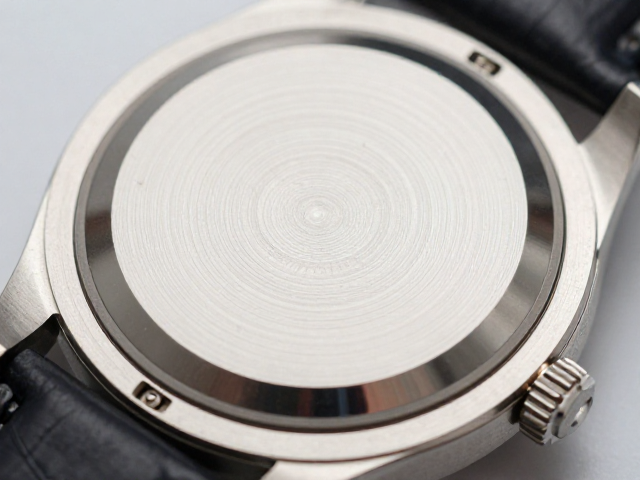
底盖锻压工艺的核心技术与结构特点 手表底盖作为连接表壳与内部机芯的关键部件,其制造工艺直接决定了整机的密封性能与耐用度。目前主流的底盖加工方式主要包括冲压成型与CNC切削两种路径。冲压工艺通过高精度模具对金属板材进行高压锻压,能够高效生产