机械表配件
底盖锻压工艺与贵金属表底解析,揭秘手表防水等级标准
摘要
底盖锻压工艺的核心技术与结构特点 手表底盖作为连接表壳与内部机芯的关键部件,其制造工艺直接决定了整机的密封性能与耐用度。目前主流的底盖加工方式主要包括冲压成型与CNC切削两种路径。冲压工艺通过高精度模具对金属板材进行高压锻压,能够高效生产出结构统一、厚度均匀的底盖,常见于需要保持极高一致性的量产腕表中。这种工艺在处理不锈钢、钛金属等常见表壳材质时,能有效降低材料应力,确保底盖边缘与表壳螺纹或卡口
底盖锻压工艺的核心技术与结构特点
手表底盖作为连接表壳与内部机芯的关键部件,其制造工艺直接决定了整机的密封性能与耐用度。目前主流的底盖加工方式主要包括冲压成型与CNC切削两种路径。冲压工艺通过高精度模具对金属板材进行高压锻压,能够高效生产出结构统一、厚度均匀的底盖,常见于需要保持极高一致性的量产腕表中。这种工艺在处理不锈钢、钛金属等常见表壳材质时,能有效降低材料应力,确保底盖边缘与表壳螺纹或卡口完美契合。相比之下,CNC切削则更多应用于复杂造型或特殊材质(如陶瓷、贵金属)的底盖制作,虽然成本较高,但在处理异形结构时具有不可替代的优势。
底盖与表壳的连接方式主要分为旋入式、压入式及卡扣式。旋入式底盖通过精密螺纹与表壳锁紧,配合O型密封圈或垫片,能提供最强的机械密封力,是专业潜水表的首选方案。压入式底盖则依靠过盈配合直接嵌入表壳底部,多用于简约风格的正装表或超薄腕表,其优势在于外观简洁无螺纹,但长期使用的密封稳定性相对较弱。卡扣式常见于智能手表或部分复古表款,通过内部卡爪固定,拆卸方便但防水性能通常低于旋入式设计。不同连接方式对底盖的平面度、同心度有着严苛的公差要求,任何微小的变形都可能导致防水失效。
贵金属表底的材质特性与加工难点
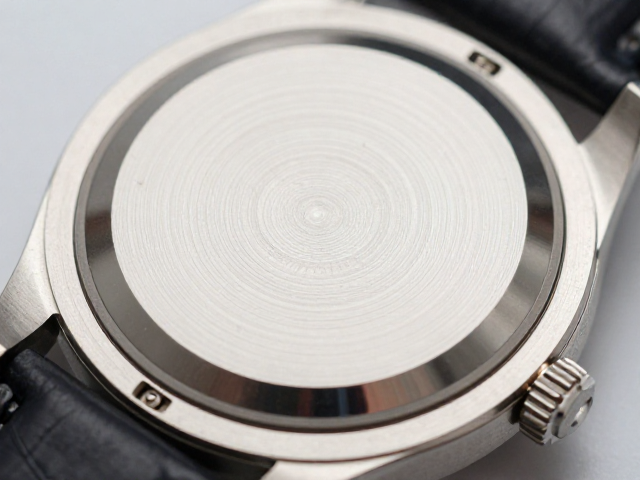
贵金属底盖在腕表领域中常被视为奢华与工艺的象征,主要涵盖18K金、铂金及950钯金等材质。这些金属具有优异的耐腐蚀性和独特的色泽,但物理特性也带来了显著的加工挑战。黄金质地较软,在锻压过程中容易发生形变,对模具的精度和压力控制要求极高,稍有不慎便会出现表面微裂纹或厚度不均。铂金密度大、硬度高,加工过程中会产生严重的加工硬化现象,需要多次中间退火处理以恢复延展性,这大幅增加了生产周期和成本。此外,贵金属表底通常采用实心锻造而非空心压入,以确保足够的重量感和结构强度,这也使得材料利用率相对较低。
在表面处理方面,贵金属底盖常经过拉丝、抛光或磨砂处理,以提升视觉质感。拉丝工艺利用专用刷纹工具在金属表面形成均匀纹理,能有效掩盖细微划痕,但需确保纹理方向与表壳整体设计语言一致。抛光处理则要求极高的表面光洁度,任何细微的砂眼或杂质都会在高光反射下暴露无遗。值得注意的是,贵金属表底与表壳的材质匹配至关重要,若底盖与表壳材质不同(如金底钢壳),在长期佩戴中可能因电化学腐蚀或热膨胀系数差异导致密封失效。因此,高端腕表在选材时通常会确保底盖与表壳材质一致,或采用特殊的隔离涂层技术来规避潜在风险。
手表防水等级标准的国际规范与测试逻辑
国际标准化组织(ISO)制定的ISO 22810和ISO 6425标准是衡量腕表防水性能的核心依据。ISO 22810主要针对日常生活防水,规定腕表需在水压3巴(约30米水深)下承受规定时间的测试,此类表款适合日常佩戴,但严禁用于游泳或潜水。ISO 6425则针对潜水表,要求至少200米防水,并需经过更严苛的测试,包括浸水、热冲击、耐压及抗磁性能测试。测试过程中,腕表需在静止水中承受1.2倍标称压力的水压,同时监测内部是否进水或功能异常。这些标准确保了不同防水等级的腕表在对应使用场景下的可靠性,避免了用户因误解防水标识而造成的设备损坏。
防水性能并非仅由底盖决定,而是整个表壳系统的综合体现。表冠、表镜、指针轴等部件均需配备严密的密封结构。表冠通常采用螺旋式或按压式锁紧设计,内部设有多重O型圈,在旋入或按压时形成压缩密封。表镜与表壳之间则通过压合或胶粘固定,并使用专用密封圈填充缝隙。在防水测试中,除了静态水压测试,还会进行动态模拟,如模拟手臂摆动产生的额外压力波动。值得注意的是,防水性能会随时间推移而衰减,橡胶密封圈会因老化、紫外线照射或化学品侵蚀而失去弹性。因此,建议每1-2年对腕表进行一次专业防水检测,更换老化密封圈,以维持其原有的防护能力。