圆盘精密车削振幅偏低?放大镜下查因,3步优化工艺
振动频谱特征与刀具状态关联分析 在圆盘精密车削过程中,振幅偏低往往被误读为加工稳定性优异,但结合高频振动传感器数据观察,这种“异常平静”常隐藏着刀具微刃钝化或夹持系统刚性过强的先兆。当刀具前刀面与切屑接触区域的摩擦系数因积屑瘤或磨损而改变
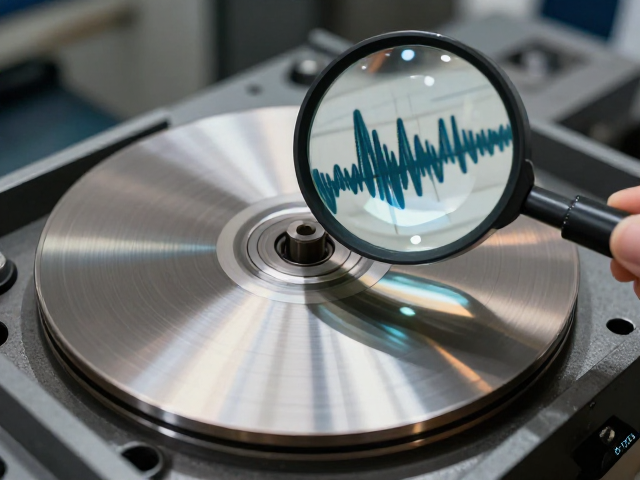
振动频谱特征与刀具状态关联分析 在圆盘精密车削过程中,振幅偏低往往被误读为加工稳定性优异,但结合高频振动传感器数据观察,这种“异常平静”常隐藏着刀具微刃钝化或夹持系统刚性过强的先兆。当刀具前刀面与切屑接触区域的摩擦系数因积屑瘤或磨损而改变
圆盘精密车削的核心工艺解析 圆盘类零件在机械加工领域具有极高的代表性,其加工难点主要集中在薄壁变形控制与端面跳动精度上。传统车削过程中,由于切削力的径向分量较大,极易导致工件产生弹性变形,进而影响最终的同轴度与平面度。现代精密车削工艺通常
精密车削工艺对轴尖几何精度的核心影响 在精密仪器与高端机械部件的加工领域,圆盘精密车削是确保轴尖基础几何精度的关键工序。通过高精度的数控车床配合专用刀具,对轴尖部位进行微量切削,能够严格控制外径、同轴度以及表面粗糙度。这一过程不仅决定了部
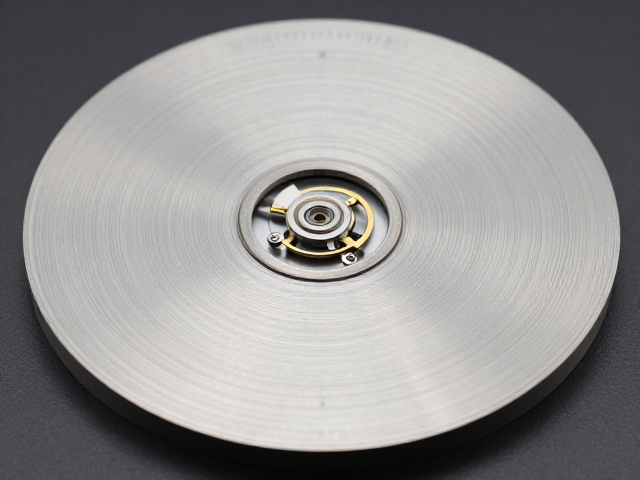
圆盘精密车削的核心技术与工艺稳定性 圆盘精密车削通常依托于高精度的数控车削中心或专用自动车床执行,其核心在于对工件旋转轴线的严格把控以及刀具路径的微观修正。在古董表摆轮这类高精度零件的加工中,材料多选用铱合金、钢合金或特殊硅基复合材料,这
圆盘精密车削工艺的微观控制 精密车削过程中,主轴旋转精度与刀具刃口微观几何形状的稳定性直接决定了零件表面的形貌特征。在微米级甚至亚微米级的加工域内,机床的热变形、振动以及切削力的波动会通过刀具传递至工件表面,形成周期性的波纹或微观不平度。
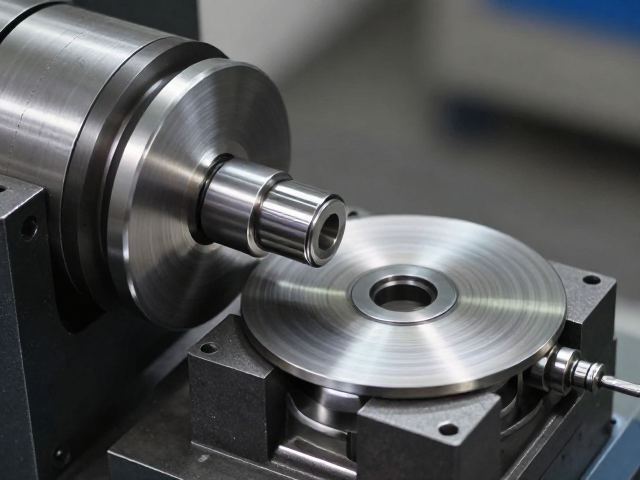
精密车削与抛光工艺的协同机制 在高端零部件制造领域,圆盘精密车削与摆轴抛光并非孤立存在的工序,而是构成表面完整性控制的核心环节。车削过程决定了零件的几何精度与微观形貌基础,而摆轴抛光则负责消除加工残留应力并提升表面光洁度。这种工艺组合常见
圆盘精密车削中的残余应力与磁性残留机制 在圆盘精密车削的加工过程中,刀具与工件材料之间发生的剧烈塑性变形以及摩擦作用,会在工件表面及次表面区域诱发复杂的残余应力场。这种物理层面的形变会导致金属晶体结构发生畸变,进而改变材料的磁导率分布。对
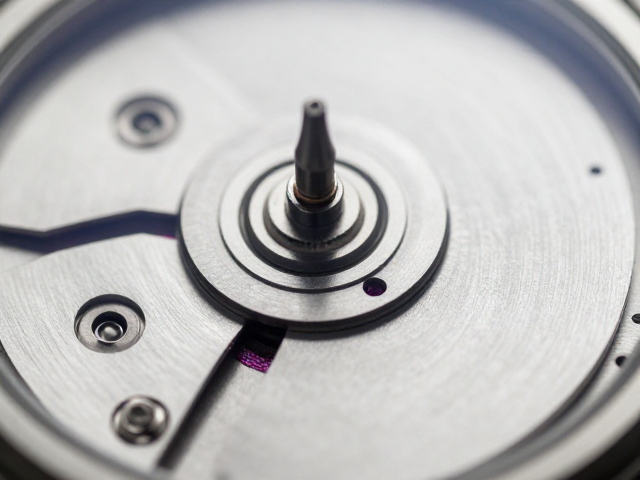
轴尖与圆盘的结构功能与材料基础 机械表的走时精度高度依赖于擒纵机构中轴尖与摆轮圆盘的精密配合,其中轴尖承担着传递能量与减少摩擦的核心职能,而圆盘则负责在摆轮摆动过程中与擒纵叉产生交互,控制能量释放的节奏。为了保证在长期高频振动下依然保持几
精密车削中的热变形机理与环境影响 在圆盘类零件的精密车削过程中,环境温度波动会直接导致机床结构件、刀具及工件发生非对称的热膨胀,这种由温差引发的几何形变是限制加工精度的核心因素之一。当切削区产生的热量无法及时通过冷却液或空气消散时,主轴箱
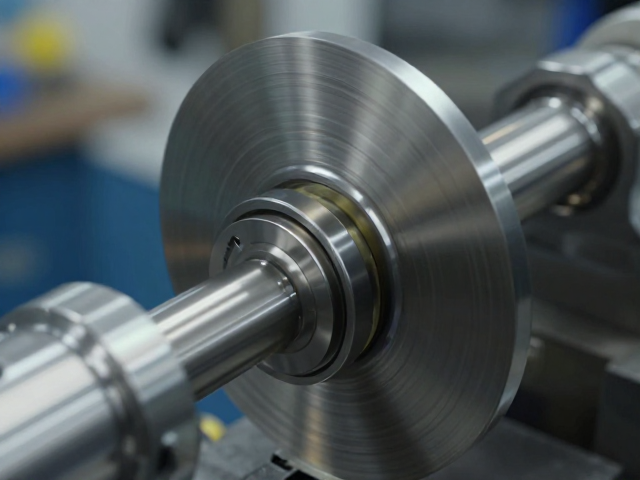
精密车削中的振动抑制与防震油选型逻辑 在圆盘类零件的精密加工领域,主轴系统的动态稳定性直接决定了最终产品的表面质量与尺寸精度。传统的润滑方案中,部分高粘度矿物基油液在高速旋转工况下容易产生流体动力不稳定,导致主轴在临界转速附近出现微幅颤振
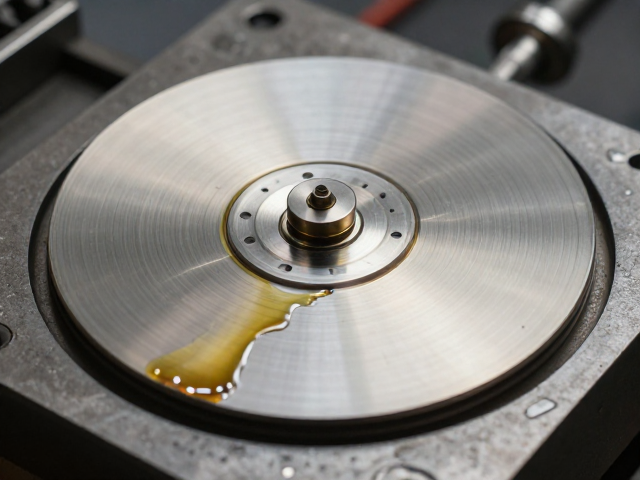
精密车削中的油污迁移机制 在圆盘精密车削加工环节,切削液与导轨润滑油会形成微小的油滴或油雾。当加工对象为微型机械结构,如怀表机芯中的摆轮夹板或游丝组件时,这些油性介质极易通过毛细作用或气流携带,附着在经过精加工的金属表面。由于车削过程中产
圆盘精密车削的核心工艺逻辑 圆盘类零件在精密制造领域常被视为高难度工件,其核心难点在于薄壁结构下的刚度保持与同轴度控制。传统车削过程中,切削力引发的径向变形会直接破坏尺寸精度,因此工艺设计必须围绕“刚性支撑”与“微量切削”展开。采用低夹持