机械表配件
日系机械表防震轴尖圆盘精密车削工艺详解
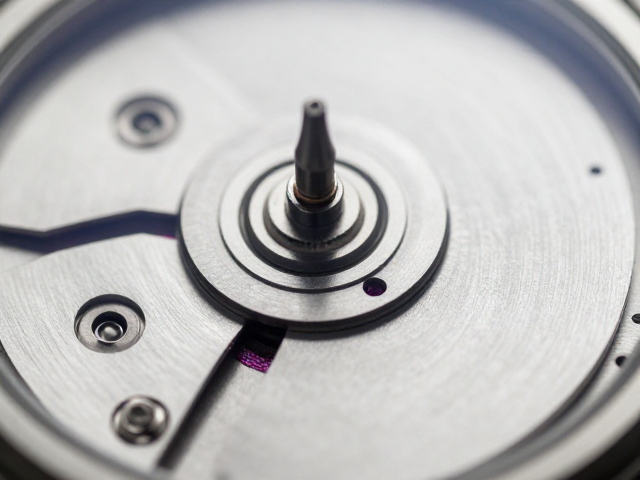
摘要
轴尖与圆盘的结构功能与材料基础 机械表的走时精度高度依赖于擒纵机构中轴尖与摆轮圆盘的精密配合,其中轴尖承担着传递能量与减少摩擦的核心职能,而圆盘则负责在摆轮摆动过程中与擒纵叉产生交互,控制能量释放的节奏。为了保证在长期高频振动下依然保持几何稳定性,现代制表工艺通常选用高纯度钢材或特殊合金作为基础材料,这些材料经过严格的热处理,具备极低的弹性滞后现象,从而确保每一次摆动的幅度均匀且可预测。 在微观
轴尖与圆盘的结构功能与材料基础
机械表的走时精度高度依赖于擒纵机构中轴尖与摆轮圆盘的精密配合,其中轴尖承担着传递能量与减少摩擦的核心职能,而圆盘则负责在摆轮摆动过程中与擒纵叉产生交互,控制能量释放的节奏。为了保证在长期高频振动下依然保持几何稳定性,现代制表工艺通常选用高纯度钢材或特殊合金作为基础材料,这些材料经过严格的热处理,具备极低的弹性滞后现象,从而确保每一次摆动的幅度均匀且可预测。
在微观尺度下,轴尖的形状直接决定了摩擦力矩的大小,过大的摩擦力会导致等时性误差,使手表走时不准。因此,轴尖尖端必须达到微米级别的圆润度,任何微小的瑕疵都可能成为能量损耗的源头。与此同时,摆轮圆盘作为连接摆轮与擒纵系统的关键部件,其重量分布必须极其精确,任何因加工误差导致的重心偏移,都会破坏摆轮的振荡平衡,进而影响整体的计时准确性,这使得原材料的选择与预处理成为工艺链条中不可忽视的一环。
精密车削与轴尖成型的核心技术
精密车削是塑造轴尖几何形态的关键步骤,这一过程通常在高精度的自动车床上进行,利用硬质合金刀具对旋转的轴材进行切削。在这一环节中,刀具的进给速度和切削深度需要经过严密的计算与控制,以确保轴尖颈部的直径公差控制在微米范围内。通过多道切削工序,轴尖从粗坯逐渐过渡到具有预定锥度和圆角的精细结构,这一过程要求机床具备极高的刚性和稳定性,以消除振动对加工精度的干扰。
除了传统的车削工艺,现代制表业还逐渐引入激光加工技术用于轴尖的最终定型。激光束能够以极高的能量密度瞬间熔化或汽化材料,实现非接触式的精密雕刻。相比机械切削,激光加工不会产生机械应力,避免了因夹持或刀具压力导致的微观裂纹。通过计算机控制的激光路径,轴尖尖端可以形成近乎完美的球形或锥形结构,这种几何形状的优化进一步降低了接触摩擦,提升了能量传递的效率,使得机芯在受到轻微震动时仍能保持稳定的走时性能。
圆盘成型与表面处理的工艺细节
摆轮圆盘的成型同样依赖于高精度的车削与冲压技术,其核心在于确保圆盘边缘的平整度以及与摆轮辐条连接的牢固性。在车削过程中,圆盘材料被夹持在专用夹具中,通过高速旋转和精密刀具的切削,形成规定的外径和厚度。为了减少空气阻力对摆轮振荡的影响,圆盘通常被设计为轻量化结构,表面经过精细的抛光处理,以降低与周围空气的摩擦系数。这一阶段的加工精度直接影响摆轮的转动惯量,进而影响手表的日差表现。
在成型之后,圆盘表面需要进行严格的去毛刺和清洁处理,以去除加工过程中残留的金属碎屑和油污。任何微小的杂质都可能干扰擒纵叉与圆盘叉口的接触,导致走时停摆或误差。此外,部分高端工艺会在圆盘表面进行镀层处理,如镀金或镀铑,这不仅能提升外观的美观度,更能增强表面的耐腐蚀性和耐磨性。通过原子层沉积等技术,可以在微米级别的表面形成均匀的保护层,确保圆盘在长期佩戴中保持原有的物理特性,维持机芯的长期稳定性。
防震结构与组装后的性能验证
防震装置是保护轴尖免受冲击损坏的关键结构,其设计原理通常基于弹簧悬吊系统,能够在受到外力冲击时迅速吸收能量,避免轴尖因刚性碰撞而折断。在组装过程中,轴尖需准确嵌入防震宝石中,确保其活动范围符合设计标准。这一过程需要极高的装配精度,轴尖与防震宝石之间的间隙必须经过严格检测,过大的间隙会导致轴尖晃动,过小则会影响其自由摆动。
组装完成后,机芯需经过严密的走时测试,以验证防震轴尖与圆盘在动态环境下的表现。通过专业的等时性测试仪,记录机芯在不同方位和振幅下的走时数据,分析其误差分布情况。只有当各项参数均落在规定的公差范围内,机芯才能被视为合格产品。这一验证过程不仅是对加工精度的最终检验,也是对材料性能和结构设计合理性的综合评估,确保每一枚经过精密车削工艺的机械表都能提供稳定可靠的计时服务。