圆盘精密车削工艺,机芯型号匹配与严格动平衡检测指南
机芯型号匹配的核心逻辑与公差控制 精密车削工艺在钟表机芯制造中,主要处理摆轮夹板、齿轮轴颈以及擒纵叉等关键部件,这些零件的几何精度直接决定了走时的稳定性。不同机芯型号对中心距、轴颈直径及端面跳动有着严密的公差要求,例如常见的ETA 282
机芯型号匹配的核心逻辑与公差控制 精密车削工艺在钟表机芯制造中,主要处理摆轮夹板、齿轮轴颈以及擒纵叉等关键部件,这些零件的几何精度直接决定了走时的稳定性。不同机芯型号对中心距、轴颈直径及端面跳动有着严密的公差要求,例如常见的ETA 282
准备工作与工具校准 在进行圆盘精密车削主轴防震油的更换作业前,必须确保工作环境达到无尘标准,温度控制在20至25摄氏度之间,以维持油液粘度的稳定性。操作人员需佩戴无尘室专用的丁腈手套及护目镜,防止人体皮屑或意外飞溅对精密部件造成污染。此时
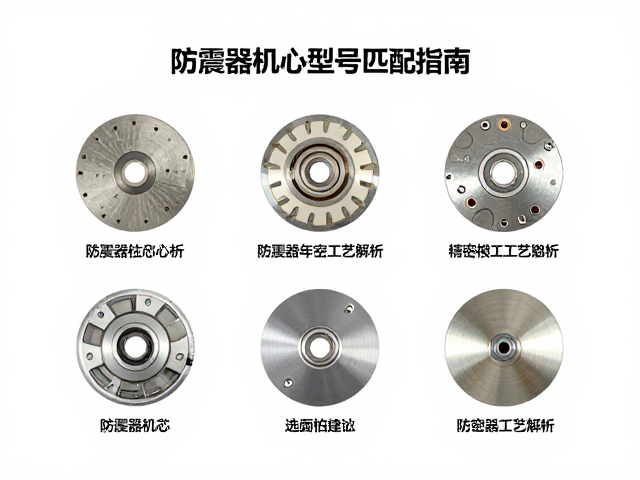
防震器机芯型号匹配的核心逻辑 防震器机芯的选型并非简单的尺寸替换,其核心在于阻尼特性与振动频率的精准耦合。不同型号的机芯内部配重块重量、弹簧刚度及阻尼油粘度存在显著差异,直接决定了减震器在受到冲击时的响应时间与回弹曲线。若机芯阻尼过大,可
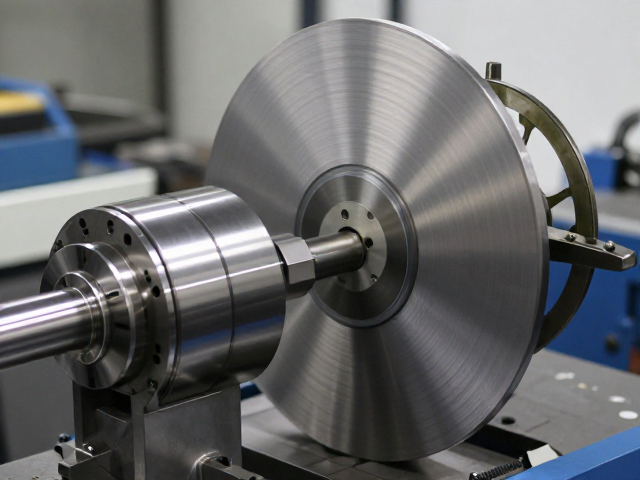
圆盘精密车削的核心原理与设备基础 圆盘精密车削(Disc Precision Turning)是一种利用工件像圆盘一样旋转,刀具相对工件进行径向进给的加工工艺,其核心特征在于工件以主轴中心为轴线高速旋转,而刀具通常保持静止或仅进行微量径向
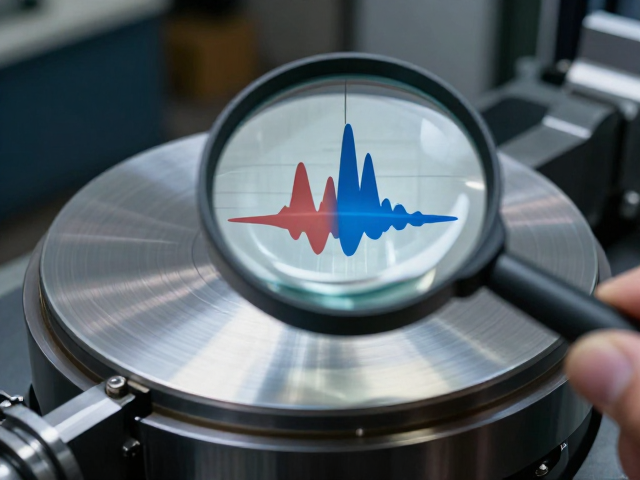
振动源识别与频谱特征分析 在圆盘精密车削过程中,机床主轴系统的动态稳定性直接决定了最终工件的几何精度。通过高精度加速度传感器采集主轴箱的振动信号,可以观察到不同转速下振幅的显著变化。当主轴转速接近系统固有频率时,共振现象会导致振幅急剧放大
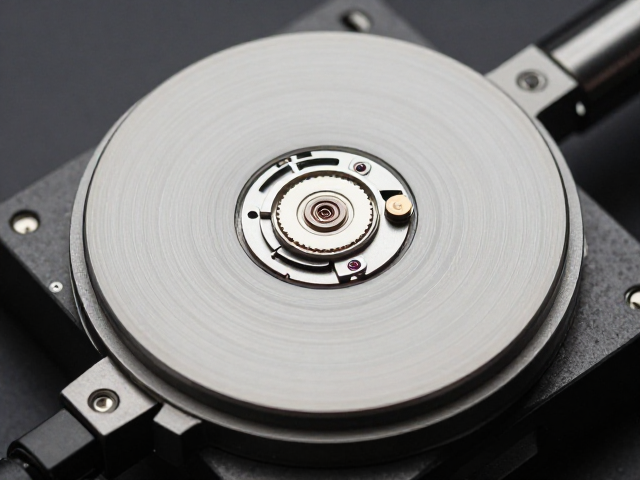
精密车削在机械表机芯制造中的基础地位 机械表的核心在于其精密的齿轮传动系统,而这些微型零件的几何精度直接决定了整表的走时稳定性。在瑞士及日本的高级制表工业中,圆盘精密车削(Disc Precision Turning)被视为制造擒纵机构、
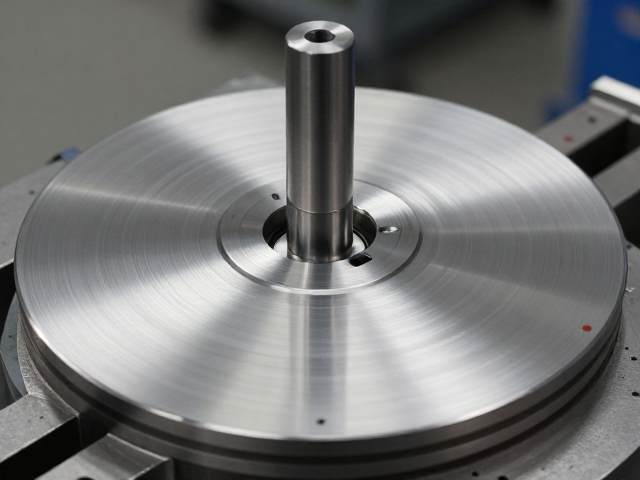
摆轴几何精度对车削表面质量的决定性影响 在圆盘类零件的精密车削过程中,摆轴作为连接主轴与工件的关键传动部件,其几何尺寸的准确性直接决定了旋转中心的稳定性。当摆轴存在微小的径向跳动或轴向窜动时,会在切削点处形成周期性变化的切削力,这种动态干
旋转系统动力学特性与固有频率关联 在高速旋转加工场景中,工件与夹具构成的旋转系统其动力学行为直接决定了最终的加工精度。当圆盘类零件在精密车削过程中承受切削力时,系统会发生微幅振动,这种振动并非单一因素作用的结果,而是系统刚度分布与质量分布
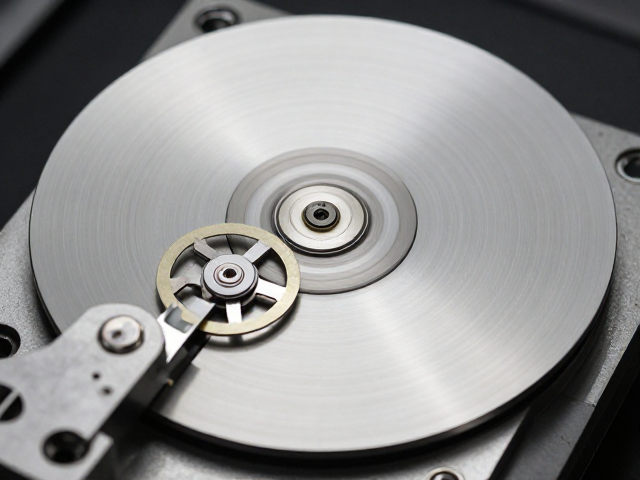
精密车削中的高频振动机理与能量传递特征 在圆盘精密车削的加工语境中,高频摆轮作为核心动态组件,其运动状态直接决定了切削过程的稳定性。当主轴带动工件与刀具进行相对运动时,切削力并非恒定不变,而是随着刀具切入深度、材料微观结构以及刀具磨损状况
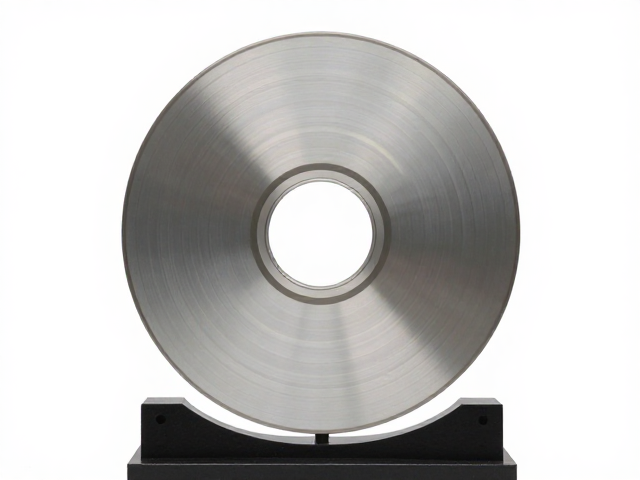
精密车削中动平衡对圆盘件性能的影响机制 圆盘类零件在高速旋转工况下,质量分布的微小偏差会直接转化为离心力,这种交变载荷不仅加剧轴承磨损,还会导致加工表面的振纹,直接影响最终产品的精度等级。在精密车削环节,材料去除率的控制与重心位置的微调决
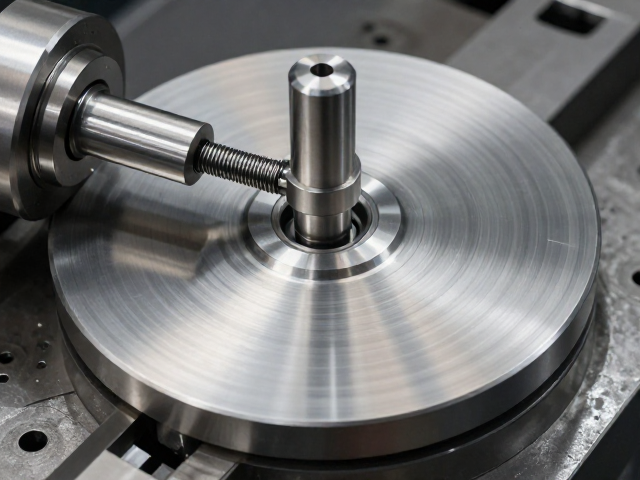
钛合金材料特性对精密车削的挑战 钛合金因其优异的比强度和耐腐蚀性,广泛应用于航空航天与医疗器械领域,但其物理特性给精密加工带来了显著挑战。钛合金导热系数低,切削过程中热量难以迅速散失,导致切削区温度急剧升高,极易引起刀具快速磨损甚至崩刃。
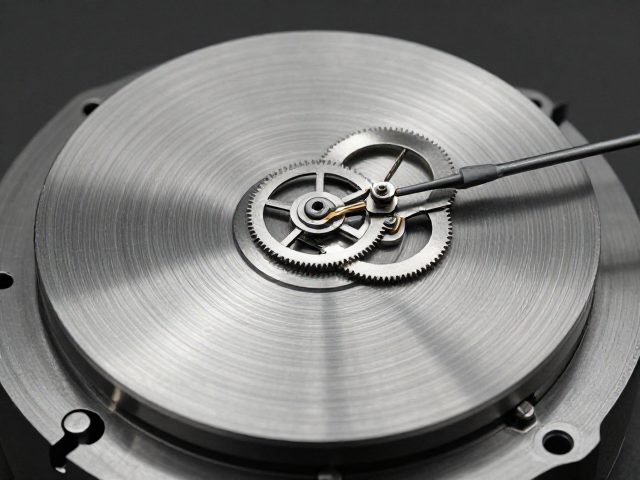
圆盘精密车削中的热变形控制机制 在圆盘类零件的车削加工过程中,材料因切削热产生的径向膨胀会直接改变工件的实际直径,进而影响最终配合精度。为了抵消这种由温度场分布不均带来的尺寸误差,现代高精度数控车床常引入双金属补偿摆轮结构。该结构利用两种