机械表配件
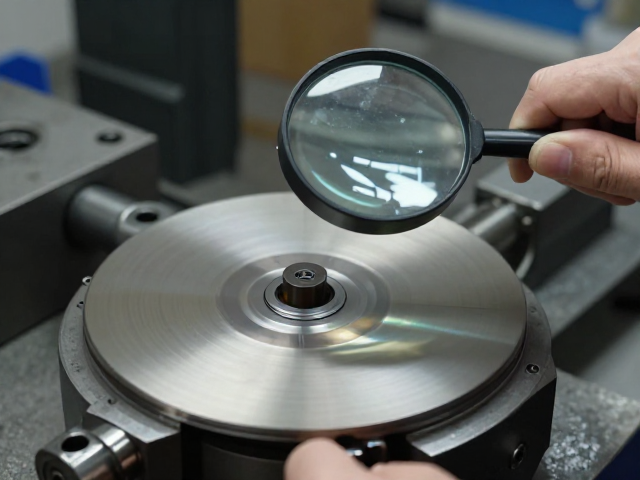
圆盘精密车削工艺中更换防震油步骤,放大镜辅助检测细节
摘要
准备工作与工具校准 在进行圆盘精密车削主轴防震油的更换作业前,必须确保工作环境达到无尘标准,温度控制在20至25摄氏度之间,以维持油液粘度的稳定性。操作人员需佩戴无尘室专用的丁腈手套及护目镜,防止人体皮屑或意外飞溅对精密部件造成污染。此时,高倍率放大镜或工业内窥镜需提前调试至最佳焦距,确保光学镜片洁净无划痕,这是后续检测微观细节的基础保障。 需要准备的专用工具包括高精度扭矩扳手、无绒擦拭布、符合
准备工作与工具校准
在进行圆盘精密车削主轴防震油的更换作业前,必须确保工作环境达到无尘标准,温度控制在20至25摄氏度之间,以维持油液粘度的稳定性。操作人员需佩戴无尘室专用的丁腈手套及护目镜,防止人体皮屑或意外飞溅对精密部件造成污染。此时,高倍率放大镜或工业内窥镜需提前调试至最佳焦距,确保光学镜片洁净无划痕,这是后续检测微观细节的基础保障。
需要准备的专用工具包括高精度扭矩扳手、无绒擦拭布、符合ISO标准的矿物基或合成酯类防震油,以及专用的注油漏斗。严禁使用普通棉纱或含纤维脱落物的布料进行清洁,以免纤维残留干扰油路或影响油膜形成。所有接触油液的容器必须经过超声波清洗并烘干,确保内部无水分、无杂质,从源头上杜绝因介质不纯导致的主轴震动异常。
旧油排放与系统清洗
切断设备主电源并锁定安全开关后,打开防震油冷却系统的旁通阀,降低油路压力。使用专用抽油装置通过底部排污口缓慢抽出旧油,这一过程需严格控制流速,避免因流速过快在管路中形成气穴,导致空气混入残留油液中。观察旧油的颜色与粘稠度,若发现金属屑或乳化现象,提示内部可能存在磨损或密封件失效,需记录在案以便后续分析。
排放完成后,注入少量新的清洗溶剂,启动主轴低速空转运行3至5分钟,利用离心力冲刷管路内壁附着的残留物。随后再次彻底排出清洗溶剂,重复此步骤直至排出的溶剂清澈透明。此环节不可省略,因为残留的旧油与新油混合可能改变油液特性,进而影响减震性能,必须通过物理置换确保系统内部的绝对清洁。
新油注入与液位控制
将经过静置脱气的新防震油通过专用注油口缓慢注入油箱,注油过程中需保持油液连续流入,避免空气卷入。使用高精度液位计实时监测油位,严格遵循设备技术手册规定的刻度范围,通常位于视镜的中上部区域。注油速度不宜过快,防止油液冲击导致气泡产生,注油结束后需静置一段时间,让油液中可能混入的微小气泡自然逸出。
注入指定容量后,再次启动冷却循环系统,观察油压表的读数变化。在低转速下运行主轴,检查油路中是否有异常波动或泄漏点。若发现油压不稳,需立即停机排查管路接头密封情况。此阶段的重点在于建立稳定的液压环境,为后续的高精度加工提供均匀的阻尼支撑,确保主轴在旋转过程中获得一致的减震效果。
放大镜辅助微观检测
在设备恢复运行前,使用高倍放大镜对主轴端盖密封面、油路接头螺纹处进行细致检查。重点观察密封垫片表面是否有压痕不均、裂纹或老化迹象,这些微观缺陷在肉眼难以分辨的情况下,极易导致高压油液渗漏。同时检查油路内部视孔,确认无金属颗粒堆积或异物堵塞,确保油液流动通道畅通无阻。
利用放大镜对主轴轴承座结合面进行平行度与贴合度检测,寻找肉眼难以察觉的微小间隙或划痕。若发现结合面存在细微磨损痕迹,需评估是否需要进行研磨处理或更换部件。这一检测步骤至关重要,因为精密车削对主轴径向跳动要求极高,任何微小的装配瑕疵都会在高速旋转时被放大,直接影响最终产品的表面光洁度与尺寸精度。
运行验证与参数记录
完成所有静态检查后,逐步提升主轴转速,分别在低速、中速、高速区间进行空载运行测试。通过振动分析仪监测主轴在不同转速下的振动幅值,确保振动数据处于标准范围内。同时,使用放大镜观察油雾排出情况,确认无异常喷溅或异味产生,判断油液是否处于良好的工作状态。
详细记录本次更换油液的型号、批次、注入时间、静置时长、运行参数及检测数据。将振动曲线与历史基准数据进行比对,分析减震性能的变化趋势。若数据出现偏差,需重新检查油路密封性及油液质量,直至各项指标完全符合精密车削工艺要求。这些真实可查的数据是后续维护与工艺优化的重要依据,确保了生产过程的可追溯性与稳定性。