机械表配件
圆盘精密车削工艺,摆轮轮缘与无卡度摆轮加工技术解析
摘要
圆盘精密车削的核心原理与设备基础 圆盘精密车削(Disc Precision Turning)是一种利用工件像圆盘一样旋转,刀具相对工件进行径向进给的加工工艺,其核心特征在于工件以主轴中心为轴线高速旋转,而刀具通常保持静止或仅进行微量径向移动。这种工艺特别适用于具有回转对称特征的薄壁零件或盘类零件,如钟表行业的摆轮、法兰盘、齿轮毛坯等。在精密加工领域,圆盘车削的精度等级通常由主轴的回转精度、刀架
圆盘精密车削的核心原理与设备基础
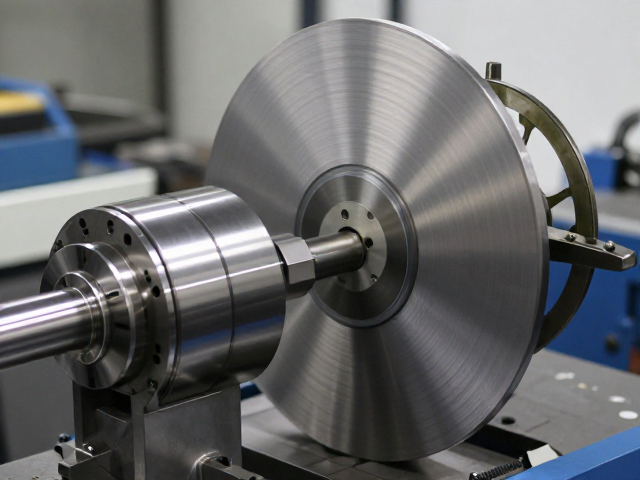
圆盘精密车削(Disc Precision Turning)是一种利用工件像圆盘一样旋转,刀具相对工件进行径向进给的加工工艺,其核心特征在于工件以主轴中心为轴线高速旋转,而刀具通常保持静止或仅进行微量径向移动。这种工艺特别适用于具有回转对称特征的薄壁零件或盘类零件,如钟表行业的摆轮、法兰盘、齿轮毛坯等。在精密加工领域,圆盘车削的精度等级通常由主轴的回转精度、刀架的直线导轨精度以及机床整体的刚性共同决定,加工精度可达微米级甚至亚微米级,表面粗糙度可控制在Ra0.1μm以内。
现代高精度圆盘车床多采用静压主轴或高精度角接触球轴承主轴,以消除传统滚动轴承在高速运转下的温升和振动问题。设备通常配备高精度的光栅尺进行全闭环控制,确保刀架在X轴和Z轴的定位精度。在实际生产场景中,圆盘车削不仅仅是简单的外圆或内孔加工,它更强调在极小的切削深度下实现极高的尺寸稳定性。对于摆轮这类对惯性矩要求极其苛刻的零件,圆盘车削能够通过一次装夹完成外缘、内孔、端面的精密加工,有效避免了多次装夹带来的累积误差,这是传统普通车床难以替代的优势。
摆轮轮缘加工的特殊性与技术难点
摆轮是机械钟表机芯中的核心振荡元件,其轮缘(Balance Rim)的几何形状和重量分布直接决定了摆轮的惯量,进而影响走时精度。轮缘通常呈双环或单环结构,边缘带有调节钉或微调槽,加工过程中要求轮缘的厚度均匀性极高,任何微小的质量不均都会导致等时性误差。圆盘精密车削通过精确控制刀具在轮缘外侧的切削路径,能够实现对轮缘厚度的微米级控制。由于摆轮材料多为铱合金、钢合金或硅基材料,硬度较高且脆性大,切削过程中极易产生微观崩缺或应力变形,因此需要选用金刚石(CVD/PCD)刀具并进行严密的刃口处理。
在加工摆轮轮缘时,切削力的控制至关重要。过大的径向切削力会导致摆轮翘曲,破坏其平面度;过大的轴向力则可能引起轮缘变形。工艺上通常采用极小的背吃刀量(通常小于0.05mm)和适中的进给速度,配合严密的冷却液或干切削润滑技术,以减小热变形。此外,轮缘的轮廓精度直接影响摆轮的空气动力学特性,现代工艺中常采用成形刀或高速铣削复合车削技术,确保轮缘侧面的直线度和圆度。对于带有复杂曲线轮廓的现代摆轮,刀具轨迹的平滑性计算和动态补偿算法成为保证加工质量的关键环节。
无卡度摆轮的加工特性与工艺解析
无卡度摆轮(Gluccid Balance)是指摆轮上完全没有任何调节螺钉或调节钉的精密摆轮,其等时性调节完全依赖于轮缘上精密车削出的凹槽(Regulating Grooves)或轮臂的形状变化。这种设计消除了传统调节钉因松动、氧化或摩擦导致的走时误差,代表了高端制表工艺的高水准。无卡度摆轮的轮缘通常经过精密车削形成一系列等间距的凹槽,这些凹槽的深度、宽度和圆角半径必须高度一致,以精确改变摆轮的转动惯量。加工此类摆轮对机床的稳定性和刀具的锋利度提出了极高要求,任何切削振纹都可能破坏凹槽的光洁度,影响长期运行的稳定性。
无卡度摆轮的加工工艺中,凹槽的车削通常采用仿形车削或精密成型刀技术。由于凹槽位于轮缘内侧或外侧特定位置,刀具需要克服悬伸带来的刚性损失,因此常使用短刃、大前角的专用硬质合金或陶瓷刀具。加工过程中,温度控制尤为关键,因为无卡度摆轮通常由无铅易切削钢或特殊合金制成,热膨胀系数会影响最终尺寸。工艺上常采用恒温车间环境,并在加工前后进行应力释放处理。此外,无卡度摆轮的轮臂(Spikes)与轮缘的连接处也需要通过精密车削和抛光去除毛刺,确保摆动过程中的空气阻力最小化,这一细节处理直接决定了摆轮的振幅稳定性。
工艺参数优化与质量控制体系
在圆盘精密车削摆轮的过程中,切削速度、进给速率和切削深度构成了核心工艺参数三角。对于常见的摆轮材料如Nivachrome合金,推荐的切削速度通常在80-150米/分钟之间,进给速率控制在0.01-0.05毫米/转,背吃刀量则根据工序阶段从粗加工的0.2毫米逐步细化至精加工的0.005毫米。为了获得最佳的表面质量和尺寸精度,通常采用“轻切多遍”的策略,即在精加工阶段进行多次极小切深的切削,以消除前序工序残留的微观应力。刀具的磨损监测也是工艺控制的重要部分,通常设定严格的刀具寿命管理,一旦检测到切削力异常或表面质量下降,立即更换刀具,防止因刀具钝化导致的加工缺陷。
质量控制方面,主要依赖高精度光学影像测量仪和三坐标测量机(CMM)进行在线或离线检测。关键检测项目包括轮缘外径、内径、厚度、平面度、圆度以及凹槽的尺寸精度。对于无卡度摆轮,凹槽的截面形状和位置度是核心管控点,需确保每一处凹槽与理论中心线的偏差控制在微米范围内。此外,加工后的摆轮需经过严格的等时性测试和振幅测试,以验证加工质量。在实际生产中,通过统计过程控制(SPC)技术收集加工数据,分析刀具磨损趋势和机床热漂移规律,动态调整补偿参数,从而实现批量生产中的高精度一致性。这种基于数据反馈的工艺优化方法,是确保圆盘精密车削技术稳定应用的基础。