机械表配件
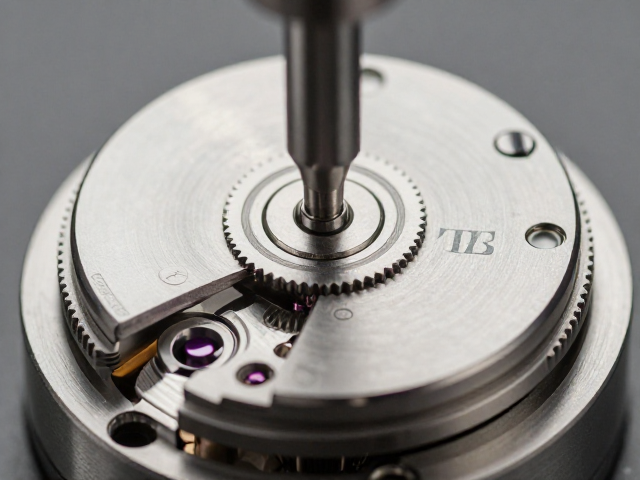
瑞士制表配件齿形精密铣削工艺解决传动卡滞难题
摘要
瑞士制表机芯传动系统的精密挑战 瑞士高级制表业的核心在于机械结构的极致运转,其中擒纵机构与传动轮系的顺畅衔接直接决定了走时的精准度与稳定性。在传统工艺中,齿轮齿形的设计往往严格遵循严密的数学几何逻辑,旨在以最小的摩擦损耗传递动力。然而,随着机芯结构日益复杂,尤其是超薄或多功能复杂功能腕表的普及,传统切削工艺在应对微小尺寸下的齿形精度时,逐渐显露出国界的局限性。齿尖与齿根的微观瑕疵,即便在肉眼不可
瑞士制表机芯传动系统的精密挑战
瑞士高级制表业的核心在于机械结构的极致运转,其中擒纵机构与传动轮系的顺畅衔接直接决定了走时的精准度与稳定性。在传统工艺中,齿轮齿形的设计往往严格遵循严密的数学几何逻辑,旨在以最小的摩擦损耗传递动力。然而,随着机芯结构日益复杂,尤其是超薄或多功能复杂功能腕表的普及,传统切削工艺在应对微小尺寸下的齿形精度时,逐渐显露出国界的局限性。齿尖与齿根的微观瑕疵,即便在肉眼不可见的尺度下,也可能在长期高频率摆动中引发微小的干涉,这种干涉正是导致传动卡滞的主要诱因。
为解决这一行业痛点,瑞士制表厂开始引入高精度的五轴联动数控铣削技术,专门针对微型齿轮进行齿形重构。不同于传统的压印或铸造,精密铣削能够直接在金属毛坯上通过极细的铣刀进行微米级的材料去除。这一过程要求刀具路径严格贴合理论齿廓,同时通过动态补偿技术消除主轴跳动带来的误差。通过这种高难度的物理切削,齿面光洁度得到了显著提升,使得齿轮间的啮合更加平滑。这种从材料去除方式上的革新,为消除机械摩擦带来的卡滞风险提供了物理层面的解决方案。
齿形微观几何的优化与去毛刺
在精密铣削过程中,齿形的微观几何形态会经历一次彻底的重塑。传统工艺难以避免在齿根处留下微小的应力集中点或毛刺,这些细微突起在齿轮高速旋转时会产生额外的阻力,甚至导致润滑油膜破裂。通过高精度的铣削工艺,工程师可以对齿顶修形和齿根过渡曲线进行独立控制,精确去除这些有害的微观结构。这种去毛刺并非简单的打磨,而是通过铣刀轨迹的精确计算,在形成齿形的同时完成表面的平滑过渡,确保齿面在接触瞬间能够形成理想的流体动压润滑条件。
此外,铣削工艺对齿廓偏差的控制达到了亚微米级别,这直接影响了齿轮副的啮合平稳性。当两个齿轮啮合时,理想的接触点分布能够均匀分散负载,避免局部过载导致的磨损或卡死。精密铣削技术允许对齿形进行非对称优化,即根据齿轮在传动链中的具体受力方向,微调齿侧间隙和齿厚。这种个性化的齿形修正,使得齿轮在承受不同扭矩时仍能保持稳定的啮合状态,有效避免了因负载波动引发的瞬时卡滞现象,从而提升了机芯在极端佩戴环境下的可靠性。
材料特性与切削参数的协同控制
瑞士制表常用的材料如铱金、钯金或特殊合金钢,具有极高的硬度和优异的抗腐蚀性能,但也带来了极高的切削难度。高硬度材料在铣削过程中极易产生刀具磨损,进而影响齿形的最终精度。因此,工艺的核心在于切削参数与材料特性的精准匹配。通过实时监测切削力和振动频率,系统能够动态调整主轴转速和进给速率,确保在切除材料的同时不破坏齿形的几何完整性。这种协同控制不仅保护了刀具,更保证了每一枚微型齿轮的齿形一致性,消除了因刀具磨损导致的批量误差。
润滑与冷却介质的管理也是精密铣削中的关键一环。在微米级别的加工中,传统的冷却液可能因表面张力难以进入极小的切削区域,导致局部过热或残留。采用雾化冷却或微量润滑技术,能够精准地将润滑剂送达切削刃与工件接触面,有效降低摩擦系数,防止切屑粘连。切屑的及时排出避免了其在齿槽间的堆积,防止因切屑残留造成的后续装配干涉。这种严密的工艺控制,确保了齿形在加工过程中的热稳定性,使得最终成品的尺寸精度完全符合高级制表的严苛标准。
后处理与动态测试验证
精密铣削完成后的齿轮并非直接进入组装环节,还需经过严密的后处理与动态测试。尽管铣削已大幅提升了齿面质量,但为了达到极致的光洁度,部分高要求部件仍会经过手工或自动化设备的超精加工。这一过程进一步去除铣削留下的微观波峰,使齿面达到镜面效果。随后,齿轮会被置于高倍显微镜下进行形貌检测,通过三维轮廓仪验证齿廓偏差是否在微米级公差范围内。只有当每一个齿形参数都经过数据比对并确认无误后,才能被视为合格品进入下一道工序。
动态测试是验证传动卡滞难题是否真正解决的关键步骤。合格齿轮会被组装至模拟负载环境中,进行数万次的往复摆动测试。通过高灵敏度传感器监测传动过程中的扭矩波动,工程师能够识别出行车是否平顺。如果存在任何微小的卡滞迹象,扭矩曲线会出现异常尖峰。基于这些数据反馈,工艺团队会对铣削参数或齿形修形数据进行迭代优化。这种基于真实数据反馈的闭环验证体系,确保了每一枚经过精密铣削的齿轮都能在真实机芯中实现无卡顿、低摩擦的顺畅传动,从根本上提升了机械腕表的长期运行稳定性。