机械表配件
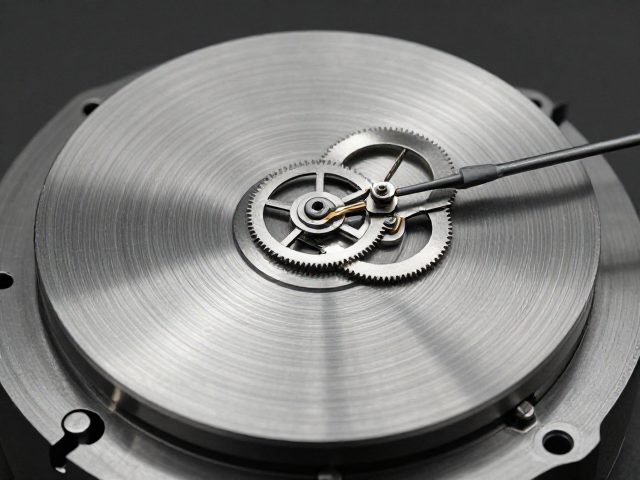
圆盘精密车削工艺,双金属补偿摆轮与游丝控速的精密配合解析
摘要
圆盘精密车削中的热变形控制机制 在圆盘类零件的车削加工过程中,材料因切削热产生的径向膨胀会直接改变工件的实际直径,进而影响最终配合精度。为了抵消这种由温度场分布不均带来的尺寸误差,现代高精度数控车床常引入双金属补偿摆轮结构。该结构利用两种热膨胀系数差异显著的金属材料复合而成,当主轴或刀架区域温度升高时,双金属片会发生可控的弯曲变形。这种机械形变通过精密连杆传递给刀具或工件夹持系统,实时微调切削路
圆盘精密车削中的热变形控制机制
在圆盘类零件的车削加工过程中,材料因切削热产生的径向膨胀会直接改变工件的实际直径,进而影响最终配合精度。为了抵消这种由温度场分布不均带来的尺寸误差,现代高精度数控车床常引入双金属补偿摆轮结构。该结构利用两种热膨胀系数差异显著的金属材料复合而成,当主轴或刀架区域温度升高时,双金属片会发生可控的弯曲变形。这种机械形变通过精密连杆传递给刀具或工件夹持系统,实时微调切削路径,从而在物理层面消除热伸长带来的尺寸漂移。
实际工程应用中,双金属元件的响应速度必须与切削过程中的热积累周期相匹配。若补偿动作滞后,会导致加工中途出现尺寸超差;若响应过激,则可能因机械振动引入表面粗糙度缺陷。因此,补偿摆轮的惯性设计至关重要,其质量分布需经过严密的动力学计算,确保在频繁启停或变速车削工况下,仍能保持稳定的位移输出特性。这种被动式的热补偿机制,完全依赖材料物理属性与机械结构的耦合,无需额外的传感器反馈回路,降低了系统复杂度与潜在故障点。
游丝控速系统的稳流与等速特性
在精密车削的进给与主轴驱动环节,机械系统的速度稳定性直接决定了加工表面的纹理一致性。游丝作为机械钟表中的核心调速元件,其等幅振荡特性被引入至精密传动装置中,用于提供恒定的复位力矩或阻尼。在双金属补偿摆轮系统中,游丝的作用在于约束摆轮的运动范围,防止其在热变形驱动下产生过冲或自由震荡。通过精确计算游丝的刚度系数,系统能够确保补偿位移严格遵循热膨胀曲线,实现线性或预设的非线性补偿效果。
游丝的微观金相结构对其长期稳定性具有决定性影响。高弹性的非磁性合金材料经过特殊热处理后,能够在数万次的往复形变中保持弹性模量不变。在车削工艺中,这意味着即使经过长时间连续运行,游丝的回复力特性也不会因金属疲劳而衰减。这种特性使得圆盘零件在大批量生产时,首件与末件的尺寸一致性得以维持在微米级别。游丝的预紧力调整也是一项关键工艺,过大的预紧力会增加摩擦阻力,导致动态响应迟滞;过小的预紧力则无法有效抑制摆轮的非受控摆动,影响补偿精度。
双金属摆轮与游丝的耦合动力学解析
双金属补偿摆轮与游丝的组合并非简单的机械叠加,而是一个典型的二阶阻尼振动系统。摆轮的热致位移作为输入激励,游丝的弹性回复力作为恢复力,两者共同决定了系统的固有频率与阻尼比。在圆盘车削中,切削力的周期性波动可能干扰这一系统的稳定性。因此,设计时必须确保系统的固有频率远离切削颤振的频率区间,避免共振现象引发刀具崩刃或工件表面振纹。通过有限元分析模拟不同工况下的应力分布,可以优化摆轮叶片形状与游丝端部固定点的位置,实现动力学特性的最优化。
动态匹配过程中的相位关系同样不可忽视。热变形通常表现为低频缓变过程,而机械振动多为高频瞬态现象。游丝系统通过其高频衰减特性,有效过滤了高频切削振动对补偿路径的干扰,同时保留对低频热变形的跟随能力。这种频域分离特性使得补偿机构能够在复杂工况下保持“低频跟得上,高频滤得掉”的控制效果。实际调试中,常通过改变游丝的有效工作长度或摆轮的质量分布来微调系统阻尼,以适应不同材料(如铝合金、淬火钢)在车削时产生的显著差异的热载荷特征。
精密配合对圆盘零件表面质量的影响
圆盘精密车削的最终目标不仅是尺寸达标,更在于获得指定的表面完整性。双金属补偿与游丝控速的配合精度,直接影响刀具相对于工件瞬态位置的一致性。当补偿系统能实时、平滑地消除热变形影响时,刀具切入深度保持恒定,避免了因热伸长导致的过切或欠切。这种恒定的切深确保了切削力波动最小化,从而减少了由切削力变化引起的微观塑性变形,提升了表面粗糙度的一致性。
此外,游丝系统提供的平稳运动特性,有助于降低进给系统的微幅爬行现象。在低速精车阶段,机械传动间隙或摩擦力非线性极易引发进给不匀,导致表面出现螺旋状刀痕。游丝提供的恒定阻尼力矩,能够平滑传动链中的速度波动,使刀具以近乎完美的匀速或预设曲线运动。这种运动平稳性对于加工高反射率材料或光学级圆盘零件尤为重要,它确保了光线在工件表面的反射均匀,从视觉上呈现无瑕疵的镜面效果,满足了高精度液压阀块或光学透镜基座的严苛表面要求。