圆盘精密车削工艺,等时性控制与重量优化实战指南
等时性控制的核心逻辑与主轴热平衡 圆盘精密车削过程中,等时性控制并非简单的时间同步,而是对切削热、切削力及材料微观组织演变在时间维度上的精准映射。当工件在高速旋转中经历切削、进给和退刀等动作时,主轴系统的热变形会直接导致加工基准的漂移,进
等时性控制的核心逻辑与主轴热平衡 圆盘精密车削过程中,等时性控制并非简单的时间同步,而是对切削热、切削力及材料微观组织演变在时间维度上的精准映射。当工件在高速旋转中经历切削、进给和退刀等动作时,主轴系统的热变形会直接导致加工基准的漂移,进
精密车削中摆频一致性的核心机理 在圆盘类零件的精密加工过程中,主轴系统的动态稳定性直接决定了加工表面的几何精度与表面质量。摆频一致性主要受限于主轴轴承的预紧力分布、转子系统的不平衡量以及切削过程中的热变形效应。当圆盘在高速旋转或往复摆动加
精密车削中快慢针的对刀逻辑与动态补偿 在圆盘类零件的精密车削过程中,快慢针(通常指具有快进、工进、快退功能的刀具或自动化夹具定位针)的对刀精度直接决定了零件的同心度与表面质量。传统手工对刀难以应对微米级的公差要求,因此现代加工多采用接触式
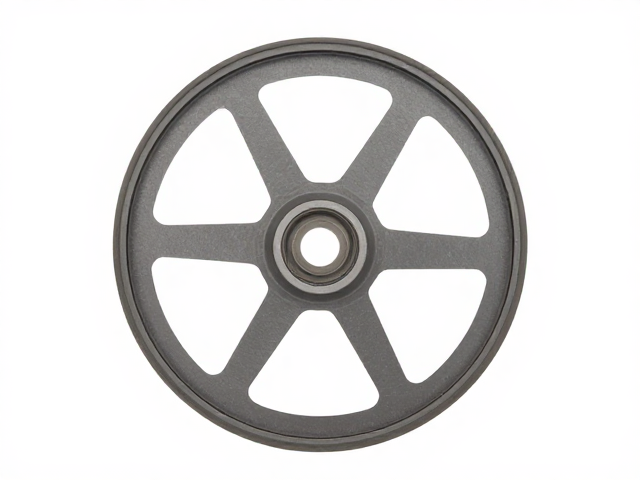
摆轮辐条几何形态对惯量分布的影响机制 在高精度机械钟表的核心擒纵系统中,摆轮作为维持振荡频率的关键组件,其动态稳定性直接决定了走时的精准度。传统的等臂辐条或简单的直线辐条设计,在面对高频振动或外部冲击时,容易因质量分布不均导致惯性力矩波动
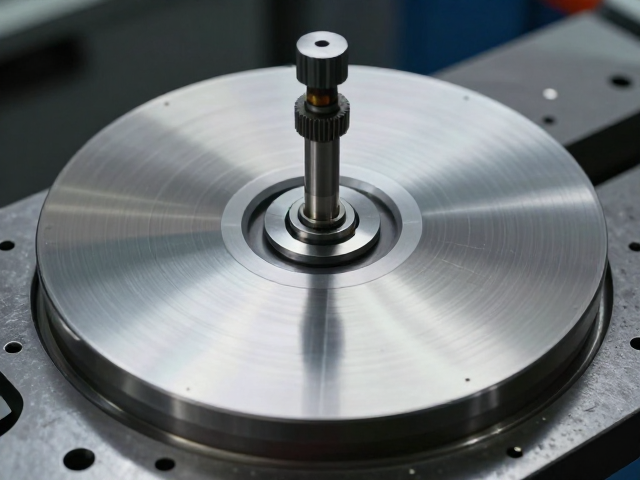
圆盘精密车削中的快慢针调节机制 在圆盘类零件的高精度加工场景中,快慢针(又称微动进给机构)扮演着决定最终尺寸精度的关键角色。该装置通常由高精度丝杠、微调手轮以及锁定机构组成,其核心逻辑在于将操作者的旋转动作转化为极小位移的线性进给。与常规
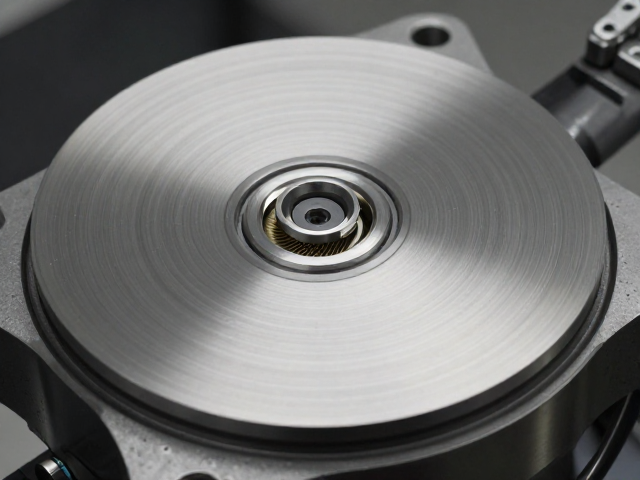
圆盘精密车削的微观几何控制 圆盘类零件在精密机械中常作为核心传动或定位组件,其表面质量直接决定了整体系统的摩擦特性与运动精度。在车削过程中,主轴的回转精度与刀具刃口的微观完整性会共同作用于工件表面,形成特定的微观形貌。这种形貌并非简单的光
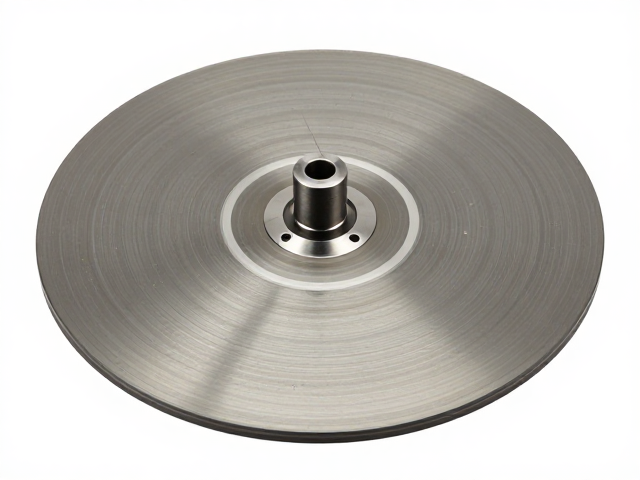
圆盘精密车削摆轴断裂机理深度解析 摆轴在圆盘精密车削过程中承担着关键的角度定位与动态平衡功能,其断裂往往源于交变应力下的疲劳累积与微观裂纹扩展。在实际工况中,切削力的周期性波动会导致摆轴根部产生应力集中,若材料内部存在夹杂物或加工残留的微
位差成因与精密测量逻辑 圆盘精密车削过程中,位差现象通常源于主轴回转精度波动、夹具定位面磨损或刀具安装微量偏差。当工件旋转时,这些微小的几何误差会被放大,导致加工表面出现周期性的高低起伏,直接影响零件的同轴度与平面度指标。解决这一问题,核
精密车削的核心:从材料特性到刀具选择 国产机械表摆轮的生产起点在于对高稳定性材料的极致把控,常见的材质包括铍青铜、硅基材料以及新型合金。这些材料必须具备优异的抗磁性能、低密度以及极高的弹性模量,以确保游丝在受到外力扰动后能迅速恢复原状。在
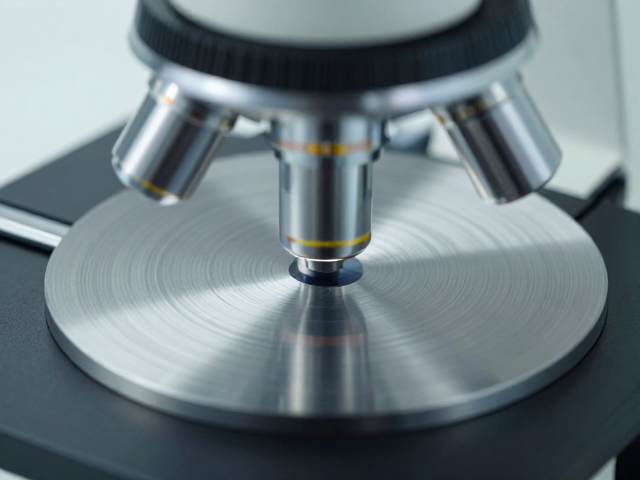
微观视角下的振动溯源 在圆盘精密车削的微观尺度下,刀具与工件接触区域的动态行为会直接映射为表面微观形貌的异常。通过高精度显微镜观察,可以发现当系统出现微小振幅时,切屑形成的连续性会被打破,原本平滑的流纹中夹杂着周期性的波纹或振痕。这些微观
双金属补偿摆轮的热力学机制与材料选择 在圆盘精密车削的高精度加工场景中,环境温度波动与切削热效应会直接导致工件及刀具产生微观形变,进而引发尺寸超差。双金属补偿摆轮技术通过利用两种热膨胀系数差异显著的金属材料复合结构,构建出一个对温度变化具
精密车削中的直径波动机理与公差界定 在高精度机械零部件制造领域,圆盘类零件的车削加工面临着极高的形位公差要求,尤其是直径尺寸的稳定性直接决定了后续装配的精度与配合质量。传统车削过程中,由于刀具磨损、主轴热变形以及切削力的周期性变化,工件表