机械表配件
圆盘精密车削工艺中快慢针与消磁处理的关键应用
摘要
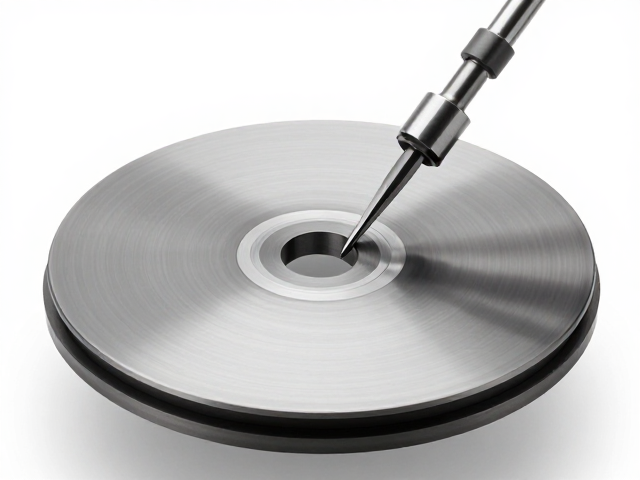
精密车削中快慢针的对刀逻辑与动态补偿 在圆盘类零件的精密车削过程中,快慢针(通常指具有快进、工进、快退功能的刀具或自动化夹具定位针)的对刀精度直接决定了零件的同心度与表面质量。传统手工对刀难以应对微米级的公差要求,因此现代加工多采用接触式或激光对刀仪进行初始标定。对刀时需确保刀具中心高与工件旋转中心严格重合,任何微小的偏摆都会在高速旋转下被放大,导致振动加剧和尺寸超差。实际生产中,需定期校验快慢
精密车削中快慢针的对刀逻辑与动态补偿
在圆盘类零件的精密车削过程中,快慢针(通常指具有快进、工进、快退功能的刀具或自动化夹具定位针)的对刀精度直接决定了零件的同心度与表面质量。传统手工对刀难以应对微米级的公差要求,因此现代加工多采用接触式或激光对刀仪进行初始标定。对刀时需确保刀具中心高与工件旋转中心严格重合,任何微小的偏摆都会在高速旋转下被放大,导致振动加剧和尺寸超差。实际生产中,需定期校验快慢针在空载与负载状态下的重复定位精度,以消除机械间隙带来的误差。
动态补偿机制是维持长期加工精度的核心。随着切削力的变化和主轴温升,刀具与工件之间会产生微小的相对位移。通过引入刀具长度补偿和半径补偿参数,系统能够实时修正因刀具磨损或热变形引起的尺寸偏差。例如,在加工高精度法兰盘时,若发现外径尺寸随加工数量增加呈现缓慢漂移,需通过监控系统分析趋势,自动调整补偿值。这种基于数据反馈的闭环控制,能有效抵消环境因素干扰,确保批次间的一致性。
残余应力分布与消磁处理的工艺必要性
圆盘件在经过铣削、车削等机械加工后,内部往往隐藏着复杂的残余应力。这些应力若未被妥善释放,会在后续装配或使用过程中导致零件发生翘曲变形,严重影响配合精度。特别是在对于刚度较低或薄壁结构的圆盘零件,应力释放带来的形变可能达到数十微米,远超常规公差范围。因此,在精加工前后进行应力松弛处理,是保证几何精度的必要步骤,常见的方法包括振动时效和低温退火,通过物理手段加速应力释放,稳定零件微观结构。
消磁处理则是针对铁磁性材料圆盘件的关键后道工序。加工过程中,切削液中的铁屑、刀具磨损产生的微粒会吸附在零件表面,形成磁粉堆积。这些杂质不仅污染工件表面,影响外观检查和尺寸测量,更可能在高速旋转中引发动不平衡,导致主轴振动甚至损坏轴承。工业级消磁机通过施加交变磁场并逐渐衰减,使材料内部的磁畴重新排列,将剩磁降至安全标准以下。通常要求剩磁强度低于0.3毫特斯拉(mT),以确保后续清洗及装配环境的洁净度。
工艺耦合下的质量控制与检测验证
快慢针定位精度与消磁效果之间存在严密的工艺耦合关系。若快慢针定位存在微米级偏差,圆盘在旋转时的动态不平衡会加剧表面微观裂纹的产生,进而增加铁屑附着的风险,使得消磁前的清洁难度大幅增加。反之,若消磁不彻底,残留磁性吸附的细微颗粒可能在后续定位或测量中造成干扰,导致快慢针误触或测量数据失真。因此,工艺规划时需将两者视为整体系统,先完成应力释放与粗精加工,再进行彻底的清洁与消磁,进行高精度定位检测,形成严密的逻辑闭环。
检测验证环节需依赖高灵敏度的仪器进行量化评估。对于定位精度,通常使用千分表或激光干涉仪检测圆盘在旋转过程中的径向跳动和端面跳动,要求跳动值控制在微米级别。对于消磁效果,需使用高斯计在不同方位多点测量表面磁场强度,确保无局部磁极残留。此外,通过目视检查或自动化光学检测(AOI)确认表面无磁性颗粒吸附,是判断消磁是否合格的直观依据。只有当定位数据与磁场数据均符合工艺规范,圆盘件才具备进入下一道工序的条件,从而从源头杜绝因工艺缺陷导致的质量隐患。