机械表配件
机械表核心,叉瓦咬合传动与振频、走时精度解析
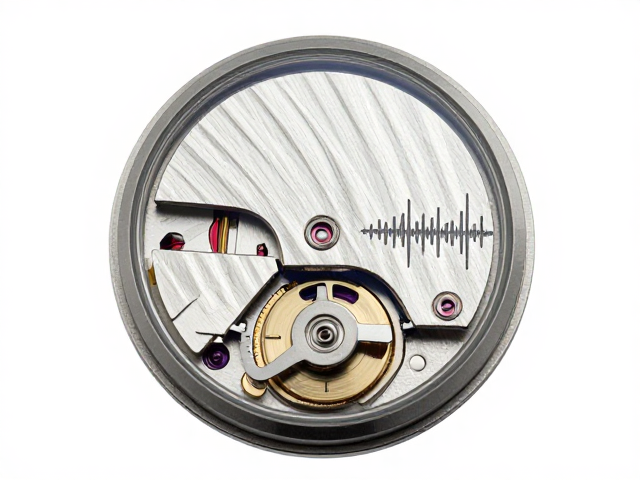
摘要
擒纵叉与锚形叉瓦的精密咬合机制 机械腕表的核心动力传递依赖于擒纵机构中摆轮游丝系统与擒纵叉、锚形叉瓦之间的动态交互。当发条盒释放能量,通过轮系传递至擒纵轮,擒纵轮齿推动叉瓦,进而带动擒纵叉摆动,这一过程实现了能量向摆轮的周期性输入。叉瓦作为擒纵叉上的关键部件,其形状与材质决定了能量传递的效率与稳定性。在标准的杠杆式擒纵结构中,叉瓦通常由红宝石或高硬度金属制成,以减少摩擦损耗并确保长期运行的可靠性
擒纵叉与锚形叉瓦的精密咬合机制
机械腕表的核心动力传递依赖于擒纵机构中摆轮游丝系统与擒纵叉、锚形叉瓦之间的动态交互。当发条盒释放能量,通过轮系传递至擒纵轮,擒纵轮齿推动叉瓦,进而带动擒纵叉摆动,这一过程实现了能量向摆轮的周期性输入。叉瓦作为擒纵叉上的关键部件,其形状与材质决定了能量传递的效率与稳定性。在标准的杠杆式擒纵结构中,叉瓦通常由红宝石或高硬度金属制成,以减少摩擦损耗并确保长期运行的可靠性。
咬合过程中的“锁接”与“释放”是维持振荡的关键。当摆轮向一侧摆动至极限,游丝回弹力推动摆轮轴颈,通过脉冲杆作用于擒纵叉,使叉瓦从擒纵轮齿上滑脱。此时,擒纵轮齿落入叉瓦的锁接面,形成暂时的静止状态,直到游丝再次推动摆轮反向运动,完成下一次释放。这种严密的机械咬合避免了能量一次性释放,将连续的动力转化为等幅的周期性振荡,为走时精度奠定物理基础。
振频对走时分辨率的物理影响
振频是指摆轮每秒完成的完整摆动次数,通常以“振/小时”(vibrations per hour, VPH)或“赫兹”(Hz)为单位表示。常见的机械表振频为28,800 VPH(即4 Hz),部分高端或特殊用途表款采用19,200 VPH(2.6 Hz)或更高至36,000 VPH(5 Hz)甚至72,000 VPH(10 Hz)。振频越高,意味着摆轮在单位时间内完成更多次振荡,每一次振荡对应着时间刻度的更细细分。从理论物理角度,更高的振频能降低单次振荡误差对总计时的影响,提升时间分辨率。
然而,振频的提升并非没有代价。高振频要求摆轮具有更高的转动惯量稳定性以及游丝更优异的等时性表现,同时对润滑油的抗老化能力和机芯加工的公差控制提出了更苛刻的要求。低振频机芯通常在动力储存和抗冲击性表现上更为稳健,而高振频机芯则在秒针跳动的流畅度和对外界干扰的抵抗能力上更具优势。不同振频的选择,本质上是机芯设计在走时精度、动力效率及机械复杂度之间的工程权衡。
走时精度的多维误差来源与校正
走时精度并非单一变量决定,而是受温度变化、位置偏差、等时性及动力状态等多重因素影响。温度变化会导致游丝长度和弹性模量发生改变,进而影响振频。现代机芯常采用双金属补偿摆轮或硅质游丝来降低温度系数。位置偏差则表现为腕表在不同摆放姿态(如表冠朝上、表底朝下)时,重力对摆轮轴颈摩擦力和游丝重心产生的不同影响,这需要通过多方位调校来抵消。
等时性是指游丝在不同振幅下保持固定振动周期的能力。理想状态下,无论发条松紧导致振幅大小如何,摆轮周期应保持一致。现实中,由于游丝内外桩固定点的微小差异及空气阻力,振幅变化会轻微影响周期。走时精度的校正通常通过调整摆轮上的微调螺钉或快慢针来实现,这些装置改变摆轮的有效转动惯量,从而微调振频。精密的调校过程需结合专业仪器,在多种温度和姿态下记录误差,逐步优化至符合标准范围内。
现代材料与技术对传动效率的革新
传统擒纵机构多采用钢制擒纵轮与红宝石叉瓦,现代制表业逐渐引入硅(Si)等新型材料。硅具有低密度、高弹性模量及优异的抗磁性能,且无需润滑即可减少摩擦损耗。硅质游丝和擒纵叉的应用,显著提升了机芯在强磁场环境下的稳定性,同时减少了因润滑油老化导致的走时漂移。这种材料革新使得机芯在长期运行中能保持更一致的振频和更低的误差累积。
此外,加工技术的进步使得擒纵轮齿形和叉瓦几何结构更加精密。例如,通过激光切割和微加工技术,可以制造出口径更小、齿形更优化的擒纵轮,减少能量传递过程中的滑动摩擦,增加冲量效率。这些微观结构的优化直接提升了机械表的等时性和动力传输效率,使得现代机芯在无需频繁保养的情况下,仍能维持较高的走时精度和稳定性,推动了机械腕表向更高性能方向发展。