机械表配件
圆盘精密车削工艺,快慢针调节与低摩擦设计提升精度
摘要
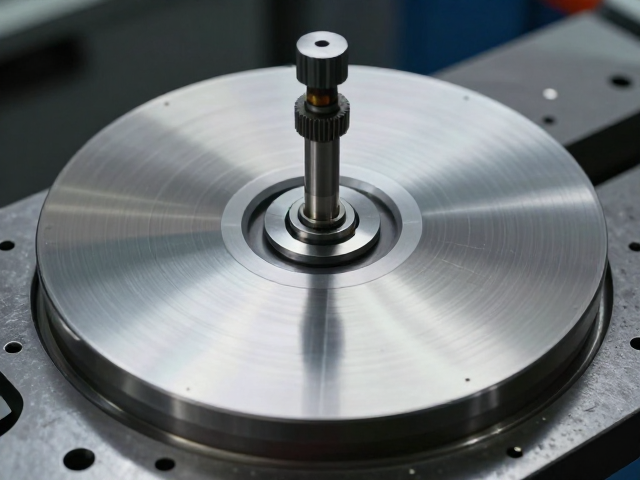
圆盘精密车削中的快慢针调节机制 在圆盘类零件的高精度加工场景中,快慢针(又称微动进给机构)扮演着决定最终尺寸精度的关键角色。该装置通常由高精度丝杠、微调手轮以及锁定机构组成,其核心逻辑在于将操作者的旋转动作转化为极小位移的线性进给。与常规的数控主轴进给相比,快慢针的设计允许工程师在接近最终成型尺寸时,以微米甚至亚微米级的步长进行补偿。这种机制有效规避了因伺服电机响应延迟或机械传动间隙导致的过切现
圆盘精密车削中的快慢针调节机制
在圆盘类零件的高精度加工场景中,快慢针(又称微动进给机构)扮演着决定最终尺寸精度的关键角色。该装置通常由高精度丝杠、微调手轮以及锁定机构组成,其核心逻辑在于将操作者的旋转动作转化为极小位移的线性进给。与常规的数控主轴进给相比,快慢针的设计允许工程师在接近最终成型尺寸时,以微米甚至亚微米级的步长进行补偿。这种机制有效规避了因伺服电机响应延迟或机械传动间隙导致的过切现象,特别是在处理高硬度材料如轴承钢或硬质合金时,能够显著降低因切削力突变引起的振动,从而确保工件表面的完整性。
调节过程的稳定性直接依赖于快慢针内部传动元件的制造精度。在实际应用中,高精度的滚珠丝杠或特殊配方的梯形丝杠被广泛采用,以消除反向间隙。操作时需严格遵循“单向逼近”原则,即始终从同一方向旋转手轮接近目标尺寸,以消除螺纹配合中的空程误差。此外,锁紧机构的防松设计至关重要,在切削过程中,主轴产生的微弱振动若导致微调机构松动,将直接造成尺寸超差。因此,高质量的快慢针通常配备自锁力矩明确的锁紧螺母,确保在长时间加工过程中,设定好的进给位置保持绝对静止,为精密车削提供稳定的几何基准。
低摩擦设计对加工精度的提升作用
圆盘精密车削中的低摩擦设计主要聚焦于刀具系统、工件装夹以及切削液输送三个维度的接触界面优化。在刀具方面,采用经过特殊涂层处理的硬质合金刀片或陶瓷刀片,能够显著降低刀-屑接触面的摩擦系数。低摩擦意味着切削热生成的减少,这直接控制了工件因热变形导致的尺寸漂移。同时,优化的刀尖圆弧半径和断屑槽设计,使得切屑能够顺畅排出,避免碎屑堆积在切削区造成的二次切削或表面划伤,这对于保证圆盘端面的平面度和同轴度具有决定性意义。
在工件装夹与支撑方面,低摩擦理念体现在专用软爪或液压卡盘的接触面处理上。通过使用具有自润滑特性的复合材料或经过精密研磨的接触面,减少了夹持过程中的微滑移风险。对于薄壁圆盘零件,过大的夹持力会导致工件变形,而低摩擦系数允许在较低夹持力下实现可靠的定位,从而保留工件原有的几何特征。此外,切削液的低摩擦添加剂能形成严密的润滑膜,进一步隔离刀具与工件的直接金属接触,降低切削阻力波动,使得进给过程更加平稳,有效抑制了因切削力周期性变化引发的颤振,从而提升圆盘表面的微观粗糙度指标。
工艺参数匹配与精度控制策略
精密车削并非孤立的热力学或力学过程,而是切削速度、进给速率与切削深度相互耦合的系统。在圆盘加工中,切削速度的选择需严格遵循刀具材料的许用范围,过高的转速虽能提高效率,但会加剧离心力对工件的影响,可能导致薄壁件失稳;而过低的转速则易引起积屑瘤,恶化表面质量。因此,需根据材料特性(如45#钢、40Cr或不锈钢)计算最佳的切削线速度,通常保持在刀具推荐区间的中高位,以利用切削热软化材料,降低切削力。同时,进给速率的降低有助于减小残留高度,但过低的进给会增加摩擦效应,因此需通过实验确定最佳进给值,通常在0.05mm/r至0.2mm/r区间内进行精细调整。
冷却与润滑策略在精密车削中起着平衡温度场的作用。传统的水基切削液在高速加工中易挥发且润滑性能有限,现代精密加工常采用微量润滑(MQL)或高压内冷技术。MQL技术通过雾化微量润滑油直达切削区,在提供必要润滑的同时减少热负荷,且无大量废液处理问题。高压内冷则能有效穿透切削区,带走深层热量并冲走顽固切屑。在工艺制定时,需根据圆盘零件的壁厚和导热系数,动态调整冷却参数,确保工件在加工过程中保持热平衡。通过监控主轴负载和振动信号,实时反馈调整切削参数,是实现圆盘精密车削高精度、高一致性的重要技术手段。