圆盘精密车削工艺如何影响机芯精度与等时性?
圆盘精密车削对几何公差与同轴度的控制机制 精密车削过程中的刀具振动与主轴回转精度直接决定了摆轮夹板及齿轮轴孔的同轴度误差。在高精度机芯制造中,圆盘零件如摆轮、齿轮坯料通常采用高速精密车削加工,主轴系统的动态稳定性会显著影响工件表面的微观形
圆盘精密车削对几何公差与同轴度的控制机制 精密车削过程中的刀具振动与主轴回转精度直接决定了摆轮夹板及齿轮轴孔的同轴度误差。在高精度机芯制造中,圆盘零件如摆轮、齿轮坯料通常采用高速精密车削加工,主轴系统的动态稳定性会显著影响工件表面的微观形
圆盘精密车削的核心工艺逻辑 高频机芯的振动系统对零件的几何精度有着极其严苛的要求,其中摆轮游丝组件的加工往往依赖于高精度的圆盘车削技术。这种工艺通过多轴联动控制刀具路径,能够在微观尺度上消除传统加工留下的微观应力集中点。对于直径通常在10
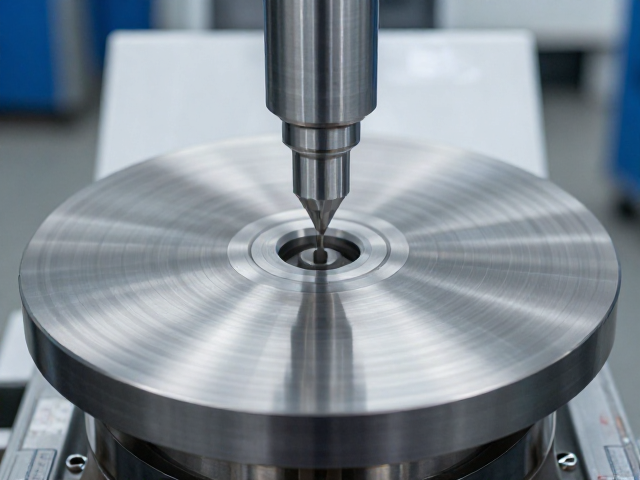
圆盘精密车削工艺的核心控制要素 圆盘类零件在高速旋转设备中承担着关键的结构与传动功能,其几何精度直接决定了整机的运行稳定性。精密车削过程中,刀具路径的规划与切削参数的设定需严格遵循材料特性,通常选用45#钢、40Cr或合金结构钢作为基材,
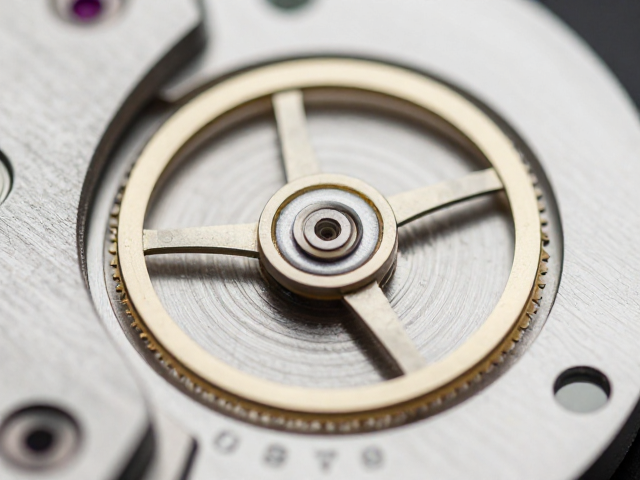
精密车削中的动态平衡与振动抑制 手动机械机芯的摆轮组件在车削过程中面临着极高的精度要求,其直径通常仅为数毫米至十几毫米,且壁厚极薄,整体质量分布对加工误差极为敏感。在高速旋转或动态测试环境下,摆轮的任何微小偏心或质量不均都会导致显著的离心
圆盘精密车削的核心逻辑与公差控制 天文台级机芯的摆轮游丝系统对几何精度有着近乎苛刻的要求,其中摆轮作为振荡系统的核心部件,其圆盘状结构的加工质量直接决定了等时性表现的上限。精密车削工艺在此环节并非简单的材料去除,而是通过高刚性主轴与微米级
精密车削中圆盘工件的装夹痛点与摆频控制 在高精度圆盘类零件的车削加工过程中,装夹误差是导致加工精度波动的核心因素。传统的卡盘夹持方式容易因定位面微小不平或夹持力不均,引发工件旋转时的径向跳动。这种跳动直接反映为刀具与工件接触点的周期性变化
铍铜合金在精密车削中的材料特性与工艺适配 铍铜合金因其优异的弹性极限、抗疲劳特性以及出色的导电导热性能,成为制造高精度游丝及微型机械核心部件的首选材料。在圆盘精密车削过程中,材料的硬度与延展性平衡至关重要,C17200及C17500等常见
圆盘精密车削中残余磁场的形成机理与干扰效应 在圆盘类零件的精密车削加工过程中,高速旋转的刀具与工件之间存在着剧烈的摩擦与塑性变形,这种物理过程极易在高导磁材料表面及近表面区域激发出色散磁场,导致工件产生不同程度的残余磁性。对于精度要求极高
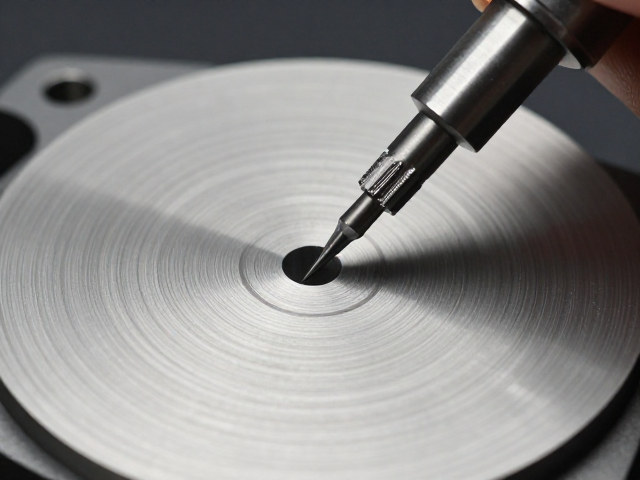
摆轴轴尖微观形貌的检测标准与光学表征 在圆盘精密车削工艺中,摆轴轴尖的质量直接决定了擒纵机构运行的稳定性与能量传递效率。轴尖作为擒纵叉或摆轮叉的关键接触点,其几何精度需达到微米级甚至亚微米级标准。实际检测过程中,常采用高倍率金相显微镜配合
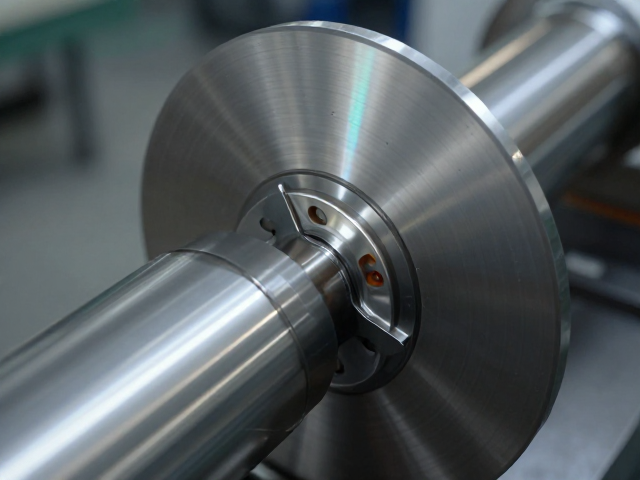
圆盘精密车削中的振动机理与摆轮轮缘特性 在圆盘精密车削的加工环境中,机床主轴系统的动态稳定性直接决定了最终零件的几何精度,尤其是对于摆轮这类对表面完整性要求极高的关键零部件,轮缘的微观形貌往往受到切削过程中高频振动的显著干扰。当切削刃与工
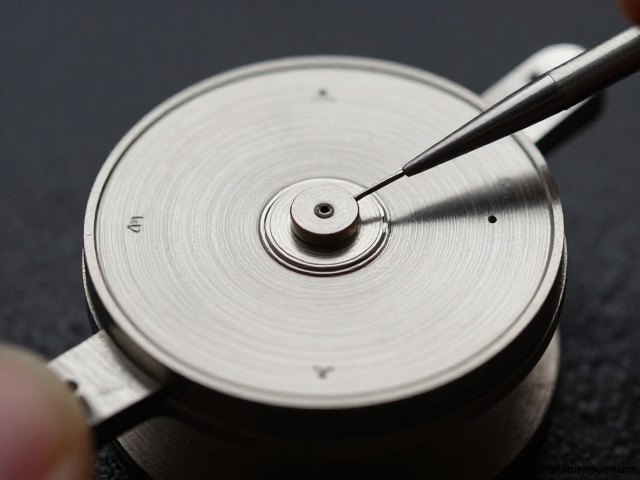
精密车削在古董表修复中的基础地位 古董机械腕表的核心在于其动力传输与调节系统的精密配合,其中游丝作为擒纵机构的心脏,其等时性直接决定了走时精度。在修复过程中,摆轮与游丝组件的几何形态必须保持极致的对称与平衡,任何微小的质量分布不均或表面瑕
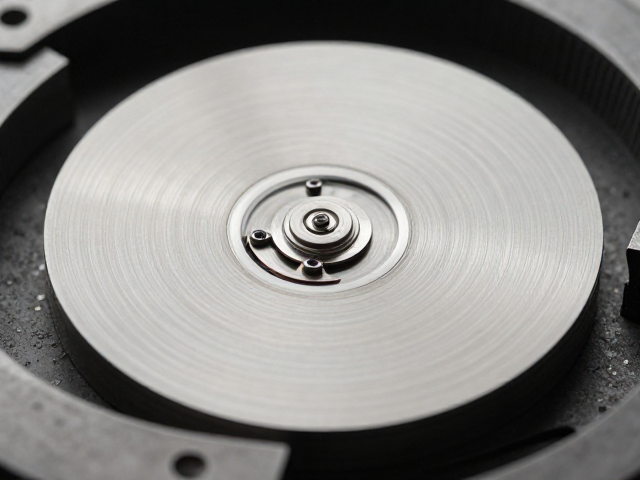
圆盘精密车削对机芯精度的微观控制 在高级制表的微观世界里,圆盘精密车削(Swiss Chronometer-style turning)并非简单的金属去除过程,而是决定擒纵系统稳定性的核心环节。通过高精度的CNC车床与手工修整的结合,工匠