机械表配件
圆盘精密车削工艺,古董表修复中配合游丝控速的核心技术解析
摘要
精密车削在古董表修复中的基础地位 古董机械腕表的核心在于其动力传输与调节系统的精密配合,其中游丝作为擒纵机构的心脏,其等时性直接决定了走时精度。在修复过程中,摆轮与游丝组件的几何形态必须保持极致的对称与平衡,任何微小的质量分布不均或表面瑕疵都会导致等偏振误差,进而引发显著的走时偏差。圆盘精密车削工艺正是为了满足这一严苛的微观几何要求而存在,它通过高精度的数控车床或专用车削设备,对摆轮盘、夹板以及
精密车削在古董表修复中的基础地位
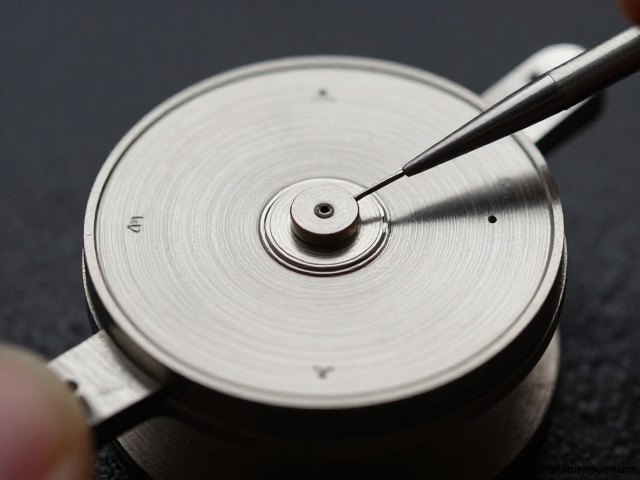
古董机械腕表的核心在于其动力传输与调节系统的精密配合,其中游丝作为擒纵机构的心脏,其等时性直接决定了走时精度。在修复过程中,摆轮与游丝组件的几何形态必须保持极致的对称与平衡,任何微小的质量分布不均或表面瑕疵都会导致等偏振误差,进而引发显著的走时偏差。圆盘精密车削工艺正是为了满足这一严苛的微观几何要求而存在,它通过高精度的数控车床或专用车削设备,对摆轮盘、夹板以及游丝桩等关键部件进行微米级的加工与修整。这种工艺并非简单的形状切除,而是涉及材料应力释放、表面光洁度控制以及同心度校准的综合技术体系。
在现代制表修复领域,传统手工打磨已难以完全替代现代精密车削带来的稳定性。对于19世纪至20世纪初的古董腕表,其原始制造公差往往较大,但随着使用岁月的流逝,零件磨损导致原始配合间隙改变。通过精密车削技术,修复师可以重新加工摆轮辐条或游丝夹持点,使其严格遵循原始设计图纸中的理论模型。这一过程需要结合光学显微镜与高精度测量仪器,确保每一处切削深度和表面纹理符合微机械的运动逻辑。这种基于数据反馈的修复方式,使得古董表在恢复功能的同时,最大程度保留了其原始机械结构特征,避免了因过度加工导致的不可逆损伤。
游丝配合与等时性控制的技术逻辑
游丝的等时性是指其在不同摆幅下保持振动周期恒定的特性,这一特性高度依赖于游丝自身的几何形状、材质均匀性以及安装环境的同心度。在精密车削工艺中,摆轮盘的加工精度直接影响游丝的运动轨迹。如果摆轮盘的端面跳动超过微米级别,游丝在摆动过程中就会产生非受控的侧向力,导致“偏振”现象,即游丝中心线与摆轮中心线发生偏离。通过高精度车削,可以确保摆轮盘具有极高的平面度和极低的径向跳动,从而为游丝提供一个理想的运动基准面。此外,游丝桩的轴孔加工也需通过精密车削实现,轴孔与轴尖的配合间隙必须控制在极小范围内,以减少摩擦阻力对等时性的干扰。
游丝本身的形态调整也与车削工艺有着间接却重要的联系。虽然游丝通常由合金材料通过特殊工艺制成,但其固定端和调节端需要依附于经过精密加工的夹持结构。在修复过程中,修复师常需对游丝夹持点周围的金属结构进行微调,例如修整游丝内桩孔或外桩固定点的位置。这些操作往往需要在精密车床上进行,以确保夹持点相对于摆轮旋转中心的绝对同心。任何微小的偏心都会导致游丝在摆动过程中产生不对称的形变,进而破坏等时性。因此,精密车削不仅是对零件外形的塑造,更是对游丝运动环境的精细化构建,通过消除机械干涉和几何误差,使游丝能够在理想状态下工作。
微米级加工中的应力管理与表面处理
金属材料在经历切削加工时,内部会产生残余应力,这种应力在后续使用中可能逐渐释放,导致零件发生微小变形,进而影响游丝的稳定性。在古董表修复中,使用高硬度合金或特殊钢材时,精密车削的参数设置必须极为谨慎。修复师需根据材料特性调整切削速度、进给量和刀具角度,以最小化切削力和热效应。例如,在加工摆轮盘的辐条时,采用阶梯式切削和多次轻切策略,可以有效分散切削应力,防止零件因内应力释放而发生翘曲。此外,刀具的选择也至关重要,超硬刀具如金刚石或立方氮化硼刀具能够提供更为平滑的切削表面,减少微观裂纹的产生,从而提升零件的长期稳定性。
表面光洁度是影响古董表走时精度的另一关键因素。游丝在运动过程中会与周围零件保持极小的间隙,任何表面毛刺或划痕都可能干扰游丝的运动轨迹,甚至导致卡滞。精密车削工艺通过优化刀具刃口质量和冷却润滑系统,能够实现Ra 0.1微米甚至更优的表面粗糙度。在修复实践中,车削后的零件通常需要经过超声波清洗和高压空气吹扫,以彻底清除切削残留物。对于关键接触面,有时还需进行超精密研磨或抛光处理,以进一步降低摩擦系数。这种对表面质量的极致追求,确保了游丝在长期摆动中不会因表面缺陷而产生额外的能量损耗,从而维持走时的精准与稳定。
技术复原与历史数据的交叉验证
古董表修复并非凭空创造,而是基于严密的历史数据和技术文献进行复原。不同时期、不同品牌的腕表在游丝设计和摆轮结构上有着显著差异,修复师需通过严密的考证,确定原始设计参数。例如,某些早期怀表采用的宝玑游丝,其末端曲线具有特定的等时性补偿功能,修复时需通过精密车削在摆轮盘上精确复刻与之配合的夹持结构。这一过程需要参考原始技术手册、专利文献以及现存完好样品的测量数据。通过高精度三坐标测量机获取原始零件的数据模型,再在车削过程中进行实时比对,确保修复后的零件在几何尺寸上与原始设计高度一致。这种基于数据驱动的修复方法,避免了主观判断带来的误差,提升了修复结果的可追溯性和真实性。
在缺乏完整技术资料的情况下,修复师常采用逆向工程的方法,通过高精度扫描和测量现有零件,推导出原始设计意图。精密车削设备的高重复定位精度使得这一过程成为可能。例如,通过扫描游丝夹持点的位置,结合摆轮的旋转中心,计算出最佳的夹持角度和深度。在车削加工中,这些计算数据被转化为数控代码,驱动刀具进行精确切削。此外,修复过程中还需考虑材料的老化效应,古董表零件经过数十年使用,可能存在微观疲劳或变形。通过精密车削去除表层老化部分,恢复材料的新鲜状态,并结合热处理消除加工应力,可以显著提升零件的性能表现。这种结合历史考证与现代加工技术的方法,为古董表修复提供了科学且可靠的解决方案。