机械表配件
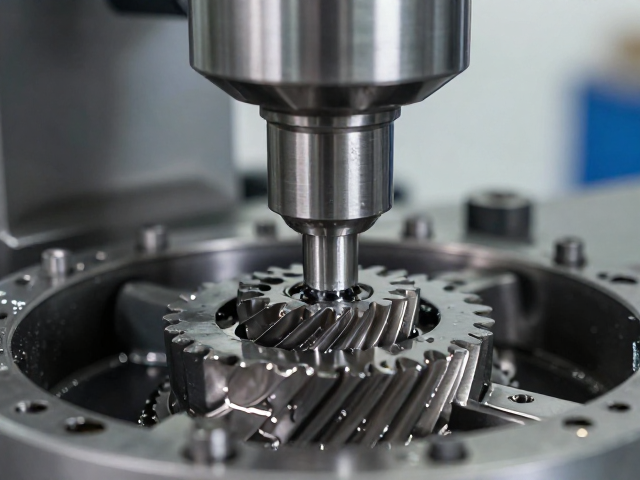
齿形精密铣削工艺清洗除油与按周期保养指南
摘要
齿形精密铣削前清洗除油的核心逻辑与介质选择 齿形精密铣削过程中,残留的切削液、防锈油及环境粉尘会直接干扰刀具与工件的接触界面,导致粘刀、积屑瘤或尺寸超差。清洗除油并非简单的表面清洁,而是通过物理冲刷与化学溶解的双重作用,去除微观层面的有机污染物,确保后续加工或装配的洁净度。对于高精度齿轮或复杂齿形零件,表面洁净度通常需达到ISO 14644 Class 5或更高标准,任何微小的油膜残留都可能在高
齿形精密铣削前清洗除油的核心逻辑与介质选择
齿形精密铣削过程中,残留的切削液、防锈油及环境粉尘会直接干扰刀具与工件的接触界面,导致粘刀、积屑瘤或尺寸超差。清洗除油并非简单的表面清洁,而是通过物理冲刷与化学溶解的双重作用,去除微观层面的有机污染物,确保后续加工或装配的洁净度。对于高精度齿轮或复杂齿形零件,表面洁净度通常需达到ISO 14644 Class 5或更高标准,任何微小的油膜残留都可能在高速铣削时引发局部热积聚,进而造成齿面烧伤或微裂纹。
清洗介质的选择需严格匹配工件材质与油污类型。水基清洗剂适用于大多数钢制零件,其去油能力强且成本低,但需配合严密的防锈处理以防清洗后即刻生锈;溶剂型清洗剂如三氯乙烯替代品或碳氢溶剂,则对顽固油脂及橡胶残留物有奇效,且挥发迅速,利于快速干燥,但需重点关注VOCs排放合规与操作人员的安全防护。在精密加工场景中,超声波清洗因其能通过空化效应深入齿根及窄槽内部,成为去除复杂几何形状零件油污的首选工艺,其频率通常控制在20-40kHz之间,以平衡清洗力度与零件表面完整性。
精密铣削设备的周期性保养规范与执行要点
铣削主轴的健康状态直接决定齿形加工的精度等级,因此主轴轴承的润滑与温升监测是保养的核心。建议每运行500小时检查主轴润滑油位及油质,若发现油液变色、含有金属微粒或粘度异常,需立即进行全量更换并清洗油路。同时,利用振动分析仪监测主轴在空载及负载下的振动频谱,若发现高频段振幅突增,往往预示着轴承预紧力变化或滚动体损伤,需由专业技术人员调整或更换,严禁带病运行导致主轴抱死或端面跳动超标。
导轨与丝杠副的线性精度维持依赖于严密的防护与润滑管理。每日开机前需检查线性导轨防护罩是否破损,确保无切屑侵入导轨面;每周清理一次导轨面上的附着油污及细小切屑,并使用专用无绒布擦拭后涂抹规定标号的线性导轨油。对于高精度滚珠丝杠,需定期检查端盖密封圈的完整性,防止冷却液渗入导致内部锈蚀。保养记录应包含每次润滑的时间、油品型号、更换量及运行参数,形成可追溯的数据链条,以便在精度出现漂移时快速定位是机械磨损还是系统误差。
清洗与保养过程中的质量控制与数据追溯
清洗效果的验证不能仅凭肉眼观察,需引入接触角测量或荧光检测等无损检测手段进行量化评估。对于高洁净度要求的齿形零件,清洗后需进行目视检查,确保无可见油污、水印或颗粒污染,必要时使用粒子计数器检测清洗槽液的洁净度等级,确保清洗过程本身不成为污染源。建立清洗工艺参数数据库,记录清洗剂浓度、温度、超声功率、清洗时长等关键变量,一旦加工表面出现异常油斑或锈蚀,可迅速回溯至具体的清洗工序环节进行排查。
保养数据的数字化管理是提升设备综合效率(OEE)的关键。引入设备管理系统(EMS)或简化的电子台账,实时记录主轴换油周期、导轨擦拭频率、轴承更换时间等维护行为。通过对比不同保养周期下的加工精度数据(如齿距累积误差、螺旋线总偏差),分析保养措施对精度的长期影响,从而动态优化保养间隔。例如,若数据显示某批次主轴在600小时保养后精度恢复优于500小时,则可将该型号主轴的标准保养周期调整为600小时,在保障精度的同时降低不必要的维护成本,实现从“定期保养”向“预测性维护”的过渡。