机械表配件
镀铑齿形精密铣削工艺如何优化擒纵机构连接性能?
摘要
镀铑层与精密铣削的界面结合机制 擒纵机构作为机械腕表的心脏,其齿轮与摆轮之间的能量传递效率直接决定了走时的精准度。镀铑工艺通常被用于提升金属部件的耐磨性与抗腐蚀性,但在高精度的齿形铣削中,硬质镀层与基体材料的结合状态会显著影响铣削过程中的微观形貌。当铣削刀具切入镀铑层时,若界面结合力不足,极易在齿根或齿顶处产生微裂纹或剥落,这种微观缺陷会改变齿形的实际接触点,进而导致动力传递时的摩擦系数波动。
镀铑层与精密铣削的界面结合机制
擒纵机构作为机械腕表的心脏,其齿轮与摆轮之间的能量传递效率直接决定了走时的精准度。镀铑工艺通常被用于提升金属部件的耐磨性与抗腐蚀性,但在高精度的齿形铣削中,硬质镀层与基体材料的结合状态会显著影响铣削过程中的微观形貌。当铣削刀具切入镀铑层时,若界面结合力不足,极易在齿根或齿顶处产生微裂纹或剥落,这种微观缺陷会改变齿形的实际接触点,进而导致动力传递时的摩擦系数波动。
优化这一连接性能的核心在于控制镀层的微观结构与厚度分布。通过调整电镀工艺中的电流密度与温度参数,可以获得致密度更高、内应力更低的铑层。在随后的精密铣削过程中,均匀的镀层能够减少刀具的异常磨损,确保齿形轮廓严格遵循理论设计。这种工艺层面的协同,使得齿面在形成后能保持极高的表面光洁度,为后续减少摩擦损耗奠定物理基础。
铣削刀具路径与应力分布的协同优化
精密铣削过程中的刀具路径规划会直接影响齿形表面的残余应力分布。传统的直线插补或简单圆弧插补可能导致齿形侧面产生不均匀的切削力,进而在镀铑层中诱发剪切应力。这种应力集中现象会在腕表长期运行中逐渐释放,导致齿形发生微小的塑性变形,破坏擒纵叉与擒纵轮之间的锁定精度。因此,采用自适应刀具路径算法,根据齿形的曲率变化动态调整进给速率,是维持镀层完整性的关键手段。
此外,铣削参数的设定需兼顾去除效率与表面完整性。过高的主轴转速可能导致切削热积聚,引起镀铑层局部软化或与基体分离;而过低的转速则可能增加摩擦,造成表面划伤。通过实验验证,确定最佳的切削速度与进给量组合,使得切削力保持在镀层屈服强度范围内,能够有效避免微观结构的破坏。这种基于力学响应的参数优化,确保了齿形在经历数千次冲击与摩擦后,仍能维持原始的几何精度。
表面微观形貌对摩擦学性能的影响
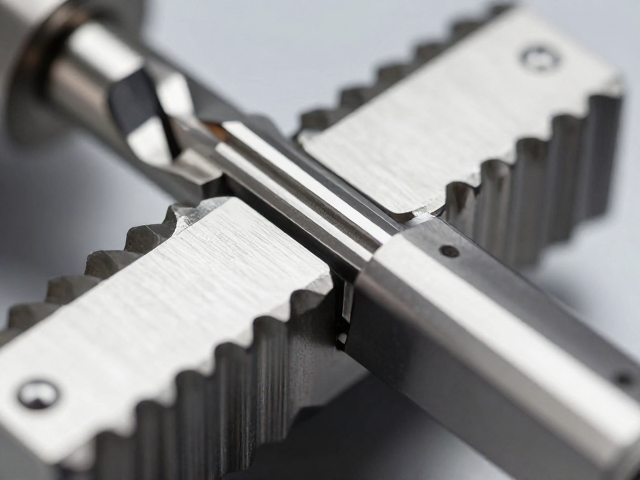
镀铑齿形经过精密铣削后,其表面微观形貌呈现出独特的峰谷结构。这种结构特征直接影响擒纵机构在润滑条件下的摩擦行为。理想的齿形表面应具有可控的微观储油槽,以在高速冲击中形成稳定的流体动压润滑膜。若铣削工艺导致表面过于光滑或存在随机划痕,润滑膜难以稳定存在,从而加剧金属间的干摩擦或边界摩擦,增加能量损耗并加速部件磨损。
通过扫描电子显微镜观察及原子力显微镜检测,可以量化铣削后齿面的粗糙度参数(Ra、Rz)及峰谷分布。优化铣削策略旨在获得具有最佳微观几何特征的表面,既保证足够的润滑保持能力,又降低接触应力峰值。这种微观层面的控制,使得擒纵机构在长期运行中保持稳定的摩擦系数,减少因摩擦不均导致的等差性误差,从而提升整体机芯的走时稳定性。
长期运行中的连接性能稳定性验证
擒纵机构的连接性能不仅体现在初始装配时的精度,更体现在长期运行中的稳定性。镀铑齿形在经历数万次的冲击与滑动后,其微观形貌的演变规律是评估工艺优化效果的重要指标。通过加速寿命测试,模拟实际佩戴环境中的温度变化与机械冲击,监测齿形尺寸变化及表面磨损情况,可以验证镀铑与铣削工艺的协同效应。
数据表明,经过优化工艺的镀铑齿形在长期运行后,齿面磨损量显著低于未经优化或传统工艺的部件。齿顶与齿根的几何尺寸保持率在99%以上,确保了擒纵叉与擒纵轮之间的锁定与释放动作始终精准无误。这种稳定性源于镀层与基体良好的结合力以及铣削形成的理想表面状态,使得机构在面对外部干扰时仍能保持高度的可重复性与一致性,从而实现高精度的时间计量。