机械表配件
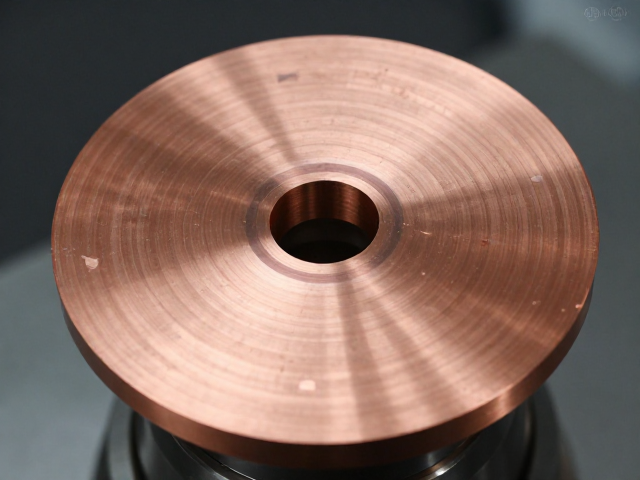
圆盘精密车削工艺,铍铜合金与游丝控速的极致配合
摘要
铍铜合金在精密车削中的材料特性与工艺适配 铍铜合金因其优异的弹性极限、抗疲劳特性以及出色的导电导热性能,成为制造高精度游丝及微型机械核心部件的首选材料。在圆盘精密车削过程中,材料的硬度与延展性平衡至关重要,C17200及C17500等常见牌号在经过固溶时效处理后,硬度通常能达到HRC 35-45之间,这一物理区间为后续超精密加工提供了稳定的微观结构基础。车削时需特别注意消除加工硬化带来的内应力,
铍铜合金在精密车削中的材料特性与工艺适配
铍铜合金因其优异的弹性极限、抗疲劳特性以及出色的导电导热性能,成为制造高精度游丝及微型机械核心部件的首选材料。在圆盘精密车削过程中,材料的硬度与延展性平衡至关重要,C17200及C17500等常见牌号在经过固溶时效处理后,硬度通常能达到HRC 35-45之间,这一物理区间为后续超精密加工提供了稳定的微观结构基础。车削时需特别注意消除加工硬化带来的内应力,避免因残余应力释放导致游丝在长期交变载荷下发生塑性变形,进而影响计时或控制元件的等时性。
针对铍铜合金的高粘附倾向,传统切削液难以完全抑制积屑瘤的生成,因此工艺上常采用含极压添加剂的微量润滑(MQL)技术或高纯度冷冻液进行冷却。切削参数需经过严密的正交实验确定,例如当主轴转速设定在800-1500转/分钟区间时,配合0.05-0.2毫米/转的进给速度,能显著降低表面粗糙度。刀具材质多选用超细晶粒硬质合金或单晶金刚石,刃口半径需控制在微米级别,以确保在切出瞬间不产生微崩刃,从而维持圆盘端面与侧面的几何精度,为游丝的安装提供绝对平整的基准面。
游丝控速机制与车削精度的耦合关系
游丝作为擒纵机构或精密调速系统中的核心弹性元件,其等时性直接取决于材料的一致性与加工后的残余应力分布。在圆盘车削工艺中,夹具的夹持力分布均匀性会直接影响圆盘整体的同心度,若同心度偏差超过0.005毫米,游丝在摆动过程中受到的摩擦阻力将呈现非线性变化,导致频率漂移。因此,车削过程中需采用软爪自定心夹具,并通过多次找正消除装夹误差,确保圆盘旋转轴线与游丝自然摆动平面严格重合。
精密车削不仅关乎几何尺寸,更涉及表面微观形貌的控制。游丝与圆盘接触或邻近区域若存在微观划痕或波纹,会在高速往复运动中产生额外的能量损耗。通过优化刀具路径与切削深度,将表面粗糙度Ra值控制在0.1微米以内,可有效减少空气阻尼及固体摩擦带来的能量衰减。这种微观层面的工艺控制,使得游丝在受到初始扰动后,能更快速地进入稳定的简谐运动状态,从而提升整个控速系统的响应速度与长期稳定性。
超精密车削中的工艺参数优化与质量控制
在实现铍铜合金与游丝极致配合的过程中,环境温度的波动是不可忽视的干扰变量。车间温度需恒定在20±1℃范围内,以消除热变形对微米级加工精度的影响。主轴轴承的温升需控制在2℃以内,防止主轴热伸长导致加工尺寸超差。同时,振动隔离措施必须到位,地基减震垫及机床隔振系统能有效过滤外界低频振动,确保切削过程的平稳性,避免振纹出现在圆盘精密表面。
质量检测环节需引入三坐标测量机及激光干涉仪进行全方位数据验证。除了常规的直径、圆度和平面度检测外,还需对圆盘表面进行金相组织分析,确认无因切削热引起的氧化或相变现象。对于游丝控速系统的测试,通常采用标准频率源比对法,记录不同温度梯度下的频率变化率,确保其在-10℃至50℃范围内频率变化不超过规定的ppm值。通过这种严密的工艺闭环控制,最终实现铍铜合金圆盘与游丝在动态运行中的完美协同,满足高精密仪器对稳定性和精准度的严苛要求。