机械表配件
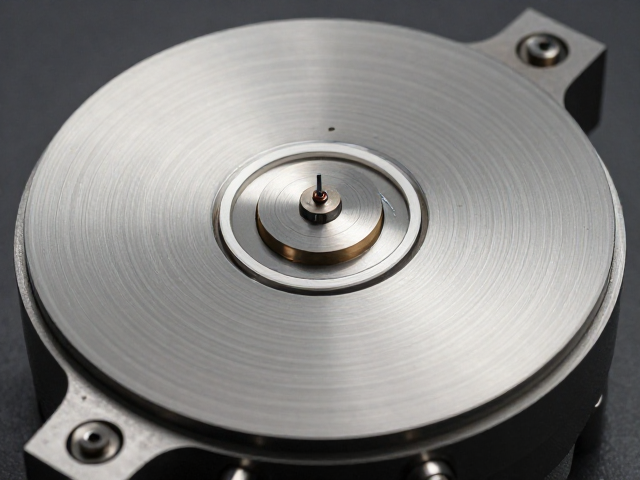
圆盘精密车削工艺,天文台机芯如何通过配合游丝控速实现极致精准
摘要
圆盘精密车削的核心逻辑与公差控制 天文台级机芯的摆轮游丝系统对几何精度有着近乎苛刻的要求,其中摆轮作为振荡系统的核心部件,其圆盘状结构的加工质量直接决定了等时性表现的上限。精密车削工艺在此环节并非简单的材料去除,而是通过高刚性主轴与微米级进给的协同,消除因材料内应力释放导致的微观形变。在制造过程中,摆轮辐条的厚度均匀性需控制在微米级别,任何微小的不对称都会在长期振荡中转化为相位误差,进而影响走时
圆盘精密车削的核心逻辑与公差控制
天文台级机芯的摆轮游丝系统对几何精度有着近乎苛刻的要求,其中摆轮作为振荡系统的核心部件,其圆盘状结构的加工质量直接决定了等时性表现的上限。精密车削工艺在此环节并非简单的材料去除,而是通过高刚性主轴与微米级进给的协同,消除因材料内应力释放导致的微观形变。在制造过程中,摆轮辐条的厚度均匀性需控制在微米级别,任何微小的不对称都会在长期振荡中转化为相位误差,进而影响走时精度。
为了应对高速旋转下的离心力影响,现代精密车削常采用不等臂或等臂摆轮设计,并通过车削后的人工调校配合飞梭进行微调。这种工艺要求车床具备极高的动态稳定性,以确保摆轮外缘的同心度误差极小。在实际生产链路中,经过车削成型的摆轮毛坯需经过去应力退火处理,随后进行半精车和精车,每一道工序都伴随着严密的尺寸复核,确保最终成品符合天文台标准对振荡周期的稳定性要求。
游丝系统的等时性优化与配合机制
游丝作为控制摆轮往复运动的弹性元件,其自由长度、刚度系数以及波形特征必须与摆轮的惯性矩形成严密的数学对应关系。在精密车削工艺中,摆轮轮缘的直径和宽度需精确匹配游丝的劲度系数,以确保在受到外力扰动后,摆轮能迅速恢复原有振荡频率。这种配合并非静态固定,而是需要通过调整游丝内桩和外桩的安装位置,以及摆轮上的微调螺钉位置,来补偿因温度变化或位置差异带来的等时性偏差。
宝玑式或斯特列克式游丝的末端曲线设计,会直接影响摆轮在振幅变化时的有效工作长度。车削工艺需确保摆轮轮缘的平整度,以便游丝在运动过程中不与摆轮辐条或其他结构发生干涉。通过高精度的车削与组装,游丝能够在摆轮旋转时保持理想的同心度,减少摩擦和磁干扰。这种机械结构上的极致配合,使得机芯能够在不同方位和振幅下,依然保持极其稳定的振荡周期,从而实现天文台认证所要求的每日走时误差范围。
材质选择与表面处理的微观影响
高抗磁性与低密度特性是现代天文台机芯摆轮游丝系统的关键考量,硅材质因其优异的物理性能逐渐取代传统合金成为主流选择。硅摆轮通过精密车削成型后,无需额外进行镀层处理,其表面自有的钝化层能有效防止氧化和腐蚀,同时完全规避磁性干扰。相比之下,传统铍铜或钢制摆轮在车削后需经过复杂的表面硬化与镀铑处理,以提升耐磨性和抗磁能力,但这些后处理步骤可能会引入微小的表面应力,进而影响长期稳定性。
表面粗糙度的控制在精密车削中至关重要,过大的表面粗糙度会增加空气阻力并可能吸附灰尘,干扰振荡系统。通过超精密车削技术,摆轮表面可达到镜面级别的光洁度,显著降低空气阻尼效应。对于游丝而言,硅材质的各向同性特性使其在车削加工中不易产生方向性的应力集中,从而保证了弹性性能的均匀一致。这种材料科学与精密加工的结合,为天文台机芯提供了高稳定性的物理基础,使得走时精度在不同环境条件下保持高度一致。
装配调试中的动态平衡与最终校准
精密车削完成的零部件在进入装配阶段前,需经过严格的静平衡与动平衡测试,以消除因质量分布不均导致的离心力干扰。摆轮与游丝组件的装配需要在恒温无尘环境中进行,确保游丝的绕制形态不被外力扭曲。调试过程中,制表师通过调整摆轮上的微调螺钉来改变摆轮的有效半径,从而微调振荡周期。这一过程高度依赖精密车削留下的公差空间,任何过大的公差都会导致调试范围受限,难以达到天文台标准的精度要求。
最终的天文台认证测试涵盖方位、温度、等时性等多维度的严苛检查,机芯需在不同位置和温度下连续运行数天,记录其走时数据。只有当所有数据点均落在规定的误差范围内,机芯才能获得认证。这一过程验证了从车削、组装到调试全流程的精准度。精密车削工艺通过提供高一致性的零部件,为后续的动态平衡和微调提供了坚实基础,使得天文台机芯能够在复杂的使用环境中,依然保持卓越的走时表现。