机械表配件
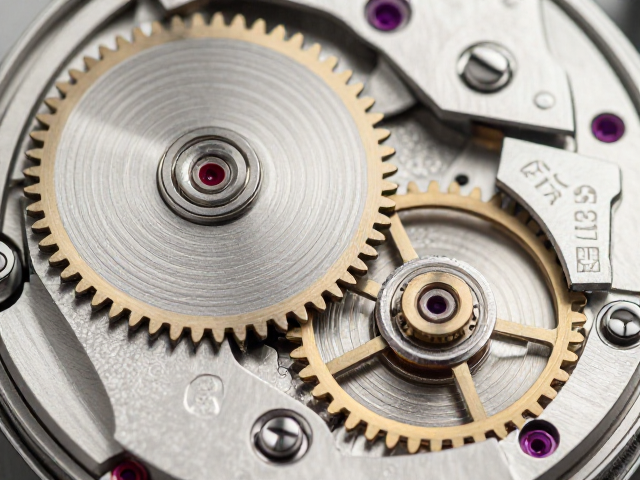
齿形精密铣削工艺解析,ETA机芯齿轮如何精准传递发条动力
摘要
齿形几何设计与动力传递效率的耦合关系 ETA机芯中的齿轮系统并非简单的旋转部件堆叠,而是基于严密的微机械力学计算构建的动力传输网络。在精密铣削过程中,齿形的几何参数直接决定了接触面积与摩擦损耗,进而影响发条盒释放能量的转化率。高精度铣削技术通过控制齿廓的修形,减少啮合过程中的滑动摩擦,使动力传递更加平顺。这种微观层面的优化,确保了即便在发条能量逐渐衰减的过程中,摆轮的等时性仍能维持在极高水准,这
齿形几何设计与动力传递效率的耦合关系
ETA机芯中的齿轮系统并非简单的旋转部件堆叠,而是基于严密的微机械力学计算构建的动力传输网络。在精密铣削过程中,齿形的几何参数直接决定了接触面积与摩擦损耗,进而影响发条盒释放能量的转化率。高精度铣削技术通过控制齿廓的修形,减少啮合过程中的滑动摩擦,使动力传递更加平顺。这种微观层面的优化,确保了即便在发条能量逐渐衰减的过程中,摆轮的等时性仍能维持在极高水准,这是机械腕表走时精准的核心物理基础。
铣削刀具的刃口精度与主轴回转精度共同作用于齿面,形成符合赫兹接触理论的微观纹理。ETA机芯常采用高硬度合金钢或特殊复合材料,其切削难点在于如何在保持材料硬度的同时获得镜面般的齿面光洁度。通过多轴联动的精密铣削,工程师能够实现对齿顶、齿根及齿侧的独立控制,消除因材料内应力释放导致的微量形变。这种对几何精度的极致追求,使得齿轮间形成近乎理想的线接触或点接触,极大降低了能量在传输链条中的无效耗散。
精密铣削工艺中的误差控制与去应力处理
机械加工的振动与热效应是破坏齿形精度的主要变量,ETA机芯在铣削环节引入了严密的去应力与恒温控制流程。高速旋转的铣刀在切削过程中会产生局部高温,若不及时控制,会导致齿面金相组织变化,引发后续使用中的尺寸漂移。通过优化切削参数与冷却介质,工艺上实现了热变形的最小化。同时,铣削后的齿轮需经过特殊的时效处理或低温稳定化处理,以消除材料内部残留应力,确保齿轮在长期受力状态下保持几何形状的稳定性。
误差补偿机制在精密铣削中扮演着关键角色。借助高精度测量仪器对每批次齿轮进行全检,数据反馈至铣削控制系统,对刀具路径进行微米级的动态调整。这种闭环控制不仅针对单个齿距误差,更关注齿向误差与齿廓总偏差的综合影响。对于ETA机芯中常见的双联齿轮或复杂轮系,铣削工艺还需解决同心度与平行度的耦合误差问题,确保动力从发条盒经中心轮、三轮、四轮最终传递至擒纵机构时,各轴线的同轴度误差控制在微米级别,避免因偏载导致的额外磨损。
微观齿面处理与长期运行稳定性
齿形铣削完成后的表面完整性决定了齿轮系统的寿命与噪音表现。微观层面的齿面粗糙度会影响润滑剂的附着与保持,进而改变摩擦系数。ETA机芯在铣削后通常辅以超精磨或抛光工艺,降低齿面微观峰谷高度,形成有利于润滑油膜形成的微观储油结构。这种处理并非简单追求光滑,而是根据齿轮的转速与负载特性,设计特定的表面纹理,以优化流体动压润滑效果,减少干摩擦风险。
长期运行中的磨损抑制是精密铣削工艺的延伸考量。通过控制齿形修形量,齿轮在啮合初期即可形成理想的弹性流体动压润滑状态,避免边缘接触导致的应力集中。这种工艺策略使得机芯在经历数十年甚至更长时间的使用后,仍能保持初始的动力传递效率。齿面的硬化处理与精密铣削相结合,提升了材料表面的耐磨性,确保在受到冲击载荷或长期交变应力作用下,齿形不发生塑性变形或疲劳剥落,维持机芯核心的传动精度。