机械表配件
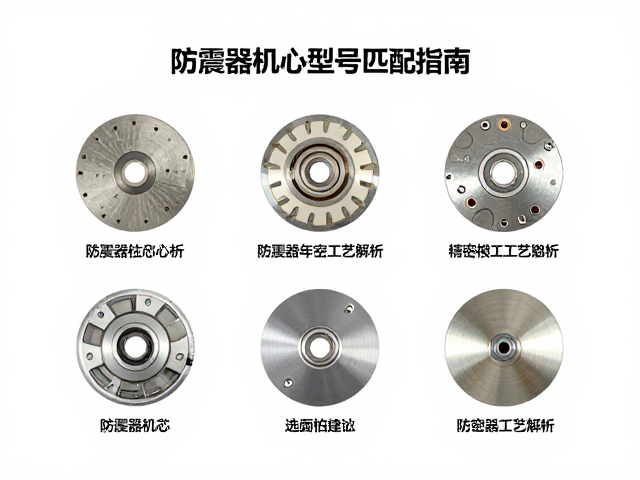
防震器机芯型号匹配指南,圆盘精密车削工艺解析与选型建议
摘要
防震器机芯型号匹配的核心逻辑 防震器机芯的选型并非简单的尺寸替换,其核心在于阻尼特性与振动频率的精准耦合。不同型号的机芯内部配重块重量、弹簧刚度及阻尼油粘度存在显著差异,直接决定了减震器在受到冲击时的响应时间与回弹曲线。若机芯阻尼过大,可能导致悬挂系统响应迟滞,影响车辆动态表现;若阻尼过小,则无法有效抑制余振,造成轮胎接地不稳。因此,匹配工作需基于车辆底盘结构、轮胎规格及预期使用场景,通过严密的
防震器机芯型号匹配的核心逻辑
防震器机芯的选型并非简单的尺寸替换,其核心在于阻尼特性与振动频率的精准耦合。不同型号的机芯内部配重块重量、弹簧刚度及阻尼油粘度存在显著差异,直接决定了减震器在受到冲击时的响应时间与回弹曲线。若机芯阻尼过大,可能导致悬挂系统响应迟滞,影响车辆动态表现;若阻尼过小,则无法有效抑制余振,造成轮胎接地不稳。因此,匹配工作需基于车辆底盘结构、轮胎规格及预期使用场景,通过严密的动力学计算确定目标阻尼系数范围。
型号代码通常隐含了关键的技术参数信息,例如前缀字母代表结构形式,数字段可能指示缸径或行程,后缀则关联特定的阻尼曲线版本。技术人员需查阅原厂技术手册或经认证的工程数据库,解析代码含义,确保所选机芯在物理接口上兼容,同时在性能曲线上满足车辆NVH(噪声、振动与声振粗糙度)标准。这种基于数据而非经验直觉的匹配方式,能最大程度避免因参数错位导致的操控失衡或部件过早疲劳失效。
圆盘精密车削工艺的关键控制点
圆盘作为防震器机芯中的核心导向与密封组件,其表面光洁度与几何精度直接影响活塞运动的平稳性及密封件寿命。精密车削过程中,刀具刃口的微观状态会直接复制到工件表面,因此需选用高硬度且耐磨性优异的硬质合金或陶瓷刀具,并保持刃口无微崩缺。切削参数如转速、进给速度需经过严密的台架测试确定,过高的进给可能导致表面产生振纹,而过低的转速则可能因切削力不足引发材料塑性变形,破坏预期的表面纹理。
几何精度的控制主要围绕同轴度、圆度及平面度展开。高精度数控车床需具备严密的热稳定性控制系统,以抵消切削热引起的机床及工件形变。加工过程中常采用在线测量探头实时反馈尺寸数据,通过闭环控制补偿刀具磨损带来的误差。此外,表面处理后的喷丸强化或超精加工工序,能进一步降低表面粗糙度至微米级,确保与橡胶密封件形成理想的微观接触域,从而在长期高频往复运动中维持优异的密封性能,防止漏油或进气现象发生。
选型建议与工程验证流程
在实际工程应用中,选型建议应严格遵循“先工况后参数,先匹配后验证”的原则。对于追求极限操控的场景,需优先关注机芯在高压缩速度下的阻尼建立能力,此时应选择具有较高初始刚度或特殊阀片设计的型号;而对于注重舒适性的乘用车,则更看重低频振动下的阻尼柔和度。建议利用仿真软件对候选机芯进行多体动力学模拟,预测其在典型路况下的加速度响应,以此缩小选型范围,减少实物测试的成本与周期。
任何理论计算与仿真结果均需通过实车或台架测试进行最终验证。测试过程中需采集加速度传感器、位移传感器的高速数据,分析减震器在阶跃输入下的衰减特性及稳态响应。若发现阻尼曲线偏离设计目标,需回溯检查机芯型号是否因批次差异存在公差波动,或圆盘车削工艺导致的配合间隙异常。通过迭代优化,确保最终选型的防震器机芯在动态性能、耐久性及一致性上均达到工程设计规范的要求,实现车辆底盘系统的最优匹配。