机械表配件
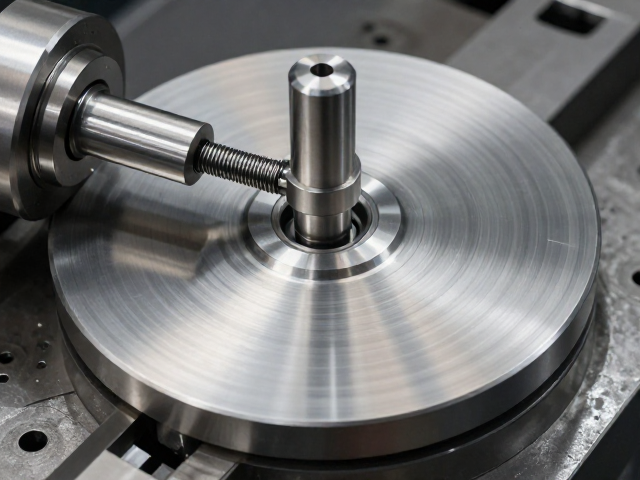
圆盘精密车削工艺,钛合金件配合游丝控速实现高精度加工
摘要
钛合金材料特性对精密车削的挑战 钛合金因其优异的比强度和耐腐蚀性,广泛应用于航空航天与医疗器械领域,但其物理特性给精密加工带来了显著挑战。钛合金导热系数低,切削过程中热量难以迅速散失,导致切削区温度急剧升高,极易引起刀具快速磨损甚至崩刃。同时,钛合金的弹性模量较小,在切削力的作用下容易发生弹性变形,加工完成后零件出现回弹现象,严重影响尺寸精度和形状公差。 针对上述材料特性,传统的粗犷车削工艺难以
钛合金材料特性对精密车削的挑战
钛合金因其优异的比强度和耐腐蚀性,广泛应用于航空航天与医疗器械领域,但其物理特性给精密加工带来了显著挑战。钛合金导热系数低,切削过程中热量难以迅速散失,导致切削区温度急剧升高,极易引起刀具快速磨损甚至崩刃。同时,钛合金的弹性模量较小,在切削力的作用下容易发生弹性变形,加工完成后零件出现回弹现象,严重影响尺寸精度和形状公差。
针对上述材料特性,传统的粗犷车削工艺难以满足微米级甚至亚微米级的精度要求。在精密车削过程中,切削参数的选择必须极为考究,过高的转速可能导致振动加剧,而过低的进给则可能引起材料粘刀。此外,钛合金对刀具材料的化学亲和力强,容易发生扩散磨损,这使得刀具涂层的选择和几何角度的设计成为决定加工质量的关键变量。
游丝控速系统的核心作用机制
游丝控速技术源于高精度计时仪器中的擒纵机构,其核心在于利用游丝的等时性特性,将旋转运动转化为极其平稳、均匀的间歇性或连续性进给运动。在圆盘精密车削场景中,游丝系统替代了传统的步进电机或普通伺服驱动,通过释放储存的弹性势能,为刀具或工件提供无脉动的驱动力。这种驱动力具有极低的动态误差,能够有效消除传统驱动系统中常见的微小抖动和速度波动。
在高速旋转的圆盘加工中,游丝控速系统确保了切削过程的稳定性。当刀具切入钛合金表面时,游丝提供的恒定扭矩使得切削深度保持高度一致,避免了因驱动力波动导致的表面波纹。这种平稳的运动特性对于钛合金这类易产生振动的材料尤为重要,它从源头上抑制了切削振动的产生,为获得镜面般的表面粗糙度提供了基础保障。
精密车削工艺参数的优化策略
工艺参数的优化需围绕游丝控速系统的特性进行匹配。切削速度通常保持在中低速区间,以配合游丝系统的力矩输出特性,避免因速度过高导致游丝疲劳或断裂。进给率的控制则依赖于游丝的刚度设计,通过调整游丝的预紧力,可以微调进给的细微变化,实现纳米级的进给控制。刀具角度设计需采用较大的前角和严密的刃口处理,以减少切削力和散热阻力。
冷却与润滑策略在钛合金车削中不可或缺。由于钛合金导热性差,通常采用微量润滑(MQL)或高压内冷技术,将冷却液直接导入切削区,迅速带走热量并润滑刀具前刀面。冷却液的流量和压力需经过精确计算,既要保证散热效果,又不能因液流冲击影响游丝控速系统的稳定性。刀具材料的选择倾向于高性能硬质合金或陶瓷,并配合特殊的纳米涂层,以增强耐磨性和抗热裂性能。
高精度加工的实际应用表现
在实际生产环境中,采用游丝控速的圆盘精密车削工艺,能够显著改善钛合金零件的表面质量。经实测,加工后的钛合金圆盘表面粗糙度(Ra)可稳定控制在0.1微米以内,圆度误差小于2微米。这种精度水平使得零件在装配时无需额外的研磨或抛光工序,直接满足高精度配合要求,减少了后续加工成本和时间。
该工艺特别适用于制造高精度的传感器转子、光学镜筒及微型机械轴承等关键部件。在这些应用中,零件的几何精度和表面完整性直接影响最终产品的性能稳定性。游丝控速带来的运动平稳性,使得加工出的零件在长期运行中表现出更低的摩擦系数和更高的耐磨性,延长了产品的使用寿命。通过严格的过程监控和数据反馈,该工艺可实现批次间的高度一致性,为高端制造业提供可靠的技术支撑。