机械表配件
圆盘精密车削工艺解析,摆钉技巧与原厂配件优先指南
摘要
圆盘精密车削的核心工艺解析 圆盘类零件在机械加工领域具有极高的代表性,其加工难点主要集中在薄壁变形控制与端面跳动精度上。传统车削过程中,由于切削力的径向分量较大,极易导致工件产生弹性变形,进而影响最终的同轴度与平面度。现代精密车削工艺通常采用反向夹持或专用软爪定心方式,通过优化刀具路径和切削参数,有效降低切削热与切削力对工件结构的影响。例如,在加工厚度小于5mm的铝合金圆盘时,主轴转速常维持在8
圆盘精密车削的核心工艺解析
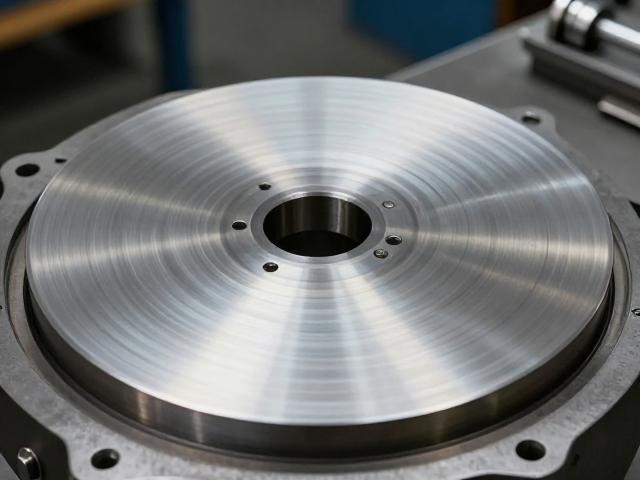
圆盘类零件在机械加工领域具有极高的代表性,其加工难点主要集中在薄壁变形控制与端面跳动精度上。传统车削过程中,由于切削力的径向分量较大,极易导致工件产生弹性变形,进而影响最终的同轴度与平面度。现代精密车削工艺通常采用反向夹持或专用软爪定心方式,通过优化刀具路径和切削参数,有效降低切削热与切削力对工件结构的影响。例如,在加工厚度小于5mm的铝合金圆盘时,主轴转速常维持在800-1200rpm区间,配合进给速度控制在0.05-0.1mm/r,可显著减少颤振现象,确保表面粗糙度达到Ra0.4μm以上的要求。
精密车削不仅仅是尺寸的控制,更是对材料微观组织稳定性的管理。对于不锈钢或高温合金等难加工材料,切削过程中的加工硬化现象会迅速消耗刀具寿命并改变工件表面应力分布。工艺人员需根据材料特性选择合适的涂层硬质合金刀具,如采用TiAlN涂层刀片以应对高温磨损。在实际操作中,分步切削策略被广泛采用,先通过粗车去除大部分余量,再通过半精车和精车逐步逼近公差范围。这种分层切削法能有效释放内应力,避免因一次性大余量切除导致的工件翘曲,确保圆盘平面度误差控制在0.01mm以内,满足高精度机械装配的需求。
摆钉技巧对加工精度的关键影响
在圆盘车削中,“摆钉”通常指代工件定位基准的调整与夹具接触点的优化,这一环节直接决定了加工基准的稳定性。若定位面存在微小杂质或夹具定位销磨损,会导致工件在高速旋转下产生动态偏心。正确的操作是在装夹前使用高精度千分尺检测定位面平整度,并使用无尘布清洁夹具接触区域。对于多工位车削,需定期校准摆钉位置,确保定位销与工件中心孔的同轴度误差小于0.005mm。这种严密的基准管理能显著降低因装夹误差引发的同心度超差问题,特别是在批量生产中,一致性表现尤为突出。
摆钉技巧还体现在切削过程中的动态补偿上。当圆盘在切削力作用下发生微量位移时,经验丰富的操作人员或自动化系统需通过调整刀具补偿值进行实时修正。例如,在车削大型法兰盘时,若检测到端面跳动随转速升高而增大,需检查摆钉支撑点的刚性,必要时增加辅助支撑爪。通过微调支撑点位置,改变受力分布,可有效抑制共振。此外,对于非对称结构的圆盘,需根据重心位置优化摆钉布局,确保旋转过程中的动平衡,避免因离心力导致的加工误差累积,从而提升整体加工精度与效率。
原厂配件在精密加工中的优先级逻辑
在精密车削设备维护与升级中,原厂配件的使用常被视为保障工艺稳定性的基石。原厂配件经过严密的公差匹配与材料测试,其几何精度与配合间隙严格遵循原始设计标准。以主轴轴承为例,原厂型号轴承的内部游隙经过精密选配,能确保主轴在高速运转下的温升控制在合理范围,避免因游隙变化导致的旋转精度下降。使用非原厂替代品可能因微观尺寸偏差或材质差异,导致主轴径向跳动增加,进而影响圆盘零件的表面质量与尺寸稳定性。
配件的优先选择也关乎设备寿命与长期运行成本。原厂配件通常采用与原始组件相同的热处理工艺与表面处理技术,具有更优的耐磨性与抗疲劳性能。在刀具夹持系统中,原厂刀柄与主轴锥面的接触刚度直接影响切削过程的稳定性。若使用劣质或非标刀柄,可能导致夹持力不足或跳动过大,引发刀具崩刃或工件报废。虽然原厂配件初期采购成本相对较高,但其带来的精度稳定性、故障率降低及停机时间减少,从全生命周期来看,往往能提供更优的综合效益,特别是在高精度、高附加值产品的生产中,这种优先级逻辑尤为显著。