机械表配件
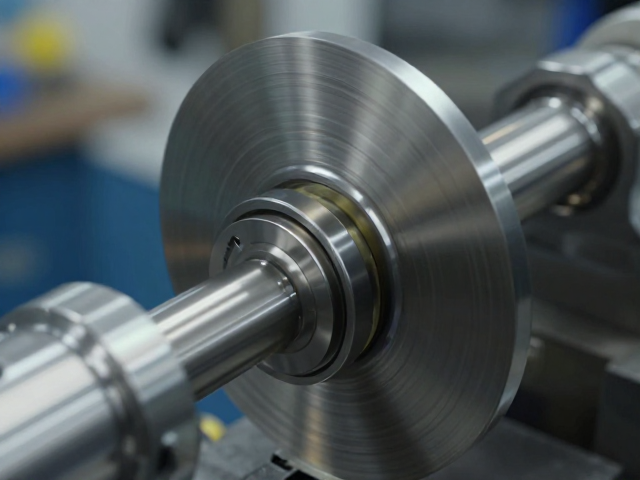
圆盘精密车削与摆轴抛光工艺详解,更换防震油提升稳定性
摘要
精密车削中的振动抑制与防震油选型逻辑 在圆盘类零件的精密加工领域,主轴系统的动态稳定性直接决定了最终产品的表面质量与尺寸精度。传统的润滑方案中,部分高粘度矿物基油液在高速旋转工况下容易产生流体动力不稳定,导致主轴在临界转速附近出现微幅颤振。这种颤振在微观层面会被转化为加工表面的波纹度,使得后续抛光工序难以消除周期性痕迹。因此,针对高刚性主轴单元,引入具有更优粘温特性与阻尼性能的专用防震油,成为了
精密车削中的振动抑制与防震油选型逻辑
在圆盘类零件的精密加工领域,主轴系统的动态稳定性直接决定了最终产品的表面质量与尺寸精度。传统的润滑方案中,部分高粘度矿物基油液在高速旋转工况下容易产生流体动力不稳定,导致主轴在临界转速附近出现微幅颤振。这种颤振在微观层面会被转化为加工表面的波纹度,使得后续抛光工序难以消除周期性痕迹。因此,针对高刚性主轴单元,引入具有更优粘温特性与阻尼性能的专用防震油,成为了解决动态不平衡问题的关键物理手段。
防震油的核心作用并非简单的润滑,而是通过其特殊的分子结构增强油膜的刚度,抑制主轴轴承在受到切削力扰动时的位移响应。当主轴在2000至4000转/分的区间运行时,普通油液可能因剪切稀化现象导致油膜厚度不均,进而引发刚度下降。而经过特定配方优化的防震油,能在高剪切速率下保持稳定的粘度曲线,确保轴承滚道与滚动体之间形成均匀的弹性流体动压润滑膜。这种物理状态的改变,使得主轴系统在受到径向或轴向交变载荷时,能够更快地衰减振动能量,从而为精密车削提供平稳的运动基准。
摆轴抛光工艺对振动敏感性的机理分析
摆轴抛光作为一种通过多自由度运动消除车削纹路的后处理技术,其运动轨迹的稳定性高度依赖于设备底座的隔振性能。在抛光过程中,抛光盘与工件表面存在微小的相对位移,若设备存在低频振动,摆轴的运动轨迹会发生畸变,导致抛光压力分布不均。这种不均会在圆盘表面形成肉眼可见的亮暗相间条纹,即所谓的“振纹”。通过更换高阻尼特性的防震油,可以有效提升机床整体结构的固有频率,使其远离加工过程中的激振频率,从而避免共振现象的发生。
从工艺参数匹配的角度来看,防震油的更换需要结合抛光头的摆动频率进行综合考量。通常情况下,抛光摆轴的摆动频率设置在50至120次/分钟之间,这一低频段的振动极易通过刚性连接件传递至主轴箱。高阻尼油液能够像缓冲器一样吸收这部分低频能量,减少传递到工件表面的振动幅值。在实际操作中,操作人员需观察抛光后的表面反射光斑,若光斑边缘清晰锐利且无拖尾现象,则表明振动抑制效果良好;若光斑发散或出现重影,则需进一步检查油液粘度是否因温度升高而失效,或需重新调整防震油的加注量以匹配当前的负载工况。
工艺参数调整与稳定性验证流程
实施防震油更换后,必须建立严密的参数验证体系,以量化评估稳定性提升的效果。第一步为空载运行测试,在主轴从0升至额定最高转速的过程中,监测振动加速度传感器的数据变化。重点观察在3000转/分附近的频谱图,确认主轴固有频率对应的峰值是否降低,以及是否存在因油液粘度不均导致的突发性振动尖峰。此阶段需记录油温变化,确保油液在达到热平衡后,其阻尼特性仍处于设计范围内,避免因油温过高导致粘度下降,进而削弱防震效果。
第二步为切削负载测试,选取标准圆盘工件进行试切,重点关注切削力的波动情况。使用动态信号采集系统记录刀具与工件接触过程中的法向切削力,计算其均方根值(RMS)。对比更换油液前后的数据,若RMS值降低且波动范围收窄,说明主轴系统的动态刚度得到提升。随后进行连续生产测试,统计前30件产品的表面粗糙度Ra值及圆度误差。若Ra值稳定在预定公差范围内,且圆度误差无随时间推移而增大的趋势,即可判定防震油更换成功,工艺稳定性达到预期目标。此过程需排除冷却液流量、刀具磨损等干扰变量,确保数据仅反映油液更换带来的正向收益。