机械表配件
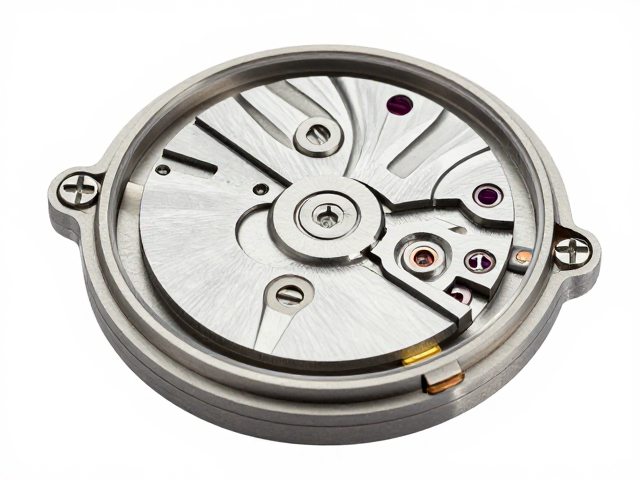
底盖锻压成型工艺,复杂功能机械表多螺丝固定结构解析
摘要
底盖锻压成型工艺的核心材料选择与热处理机制 机械表底盖在经历高温锻压过程中,材料的微观结构变化直接决定了成品的力学性能。316L精钢因其优异的耐腐蚀性和延展性,成为高端机械腕表的主流基材,其含有2-2.5%的钼元素,能有效抵抗氯化物腐蚀。在锻压前,坯料需经过退火处理以消除内应力,这一步骤通常需要在保护气氛炉中进行,温度控制在800至900摄氏度之间,随后缓慢冷却,确保晶粒细化,为后续成型提供稳定
底盖锻压成型工艺的核心材料选择与热处理机制
机械表底盖在经历高温锻压过程中,材料的微观结构变化直接决定了成品的力学性能。316L精钢因其优异的耐腐蚀性和延展性,成为高端机械腕表的主流基材,其含有2-2.5%的钼元素,能有效抵抗氯化物腐蚀。在锻压前,坯料需经过退火处理以消除内应力,这一步骤通常需要在保护气氛炉中进行,温度控制在800至900摄氏度之间,随后缓慢冷却,确保晶粒细化,为后续成型提供稳定的物理基础。
锻压成型并非简单的冲压,而是通过高精度模具在数万吨压力下使金属发生塑性变形。这一过程利用材料的加工硬化特性提升硬度,但过度变形会导致裂纹风险,因此需精确计算压缩率。现代工艺中,多工位冷锻技术被广泛应用,通过多次逐步成型而非一次性压制成形,有效减少了材料回弹和边缘开裂现象,使得底盖壁厚均匀度控制在微米级别,为后续精密加工奠定坚实基础。
复杂功能表款的多螺丝固定结构的设计逻辑
复杂功能机械表因内部机芯结构紧凑、模块众多,对底盖的密封性与抗震性要求远高于普通表款。多螺丝固定结构通常采用4至8颗螺丝分布于底盖边缘,这种设计不仅提供了均匀的锁紧力,还能有效分散机芯运行时的震动。螺丝孔位经过精密CNC加工,确保与底盖螺纹孔完美匹配,避免因受力不均导致底盖变形或密封失效。
在结构设计中,螺丝的材质与表面处理需与底盖保持一致,以防止电化学腐蚀。常见的做法是使用经过PVD(物理气相沉积)处理的不锈钢螺丝,其表面硬度可达HV900以上,耐磨且抗指纹。螺丝头部通常设计为沉头或平头,并配合内六角或专用扳手槽,确保在拧紧过程中受力均匀。部分高端表款还采用隐藏式螺丝设计,通过精密计算螺丝间距与长度,使外观保持极简风格,同时维持结构的稳固性。
密封系统与螺丝预紧力的协同作用
机械表的防水性能高度依赖于底盖与表壳之间的密封系统,而多螺丝结构通过均匀施加预紧力,确保密封圈(通常为橡胶或氟橡胶材质)产生一致的形变,从而形成严密的防水屏障。密封圈的材料需具备低压缩永久变形特性,以应对长期佩戴中的温度变化和湿度影响。在装配过程中,密封圈的位置精度需控制在0.1毫米以内,避免偏移导致渗漏。
螺丝的拧紧力矩需经过严格计算,过大的力矩可能导致螺纹滑牙或底盖变形,过小的力矩则无法保证密封效果。行业标准中,不同直径螺丝的拧紧力矩通常在0.5至2.5牛·米之间,具体数值取决于螺丝材质、螺纹规格及底盖厚度。实际生产中,常采用扭矩扳手进行标准化操作,确保每一颗螺丝达到预设的预紧力,从而在长期使用中保持稳定的密封性能。
加工精度与装配公差的控制标准
底盖锻压成型后的后续加工需达到极高的精度标准,以确保与表壳的配合无间隙。底盖内径与表壳外径的配合公差通常控制在H7/g6级别,这一公差等级能保证良好的同轴度,同时便于装配。加工过程中,数控车床和磨削工艺被用于处理底盖边缘和螺丝孔位,确保孔位位置度误差小于0.05毫米,避免螺丝拧紧时产生偏载。
螺丝孔位的螺纹加工需采用滚丝或精密攻丝工艺,以保证螺纹牙型的完整性和强度。螺纹精度等级通常要求达到6H或6g,以确保螺丝能顺畅旋入且无松动。在装配前,所有零件需经过超声波清洗,去除加工残留的油污和金属屑,防止杂质影响密封性能或导致螺丝卡滞。装配完成后,还需进行气密性测试,验证底盖在指定水压下的密封效果,确保符合相关防水标准。