机械表配件
底盖锻压成型工艺解析,如何通过防水压力测试保护机芯
摘要
底盖锻压成型的金属力学与结构完整性 底盖作为机械腕表或精密仪器机芯的外部防护屏障,其制造工艺直接决定了整机的密封性能与耐用度。锻压成型技术利用高吨位压力机,将经过精密退火处理的金属板材(如316L不锈钢、钛合金或铝合金)在模具中一次性压制成预定形状。这一过程并非简单的物理变形,而是通过控制金属晶粒的流动方向,消除材料内部的微观应力集中。相较于传统的切割后焊接或螺纹旋入方式,整体锻压结构消除了接缝
底盖锻压成型的金属力学与结构完整性
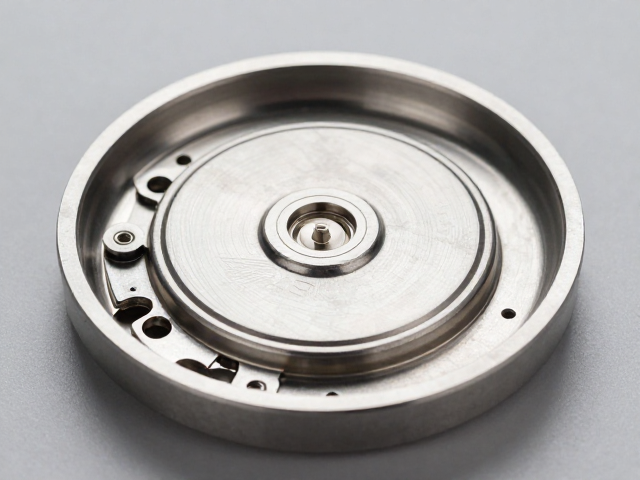
底盖作为机械腕表或精密仪器机芯的外部防护屏障,其制造工艺直接决定了整机的密封性能与耐用度。锻压成型技术利用高吨位压力机,将经过精密退火处理的金属板材(如316L不锈钢、钛合金或铝合金)在模具中一次性压制成预定形状。这一过程并非简单的物理变形,而是通过控制金属晶粒的流动方向,消除材料内部的微观应力集中。相较于传统的切割后焊接或螺纹旋入方式,整体锻压结构消除了接缝处的潜在泄漏点,使得底盖与表壳之间形成更为严密的过盈配合。
在锻压过程中,模具的精度与压力分布的均匀性会显著影响底盖边缘的微观形貌。高质量的锻压工艺能使底盖边缘形成均匀的隆起或凹槽,这种几何特征不仅增强了结构刚性,更为后续的密封件安装提供了标准化的接触面。金属在高压下产生的加工硬化效应,提升了底盖本体的抗冲击能力,使其在应对日常磕碰或外部挤压时,不易发生永久性形变。这种基于材料本体的强度提升,是保障内部精密机芯在极端环境下正常运行的基础前提。
密封界面的微观配合与防水压力测试机制
防水压力测试的核心逻辑在于验证底盖与表壳结合面的密封完整性,其本质是对微观接触面在动态压力下的稳定性评估。测试过程中,设备会对封装好的机芯施加高于标称防水等级的外部水压,例如针对30米防水标准的产品,通常会施加2-3巴的静态压力。在此压力下,底盖边缘的密封胶圈或金属接触面必须完全隔绝水分侵入。任何因锻压公差过大导致的边缘不平整,或密封件压缩永久变形,都会在压力测试中表现为气压下降或水分渗漏。
压力测试不仅检测静态密封,还会模拟动态冲击下的密封失效风险。通过快速加压和减压的循环,测试能够识别出色差较大的底盖在受到瞬时冲击时可能出现的微隙。对于采用无胶圈压入式设计的底盖,测试重点在于评估锻压成型的金属弹性形变范围。当外部压力作用于底盖时,金属需像弹簧一样产生微小回弹以维持接触紧密度。若锻压工艺导致金属延展性不足,底盖可能在测试中出现脆性断裂或不可逆变形,从而彻底破坏防水屏障。
工艺缺陷对防水性能的失效模式分析
锻压成型中常见的工艺缺陷会直接导致防水压力测试失败,其中最典型的是边缘开裂与尺寸超差。当冲头速度与模具润滑条件不当时,金属板材在变形过程中会产生局部应力集中,形成肉眼难以察觉的微裂纹。在防水压力测试中,这些微裂纹会成为高压水分子的渗透通道,导致测试读数异常。此外,底盖外径与表壳内径的配合公差若超出允许范围,过大的间隙会导致密封件无法获得足够的预紧力,而过小的间隙则可能引起装配干涉,导致底盖倾斜,破坏密封面的平行度。
另一个关键失效模式源于材料内部残留应力导致的时效变形。如果锻压后的去应力退火不充分,底盖在长期存放或经历温度变化后,可能发生轻微翘曲。这种翘曲在静态观察下可能并不明显,但在防水压力测试中,当外部压力试图将底盖压入表壳时,翘曲部分无法均匀受力,导致局部密封失效。此外,表面氧化皮或锻压过程中残留的润滑剂未彻底清洗,也会在密封界面形成隔离层,削弱金属与密封材料的摩擦系数,降低密封界面的自锁能力。
精密检测与工艺优化的协同验证
为了确保底盖锻压成型后的防水性能,现代制造流程引入了高精度的三维扫描与激光干涉仪进行全尺寸检测。通过对比CAD模型与实物数据,工程师可以精确测量底盖边缘的轮廓度、平面度以及关键配合尺寸的公差分布。这些数据直接反馈至锻压模具的修正环节,通过调整模具型腔的几何形状,补偿金属流动过程中的收缩与膨胀。这种基于大数据反馈的工艺优化,使得底盖与表壳的配合精度逐渐逼近微米级别,从而在源头上降低防水测试的不良率。
防水压力测试数据的长期追踪与统计分析,为锻压工艺的稳定性提供了重要依据。通过记录不同批次、不同模具状态下的测试结果,可以识别出海因性失效与偶发性失效的区别。例如,当某批次底盖在高压测试中出现特定位置的渗漏时,结合锻压工艺参数(如压力值、保压时间、模具温度),可以精准定位是模具磨损还是材料批次差异导致的问题。这种严密的因果追溯体系,确保了底盖锻压工艺能够持续满足严苛的防水标准,保障机芯在复杂环境下的长期可靠运行。