机械表配件
正装机械表底盖锻压成型工艺,外径尺寸精准控制指南
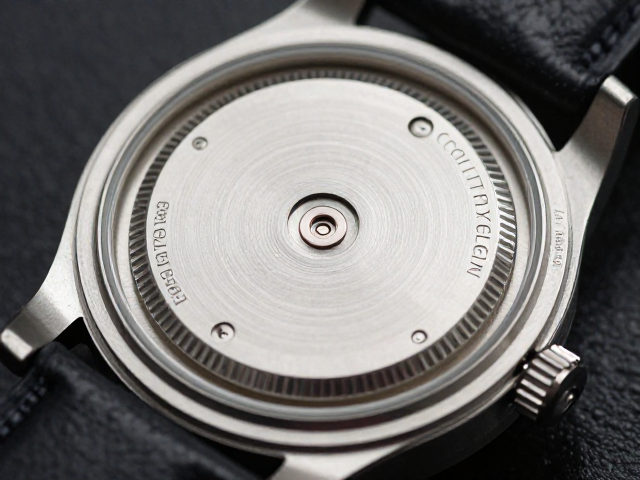
摘要
锻压成型对正装机械表底盖微观结构与力学性能的影响 正装机械表底盖在经历高精度锻压成型后,其内部晶粒结构会发生显著的定向排列,这种微观层面的形变直接决定了底盖的抗疲劳强度与表面光洁度。在冷锻或温锻过程中,金属材料受到模具施加的径向与轴向复合应力,导致位错密度增加,产生加工硬化效应。对于常见的316L不锈钢或钛合金材质,合理的锻压比能够消除原始坯料中的疏松与孔隙,使材料致密度提升,从而确保底盖在长期
锻压成型对正装机械表底盖微观结构与力学性能的影响
正装机械表底盖在经历高精度锻压成型后,其内部晶粒结构会发生显著的定向排列,这种微观层面的形变直接决定了底盖的抗疲劳强度与表面光洁度。在冷锻或温锻过程中,金属材料受到模具施加的径向与轴向复合应力,导致位错密度增加,产生加工硬化效应。对于常见的316L不锈钢或钛合金材质,合理的锻压比能够消除原始坯料中的疏松与孔隙,使材料致密度提升,从而确保底盖在长期佩戴及受到外部冲击时不易出现微裂纹或塑性变形。这种物理特性的改变是保证腕表作为精密仪器外壳稳定性的基础,也是后续抛光与拉丝工艺能够呈现完美质感的前提条件。
锻压过程中的应力分布均匀性会直接影响底盖成型的最终力学表现。若模具设计存在流道不均或压头行程控制偏差,底盖边缘与中心区域的变形程度会出现差异,进而形成残余应力。这些残余应力若未在后续热处理中充分释放,可能导致底盖在装配螺丝时发生翘曲,甚至影响防水胶圈的密封效果。因此,控制锻压时的应变速率与模具温度,对于维持底盖整体的力学平衡至关重要。通过有限元分析模拟锻压过程,可以预判金属流动路径,优化模具型腔设计,从而从源头上减少因力学性能不均导致的尺寸偏差或表面缺陷。
模具设计与材料流动对外径尺寸精度的决定性作用
模具型腔的尺寸精度是控制底盖外径的第一道防线,其公差等级通常需维持在微米级别。在锻压成型初期,金属坯料在模具型腔内发生塑性流动,模具的几何形状直接限制了金属的延伸方向。若模具分型面存在磨损或配合间隙过大,金属液或金属固体在高压下可能产生飞边或填充不均,导致底盖外径超出预定公差范围。高精度的模具钢材经过多次热处理与精密磨削,能够保持极低的表面粗糙度,这不仅减少了金属流动的摩擦阻力,还确保了底盖在脱模瞬间能够保持精确的形状复现。模具的导向机构精度同样关键,它保证了上下模合模时的同轴度,防止因偏载造成底盖外径单边偏大或椭圆化。
材料在锻压过程中的流动行为会受到坯料初始尺寸、润滑条件及模具表面状态的共同影响。为了精准控制外径,必须精确计算坯料的体积与形状,使其在锻压后能完全填充模具型腔且无多余堆积。润滑剂的选择与涂覆均匀性会影响金属与模具间的摩擦系数,进而改变金属流动的速度与方向。过大的摩擦力可能导致金属流动受阻,造成充填不足或外径偏小;而过小的摩擦力则可能因金属过度流动导致外径偏大。通过调整润滑工艺参数,可以微调金属在模具内的流动平衡,从而实现对底盖外径尺寸的精细化控制,确保每一枚底盖都能符合严格的几何规格要求。
工艺参数优化与在线检测在尺寸一致性管理中的应用
锻压机的吨位控制与行程定位是决定底盖外径一致性的核心变量。不同的金属材质具有不同的屈服强度与延伸率,因此需要根据材料特性设定合适的锻压力与压入深度。压力不足会导致底盖边缘未完全成形,外径尺寸偏小且边缘锐利;压力过大则可能引起模具变形或底盖材料过度延展,导致外径超标。现代数控锻压机通过高精度传感器实时监测压力曲线与滑块位置,能够动态调整锻压参数,确保每一压次的工艺条件高度一致。此外,压头与模具的温度控制也不容忽视,温度变化会引起模具热胀冷缩,进而影响型腔尺寸,因此配备温控系统的模具能够在长时间生产中保持尺寸稳定性。
在线检测技术的引入使得外径尺寸的控制从事后检验转变为过程监控。利用高精度激光扫描仪或光学测量仪,可以在锻压完成后立即对底盖外径进行非接触式测量,数据实时反馈至控制系统进行闭环调整。这种快速反馈机制能够及时发现因模具磨损、材料批次差异或设备波动引起的尺寸漂移,并自动修正后续生产参数。通过建立严密的数据追踪体系,记录每一枚底盖的尺寸数据与对应的工艺参数,可以实现对生产过程的全生命周期管理。这种基于数据驱动的质量控制方法,不仅提高了外径尺寸的合格率,也为后续工艺优化提供了真实可靠的数据支撑。