机械表材质
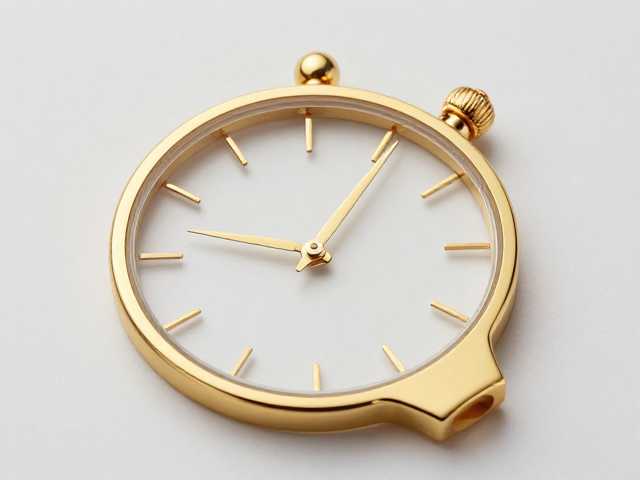
玻璃熔融成型原理,简约大三针镀金表壳工艺解析
摘要
玻璃熔融与基础成型机制 玻璃在高温环境下会经历从固态晶体向过冷液体的相变过程,这一过程的核心在于硅氧四面体网络结构的断裂与重组。当原料混合物加热至软化点以上,内部粘度显著降低,材料逐渐具备流动性,此时通过机械力或气压即可改变其形态。这一物理特性是所有玻璃加工的基础,决定了材料在受热状态下可被塑造为各种复杂几何形状的潜力。 在成型过程中,温度控制起着决定性作用。不同的玻璃成分具有特定的软化温度和粘
玻璃熔融与基础成型机制
玻璃在高温环境下会经历从固态晶体向过冷液体的相变过程,这一过程的核心在于硅氧四面体网络结构的断裂与重组。当原料混合物加热至软化点以上,内部粘度显著降低,材料逐渐具备流动性,此时通过机械力或气压即可改变其形态。这一物理特性是所有玻璃加工的基础,决定了材料在受热状态下可被塑造为各种复杂几何形状的潜力。
在成型过程中,温度控制起着决定性作用。不同的玻璃成分具有特定的软化温度和粘度曲线,工匠或自动化设备需依据这些参数精确调节熔炉温度。快速冷却会导致内部应力积聚,而缓慢退火则能释放应力,确保成品结构的稳定性。这种对热力学状态的精准把控,是实现高精度玻璃部件成型的关键环节。
表壳材料的特殊属性与预处理
现代高端腕表表壳常采用高纯度氧化铝陶瓷或特殊配比的硼硅酸盐玻璃,这类材料具备极高的硬度与化学稳定性,但同时也伴随着脆性大、加工难度高的特点。在进入成型工序前,原材料需经过严格的成分检测与烧结预处理,以消除微观缺陷并确立均匀的晶体结构。这种预处理不仅提升了材料的致密度,也为后续的高温熔融提供了稳定的物理基础。
玻璃熔体的流动性与表面张力会直接影响成型精度。在制作微小尺寸的表壳时,材料表面的光滑度与内部气泡的控制至关重要。任何微小的杂质或气泡都会在高温下形成应力集中点,导致成品率下降。因此,原料的提纯与熔炼环境的洁净度是确保最终产品光学性能与机械强度的先决条件。
精密模具与三维成型技术
高精度玻璃表壳的成型多依赖于等静压成型或微注塑技术,这些方法能够应对玻璃在熔融状态下极高的表面张力。模具通常由碳化钨或特种不锈钢制成,表面经过超精密抛光,以确保复制出的玻璃表面具有镜面效果。在加压过程中,熔融玻璃被注入模具型腔,压力分布的均匀性直接决定了表壳各部位的壁厚一致性。
对于具有复杂曲面或镂空结构的表壳设计,传统模具难以应对,此时需引入3D打印蜡模或树脂模具技术。通过激光烧结技术制作出高精度模具母版,再复制为成型模具,能够最大程度保留原始设计的几何特征。这种数字化制造手段使得玻璃表壳在保持结构完整性的同时,能够实现更精细的线条过渡与边缘处理。
镀金工艺的热力学挑战
在玻璃表面进行镀金处理面临巨大的技术挑战,因为玻璃与金属的热膨胀系数存在显著差异。若直接高温镀金,界面应力会导致镀层剥离或玻璃破裂。因此,现代工艺常采用低温等离子喷涂或溅射镀膜技术,在较低温度下使金原子与玻璃表面形成物理或化学键合。这种冷加工或温加工过程避免了高温对玻璃本体结构的破坏。
镀金层的附着力与均匀性是评判工艺水平的核心指标。通过控制真空度、离子轰击能量以及沉积速率,可以获得厚度均匀、结合紧密的金属层。对于表壳这类高价值部件,镀金层通常需要经过严格的附着力测试与耐磨性测试,以确保在日常佩戴中不会出现脱落或磨损。这种对微观界面工程的精细调控,是提升产品耐用性的关键步骤。
后处理与表面优化
成型与镀金后的玻璃表壳需经过精细的抛光与清洗工序,以去除加工过程中残留的应力与微观划痕。化学抛光技术利用酸性溶液对玻璃表面进行微层溶解,使表面达到原子级光滑,从而增强光线折射的纯净度。这一步骤不仅提升了产品的美观度,也进一步提高了表壳抵抗环境腐蚀的能力。
最终的质量检测涵盖尺寸精度、光学透明度、镀层厚度及附着力等多个维度。高精度光学仪器用于测量表壳的同心度与平面度,确保其能与机芯完美契合。通过严格的全检流程,剔除任何不符合公差标准的半成品,确保每一枚出厂的玻璃镀金表壳都符合高端制表的严苛标准。