机械表品类
金属零件雕刻与手工倒角打磨技巧,打造极致背透底盖
摘要
精密加工前的基材选择与预处理 金属背透底盖的视觉表现与耐用性,高度依赖于原材料的微观结构稳定性。市面上常见的316L不锈钢因其优异的耐腐蚀性和抛光后的镜面效果,成为主流选择,而430钢则常用于需要特殊拉丝纹理或成本控制的场景。在进入雕刻与打磨流程前,必须对板材进行严格的应力释放处理。通过退火工艺消除加工硬化带来的内应力,能有效防止后续精细打磨过程中出现不可控的形变或开裂。对于厚度在0.5毫米至1
精密加工前的基材选择与预处理
金属背透底盖的视觉表现与耐用性,高度依赖于原材料的微观结构稳定性。市面上常见的316L不锈钢因其优异的耐腐蚀性和抛光后的镜面效果,成为主流选择,而430钢则常用于需要特殊拉丝纹理或成本控制的场景。在进入雕刻与打磨流程前,必须对板材进行严格的应力释放处理。通过退火工艺消除加工硬化带来的内应力,能有效防止后续精细打磨过程中出现不可控的形变或开裂。对于厚度在0.5毫米至1.5毫米之间的薄壁底盖,平整度是首要指标,任何微小的翘曲都会在透光观察机芯时形成扭曲的光学畸变,影响整体美学呈现。
预处理阶段还包括严密的表面清洁与定位标记。使用超声波清洗机去除金属表面的微量油脂与微粒,确保后续涂层或雕刻路径的附着力与精度。利用高精度CNC定位或手工划线,在金属表面标记出雕刻区域与倒角基准线。这一步骤决定了最终成品的对称性与视觉重心,尤其是当设计涉及复杂的几何图案或镂空结构时,毫米级的偏差都可能导致装配时的干涉或视觉上的失衡。
数控雕刻与手工蚀刻的艺术融合
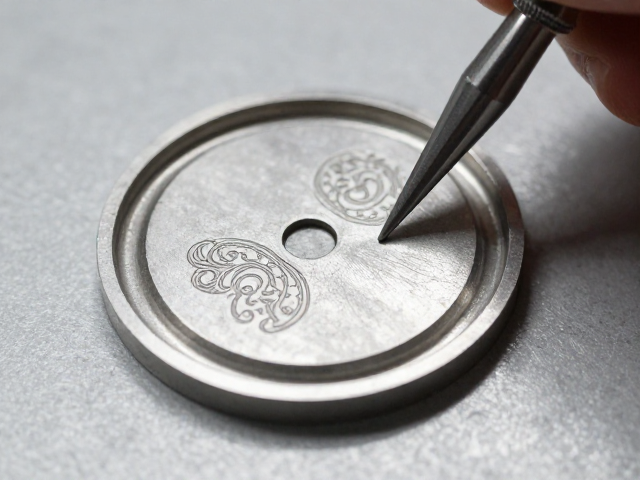
现代金属工艺中,CNC数控雕刻提供了极高的精度与重复性,适合处理细密的网格、品牌Logo或复杂的机械结构复刻。使用高精度的铣刀,在设定好的Z轴深度下,能够刻出深邃且边缘锐利的纹路。然而,为了赋予底盖独特的灵魂,许多高端制作会结合手工蚀刻或錾刻工艺。手工錾刻通过不同形状的冲子,在金属表面敲击出行云流水般的纹理,这种非均匀的光影反射能增加视觉层次感。在操作时,需严格控制敲击力度与角度,避免金属纤维过度拉伸导致表面起皮或裂纹。
雕刻完成后,残留的金属屑与油污会严重影响后续打磨效果。需立即使用软毛刷和专用清洁剂清理凹槽内部的杂质。对于深雕区域,建议使用压缩空气吹扫,确保无死角。此时若进行倒角处理,需特别注意雕刻边缘的完整性,避免因打磨过度导致图案细节模糊或边缘圆钝,失去设计的锋利感。
倒角工艺的力学逻辑与执行细节
倒角不仅是装饰需求,更是结构强度的关键。背透底盖在受到外力冲击时,直角边缘极易产生应力集中,导致崩边或断裂。常见的倒角角度为45度或30度,具体数值需根据金属厚度与最终装配公差计算。手工倒角通常使用金刚石锉刀或碳化钨磨块,操作时需保持工具与金属表面的恒定角度,采用单向或交叉打磨的方式,逐步去除材料。关键在于力度均匀,避免局部过磨导致倒角面不平整或与其他部件配合时出现松动。
对于大面积的倒角,手工效率较低且难以保证一致性,此时可借助小型台式砂带机或旋转打磨头进行初步成型,再辅以手工精细修整。打磨过程中需频繁使用直角尺或专用角度规检查倒角面的平整度与角度精度。同时,注意观察金属颜色的变化,过热会导致金属表面氧化变色,形成难以去除的黑斑,因此需定期冷却并检查工件温度。
多层级打磨与镜面抛光体系
打磨是决定背透底盖最终光泽度的核心环节,通常遵循从粗到细、由深到浅的递进逻辑。起始阶段使用P400-P800目砂纸进行整体平整化,消除雕刻与倒角留下的痕迹。随后依次过渡到P1000、P1500、P2000目砂纸,每一级打磨都需彻底清除上一级留下的划痕,这是实现镜面效果的前提。在手工打磨时,建议采用“十字交叉法”,即第一遍横向打磨,第二遍纵向打磨,通过划痕方向的改变,直观判断表面是否达到预定平整度。
进入镜面抛光阶段,传统的手工抛光膏配合牛皮轮或羊毛轮是经典方案。将抛光膏均匀涂抹于抛光轮上,以稳定的压力和适中的速度对金属表面进行研磨。抛光过程中,需不断变换受力点,确保全表面光泽一致。对于高硬度金属,可能需要使用钻石抛光膏进行最终精抛,以去除微观层面的瑕疵。抛光后的表面应无任何可见划痕,光线照射下呈现如水面般的平滑反射。
拉丝纹理与特殊表面处理技巧
相较于镜面,拉丝纹理更能展现金属的工业质感与低调奢华。制作拉丝底盖通常使用专用拉丝布或带有定向纹理的砂轮。操作时,需固定打磨方向,保持力度均匀一致,形成平行且间距均匀的线条。对于需要与镜面倒角或抛光区域过渡的效果,可采用遮蔽胶带保护不需要拉丝的区域,确保不同表面处理之间界限清晰、过渡自然。
特殊表面处理还包括喷砂、缎面拉丝或手工锤纹。喷砂通过高压气流携带金刚砂颗粒冲击金属表面,形成均匀的哑光质感,能有效隐藏细微划痕,提升耐磨性。手工锤纹则需使用专用锤具,以随机但分布均匀的方式敲击金属表面,形成凹凸有致的光影效果。每种工艺对后续清洁与保养要求不同,喷砂表面易藏污,需配合专用刷具清洁;而镜面与拉丝表面则需避免硬物刮擦,以防破坏纹理完整性。
无损清洁与长期维护规范
经过繁琐的雕刻、倒角与打磨后,底盖表面附着大量金属粉末与抛光残留物。这些微粒若残留于表面,不仅影响美观,更可能在装配后磨损机芯或影响底盖与表壳的密封性。使用高压空气吹扫结合无水乙醇擦拭,是标准的清洁流程。对于复杂雕刻区域,可使用软毛牙刷配合中性清洁剂轻轻刷洗,再用纯净水冲洗并立即用无绒布擦干,防止水渍残留形成斑点。
长期维护方面,金属表面会因环境中的硫化物、汗液或化学品逐渐氧化变色。建议定期使用专用的金属保养油或超细纤维布进行轻柔擦拭,以保持光泽并形成保护膜。对于拉丝或喷砂表面,避免使用强酸强碱清洁剂,以免破坏表面微观结构。在拆卸或安装底盖时,应使用专用工具,避免金属间直接硬接触造成新的划痕或变形,确保背透底盖始终呈现最佳状态。