机械表外观款式
弧形壳体冲压工艺与透底防水密封结构解析
摘要
弧形壳体冲压成型的关键控制点 弧形壳体在冲压过程中面临着材料流动不均与回弹控制的核心挑战,其几何特征的连续性使得传统平面冲压的受力模型不再完全适用。模具型腔的设计必须严格遵循材料延展极限,通过有限元分析模拟板材在拉深过程中的应变分布,以识别潜在的起皱或破裂风险区域。在实际生产场景中,压边力的设定需根据板材厚度、屈服强度及摩擦系数进行动态调整,通常对于深腔弧形件,采用柔性压边圈能有效抑制边缘失稳,
弧形壳体冲压成型的关键控制点
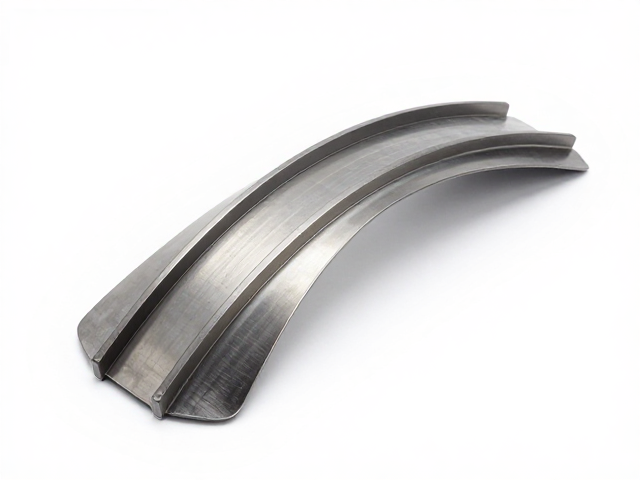
弧形壳体在冲压过程中面临着材料流动不均与回弹控制的核心挑战,其几何特征的连续性使得传统平面冲压的受力模型不再完全适用。模具型腔的设计必须严格遵循材料延展极限,通过有限元分析模拟板材在拉深过程中的应变分布,以识别潜在的起皱或破裂风险区域。在实际生产场景中,压边力的设定需根据板材厚度、屈服强度及摩擦系数进行动态调整,通常对于深腔弧形件,采用柔性压边圈能有效抑制边缘失稳,确保成型过程中的材料均匀流入型腔。
成型后的回弹现象是影响弧形壳体尺寸精度的主要因素,这要求工艺参数中包含严密的校正工序。通过设置多级成型步,先进行预成型再进行精整形,可以显著降低内应力释放导致的几何偏差。对于高强度钢或铝合金等难成形材料,往往需要引入加热冲压或增加中间退火步骤,以改善材料的塑性变形能力。模具表面的光洁度处理也至关重要,适当的表面纹理有助于控制润滑剂的分布,减少因摩擦系数波动引起的成型缺陷,从而保证批量生产的一致性。
透底防水密封结构的设计逻辑
透底式防水密封结构的核心在于利用壳体自身的曲面特征与密封件形成严密的接触界面,其设计难点在于如何在保证结构强度的同时实现周向的等压密封。密封槽通常设计为阶梯状或燕尾形,以提供周向的挤压变形空间,确保密封件在装配后能产生持续的径向与轴向预紧力。在选型时,硅橡胶或氟橡胶材料因其优异的耐老化性和压缩永久变形率低的特点,常被应用于户外或高湿环境下的壳体密封中,其硬度通常控制在 Shore A 40-60 之间,以平衡密封效果与装配手感。
密封界面的微观形貌管理是提升防水性能的关键环节,接触面的粗糙度需控制在 Ra 0.8-1.6μm 范围内,以配合密封件的微观填充特性。在结构设计上,常设置两道或多道密封唇边,第一道承担主要防水功能,第二道作为等压屏障,用于平衡内外气压,防止因压力差导致密封失效。此外,密封件的固定方式多采用卡扣或过盈配合,需确保在长期振动环境下密封件不发生位移或脱出,部分高可靠性场景会引入超声波焊接或胶粘辅助固定,以增强整体结构的稳定性。
工艺与结构的协同优化路径
冲压工艺的精度直接决定了密封结构的装配质量,弧形壳体的曲面公差若超出允许范围,会导致密封件压缩量不均,进而引发局部渗漏。因此,在模具开发阶段需引入在线检测机制,实时监控壳体关键密封面的平面度与位置度,确保其在装配状态下能与密封件形成理想的线接触或面接触。工艺参数的优化需结合结构特点,例如在密封槽附近的冲压区域采用缓坡过渡设计,避免应力集中导致的微观裂纹,这些裂纹在长期浸泡或高压环境下可能成为渗透路径。
长期服役环境对弧形壳体与密封结构的协同性能提出了更高要求,温度变化引起的材料膨胀系数差异是主要失效模式之一。通过仿真模拟不同工况下的热-力耦合效应,可以优化密封槽的几何尺寸,预留足够的补偿空间以适应材料的热胀冷缩。在实际应用中,加速寿命测试常被用于验证结构的可靠性,通过模拟高温高湿、冷热冲击等极端环境,评估密封性能的衰减规律。基于测试数据反馈,可对冲压成型后的去应力退火工艺或密封件配方进行微调,从而提升产品在复杂工况下的防水密封稳定性。