机械表外观款式
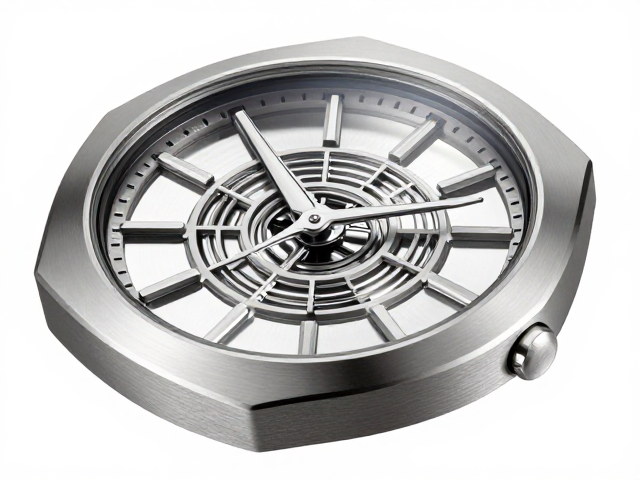
异形表镜切割与不规则壳体锻造,盘面布局下的精密工艺解析
摘要
异形表镜的几何重构与光学矫正 异形表镜并非简单的切割成型,而是材料科学与光学设计的深度耦合。传统圆形表镜易于通过标准模具压制,而酒桶形、多边形或酒瓶形表镜则需要定制化的蓝宝石晶体生长与切割方案。蓝宝石硬度极高,莫氏硬度达到9级,仅低于金刚石,因此无法像金属那样通过常规切削加工。工匠需使用金刚石粉末进行研磨,这一过程对边缘的弧度控制要求极高,任何微小的偏差都会导致光线折射异常,影响读时清晰度。 在
异形表镜的几何重构与光学矫正
异形表镜并非简单的切割成型,而是材料科学与光学设计的深度耦合。传统圆形表镜易于通过标准模具压制,而酒桶形、多边形或酒瓶形表镜则需要定制化的蓝宝石晶体生长与切割方案。蓝宝石硬度极高,莫氏硬度达到9级,仅低于金刚石,因此无法像金属那样通过常规切削加工。工匠需使用金刚石粉末进行研磨,这一过程对边缘的弧度控制要求极高,任何微小的偏差都会导致光线折射异常,影响读时清晰度。
在成型阶段,表镜的边缘处理决定了整体的视觉张力。以酒桶形表镜为例,其两侧曲线并非简单的圆弧拼接,而是需要计算严密的渐开线或椭圆弧。为了保持边缘厚度一致并防止崩边,切割过程中需采用多轴联动数控机床进行精密切割,随后通过手工抛光消除微观裂纹。这种工艺不仅提升了表镜的抗冲击能力,更让光线在穿过不同曲率表面时,能形成均匀且无畸变的视觉体验,这是精密制造在美学表达上的直接投射。
不规则壳体的材料特性与锻造挑战
不规则壳体通常选用钛合金或特殊钢材,这些材料在应对复杂几何形态时面临着显著的物理挑战。钛合金具有高强度重量比,但其导热性差、加工硬化现象严重,使得锻造过程极易产生内部应力集中。为了获得理想的形状,锻造前需对坯料进行精确的等温加热,温度控制需维持在材料再结晶温度附近,以确保金属流动性与延展性满足成型需求。这一过程要求极高的热力学控制精度,任何温度波动都可能导致晶粒粗大,进而削弱壳体的结构完整性。
锻造过程中,模具的设计需考虑金属在高压下的流动轨迹。对于具有复杂曲面的不规则壳体,单次锻造往往难以达到最终精度,通常需要经过粗锻、半精锻和终锻等多个阶段。在终锻环节,工匠需使用高精度模具对壳体进行的塑形,同时通过喷丸处理消除表面氧化皮和微小缺陷。这种多阶段的锻造工艺不仅保留了材料的金属特性,还通过晶粒细化提升了壳体的耐磨性与耐腐蚀性,为后续装配奠定了坚实的基础。
盘面布局的微缩工程与视觉平衡
盘面布局是腕表功能与美学的交汇点,其设计需在有限的空间内平衡功能密度与视觉秩序。现代腕表常需在直径38至42毫米的圆形或异形区域内,集成时、分、秒、日期、动力储存乃至计时功能。这种微缩工程要求指针、刻度、表盘底色之间的比例达到极致协调。例如,在搭载复杂功能的盘面中,小表盘的直径与位置需经过严密的几何计算,以避免视觉拥挤,同时确保各功能显示清晰可辨。
指针的设计与装配是盘面布局中的另一项精密工艺。针尖与刻度之间的间隙需控制在微米级别,以确保转动的流畅性与读时的准确性。在异形盘面中,指针的长度与角度需根据表盘的曲率进行动态调整,避免出现遮挡或视觉失衡。此外,盘面涂层的厚度与光泽度也会影响整体视觉效果,多层印刷与真空镀膜技术的结合,使得盘面在不同光线下能呈现出丰富的层次感,这种细微的光影变化正是精密工艺赋予腕表的生命力。
装配环节的公差控制与最终验证
当表镜、壳体与盘面各自完成精密加工后,装配环节成为决定腕表最终品质的关键步骤。在这一阶段,各部件之间的配合公差需控制在极小范围内,以确保腕表的密封性与运行稳定性。表镜与壳体的镶嵌需使用专用压合工具,施加均匀的压力,避免局部应力过大导致蓝宝石破裂。同时,盘面与机芯的固定需考虑热胀冷缩的影响,选用具有适当弹性的固定结构,以适应不同温度环境下的尺寸变化。
最终验证环节包括防水性能测试、走时精度检测以及外观检查。防水测试需模拟不同水深压力,确保表镜、表冠及表背的密封结构完好无损。走时精度检测则需在多种方位下进行长时间观测,记录误差数据,确保腕表符合精密机械的标准。外观检查不仅关注表面的划痕与污渍,更需评估整体结构的对称性与协调性。这一系列严密的验证流程,确保了每一枚经过异形表镜切割与不规则壳体锻造的腕表,都能在功能与美学上达到预期的精密标准。