机械表品类
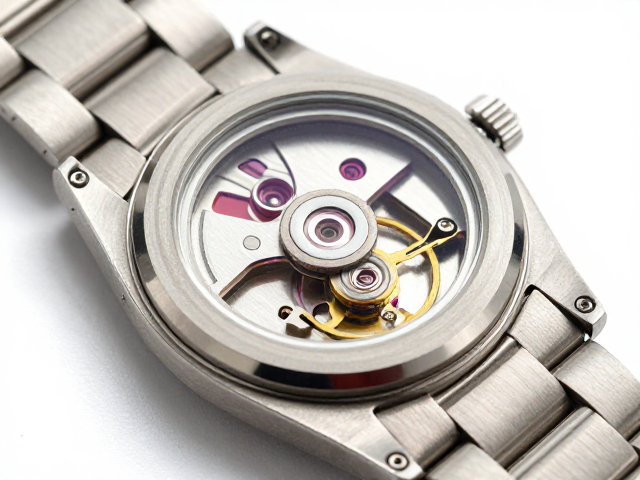
揭秘不锈钢表链透视摆轮窗,分层底板制作工艺详解
摘要
透视美学与机械结构的融合逻辑 不锈钢表链透视摆轮窗的设计核心在于平衡视觉通透性与结构强度,这种工艺常见于高阶机械腕表的后盖或侧边装饰件。通过激光切割与精密冲压,工匠在不锈钢基底上预留出走时轮系的观测窗口,随后利用微距镜头校准内部组件的相对位置。这一过程并非简单的镂空,而是需要计算金属应力分布,确保在日常佩戴震动中,窗框边缘不会产生微裂纹或变形,从而维持长期的结构稳定性。 分层底板的制作则是实现立
透视美学与机械结构的融合逻辑
不锈钢表链透视摆轮窗的设计核心在于平衡视觉通透性与结构强度,这种工艺常见于高阶机械腕表的后盖或侧边装饰件。通过激光切割与精密冲压,工匠在不锈钢基底上预留出走时轮系的观测窗口,随后利用微距镜头校准内部组件的相对位置。这一过程并非简单的镂空,而是需要计算金属应力分布,确保在日常佩戴震动中,窗框边缘不会产生微裂纹或变形,从而维持长期的结构稳定性。
分层底板的制作则是实现立体视觉的关键,它打破了传统单平面装饰的单调感。通过将多层不同厚度或纹理的不锈钢片进行堆叠与固定,形成具有纵深感的视觉层次。每一层底板都需要经过独立的拉丝或抛光处理,再通过隐形铆钉或超声波焊接技术固定,使得光线在不同金属表面反射时产生丰富的光影变化。这种工艺对公差控制要求极高,层与层之间必须保持严丝合缝,完全依靠机械精度而非胶水粘合,以应对温度变化带来的材料膨胀系数差异。
材料选择与预处理标准
高品质不锈钢表链透视窗通常选用316L精钢,其耐腐蚀性与低致敏性符合人体长期佩戴的标准。在加工前,钢材需经过严格的晶粒度检测,确保材料内部无夹杂物,这直接影响后续激光切割的光洁度。部分高端工艺会引入钛合金或经过特殊表面硬化处理的钢材,以提升窗框边缘的耐磨性。原材料进场时需核对批次报告,确保每一块板材的硬度值(通常HB 150-180)处于既定区间,这是保证后续冲压成型不出现回弹或撕裂的基础条件。
预处理阶段涉及去油、酸洗及钝化处理,目的是消除表面氧化皮并提升金属活性,为后续可能的电镀或PVD真空镀膜做准备。对于透视窗边缘,通常采用CNC五轴联动加工中心进行粗加工,保留0.5-1毫米的加工余量,以应对后续精磨工序。此阶段会使用高精度三坐标测量仪检测窗孔的同心度,误差范围控制在0.02毫米以内,确保内部摆轮等精密零件能够顺利通过窗口视野,且不被金属边缘遮挡。
精密成型与微焊接工艺
激光切割是形成透视窗轮廓的核心步骤,采用高功率光纤激光器,光束直径可精确至0.1毫米,能够一次性完成复杂几何形状的切割。切割过程中需实时监测焦点位置,防止因热影响区过大导致边缘发黑或毛刺。对于超薄底板,常采用水刀切割辅助,利用高压水流携带磨料进行冷加工,彻底避免热应力对金属微观结构的破坏。切割后的边缘需立即进行倒角处理,防止锐边划伤皮肤或钩挂衣物。
分层底板的组装依赖于微焊接技术,主要是激光点焊或TIG氩弧焊。由于不锈钢导热性较快,焊接时需精确控制热输入,避免周围区域变形。工匠会使用夹具固定多层板材,确保层间平行度。焊接点通常隐藏在视觉盲区或装饰纹路中,外观上呈现无缝连接的效果。部分工艺还会在层间填充极薄的绝缘垫片,以增强声音传导的纯净度或防止不同金属间的电化学腐蚀,尽管在不锈钢同材质堆叠中这种情况较少,但在混合材质设计中仍需考虑。
表面处理与光学校准
表面处理后,透视窗边缘需达到镜面或镜面拉丝效果,以提升光线折射的清晰度。手工抛光会使用不同目数的金刚石研磨膏,从800目逐步过渡到12000目,直至表面完全无划痕。对于分层底板,每一层的纹理方向需经过精心设计,通常采用交叉拉丝或太阳纹,以增强立体感。抛光过程中需使用软质工具,避免硬质抛光轮压伤金属表面或导致层间松动。
光学校准是且最关键的环节,需确保透过不锈钢窗框看到的摆轮运动清晰无畸变。这涉及到窗框厚度的精确控制以及内部组件的安装角度。工匠会使用专用治具固定表壳,通过放大镜观察摆轮摆动轨迹,调整底板与机芯平面的距离。若距离过近,金属边缘会产生视觉遮挡;若过远,则失去透视窗的聚焦效果。最终产品需经过跌落测试与震动测试,验证在模拟日常使用环境中,分层结构与透视窗的稳固性,确保无松动、脱落或光学偏差。