机械表外观款式
国产机械机芯壳体耐磨加工手段,揭秘IP68防水等级核心工艺
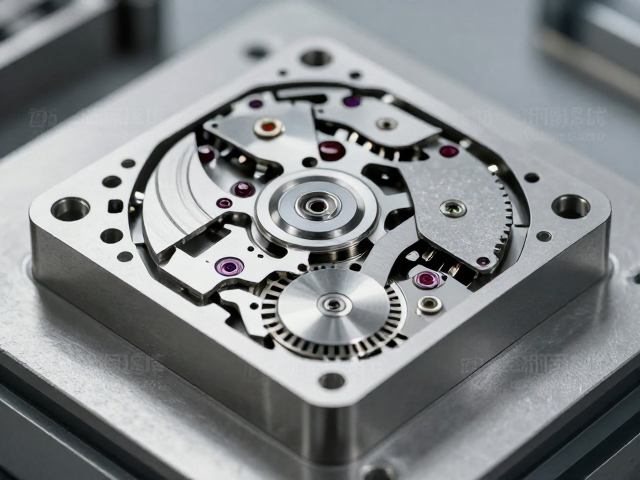
摘要
精密加工底座:从材料选择到粗精加工 国产机械机芯壳体的制造起点在于对铝合金或不锈钢等基材的严格筛选与预处理。高硬度铝合金如6061或7075系列因具备优异的切削性能与轻量化特质,常被用于中高端机芯的外壳制作。原材料经过锯切、去毛刺后,需进入CNC加工中心进行初步定型。这一阶段的核心在于保证壳体基本几何形状的精度,为后续精密加工提供稳固基准。 粗加工完成后,工件表面残留的加工应力会直接影响后续尺寸
精密加工底座:从材料选择到粗精加工
国产机械机芯壳体的制造起点在于对铝合金或不锈钢等基材的严格筛选与预处理。高硬度铝合金如6061或7075系列因具备优异的切削性能与轻量化特质,常被用于中高端机芯的外壳制作。原材料经过锯切、去毛刺后,需进入CNC加工中心进行初步定型。这一阶段的核心在于保证壳体基本几何形状的精度,为后续精密加工提供稳固基准。
粗加工完成后,工件表面残留的加工应力会直接影响后续尺寸稳定性。通过振动研磨或磁力抛光去除微观毛刺后,壳体进入精密切削环节。现代多轴联动加工中心利用硬质合金或金刚石涂层刀具,对壳体顶盖、底盖的装配面进行微米级切削。加工过程中,切削液的喷淋控制与刀具磨损监测至关重要,任何细微的刀纹残留都可能成为后续防水密封失效的隐患。
表面强化处理:提升耐磨与耐腐蚀性能
壳体完成精密切削后,表面硬度与耐磨性需通过物理或化学手段进行强化。喷砂处理是常见的第一道工序,通过不同目数的氧化铝或玻璃珠对壳体表面进行均匀撞击,形成均匀的亚光质感,同时消除加工刀痕,为后续阳极氧化或PVD镀膜提供理想的微观附着面。喷砂后的清洗环节必须彻底,残留的粉尘会严重影响涂层附着力。
阳极氧化是铝合金机芯壳体提升耐磨与耐腐蚀的核心工艺。在硫酸或草酸电解液中,壳体表面生成致密的氧化铝陶瓷层。通过控制电压、电流密度及电解时间,氧化膜厚度可精确控制在10至50微米之间。对于需要更高耐磨性的场景,硬质阳极氧化技术可使表面硬度达到HV300以上,显著提升抗刮擦能力。氧化封孔处理则通过镍盐或有机封孔剂封闭氧化孔,防止外界腐蚀性介质侵入基体。
IP68防水核心:微观密封与结构设计
IP68防水等级的实现并非依赖单一材料,而是基于严密的结构设计与精密配合。机芯壳体通常采用多层密封结构,在顶盖与底盖结合处设置O型橡胶密封圈或金属唇形密封垫。密封圈的材质需具备耐油、耐老化特性,如氟橡胶(FKM)或硅胶。配合面的平面度需控制在极小范围内,通常要求低于0.01mm,以确保密封圈在压缩状态下能形成严密的线性密封带。
超声波焊接或激光焊接技术在金属壳体防水结构中扮演着关键角色。对于全金属外壳设计,激光焊接可实现熔深可控、热影响区小的连接效果,完全隔绝水汽与灰尘通道。焊接过程中,焊缝的连续性与无气孔缺陷会通过X射线检测或氦质谱检漏仪进行验证。此外,表冠、按钮等活动部件与壳体连接处采用迷宫式密封设计,通过增加路径曲折度延长水汽侵入路径,再辅以多重O型圈阻挡,共同构建严密的防水屏障。
极限验证与检测标准
防水性能的验证依赖于严密的测试流程,而非理论计算。氦质谱检漏仪因其极高的灵敏度,成为检测微小泄漏的首选设备。测试时,壳体置于高压氦室中充氦,随后转移至真空室检测氦气逸出情况。通过对比泄漏率数据,可精准定位密封薄弱点。该测试能发现微米级的缝隙泄漏,远优于传统的浸水测试法。
压力测试模拟实际使用中的极端环境。将壳体置于高压舱中,施加相当于数十米水深的外部压力,同时监测内部气压变化。测试过程中,若发现密封圈变形、壳体微裂或焊接点失效,即刻判定为不合格。测试后的壳体还需进行高温高湿老化试验,验证密封材料在长期应力作用下是否发生蠕变或降解,确保IP68等级在长期使用中保持稳定。