机械表品类
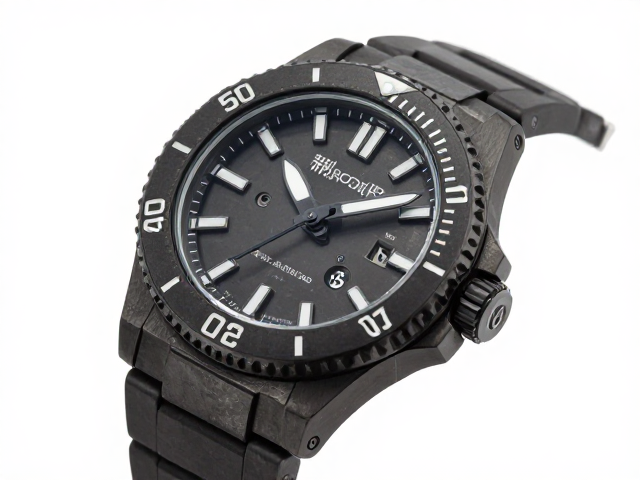
壳体加厚成型工艺,打造硬朗运动风潜水机械表
摘要
壳体加厚成型工艺的力学基础与材料选择 潜水机械表在极端水下环境中面临着严酷的水压挑战,壳体加厚成型工艺的核心在于通过增加金属壁厚来提升整体的抗压能力。这种设计并非简单的厚度堆砌,而是需要精确计算不同深度下的静水压力,通常专业潜水表需能承受至少200米以上的水压,即20巴以上的压力。为了实现这一目标,工匠们倾向于选用高强度的不锈钢或经过特殊热处理的双向旋转表圈材质,确保在受到外部冲击或挤压时,表壳
壳体加厚成型工艺的力学基础与材料选择
潜水机械表在极端水下环境中面临着严酷的水压挑战,壳体加厚成型工艺的核心在于通过增加金属壁厚来提升整体的抗压能力。这种设计并非简单的厚度堆砌,而是需要精确计算不同深度下的静水压力,通常专业潜水表需能承受至少200米以上的水压,即20巴以上的压力。为了实现这一目标,工匠们倾向于选用高强度的不锈钢或经过特殊热处理的双向旋转表圈材质,确保在受到外部冲击或挤压时,表壳结构不会发生塑性变形。
在材料层面,316L精钢因其优异的耐腐蚀性和机械强度成为主流选择,而部分高端型号则采用钛合金或陶瓷复合材料以进一步减轻重量并提升硬度。加厚工艺要求材料内部结构致密,无气泡或杂质,这直接影响了表壳在高压环境下的稳定性。通过优化合金配比,金属在保持硬朗质感的同时,能够更好地抵抗海水中的氯离子侵蚀,从而延长腕表在恶劣环境下的使用寿命,为内部精密机芯提供坚实的外部保护屏障。
一体式锻造与CNC精密加工的技术实现
壳体加厚成型通常采用整块金属棒料进行CNC数控加工,而非传统的冲压或拼接方式,这种一体式锻造技术最大限度地减少了结构弱点。在加工过程中,高精度的数控机床沿着预设路径对金属块进行多轴联动切削,逐步去除多余材料,形成符合人体工学且坚固的表壳轮廓。这一过程对刀具磨损和冷却控制有着极高要求,以确保加厚部分的壁厚均匀,避免因应力集中导致潜在裂纹。
加工完成后,表壳表面会经过多道打磨与拉丝处理,去除微观层面的加工痕迹,使加厚后的棱角分明且触感顺滑。这种工艺不仅提升了视觉上的硬朗运动风格,更在物理结构上增强了整体刚性。通过精密测量仪器对成品进行尺寸校验,确保表冠、表背等连接部位的同心度,使得加厚壳体与内部机芯、防水胶圈之间形成严丝合缝的配合,为后续的高压防水测试奠定基础。
防水密封系统与压力测试的标准流程
壳体加厚的最终目的是服务于卓越的防水性能,因此防水密封系统的构建至关重要。在表壳与表背、表冠之间,通常采用多层O型密封圈或金属垫圈进行密封,这些密封件需由高弹性的氟橡胶或硅胶制成,以应对低温高压环境下的形变需求。加厚壳体为密封件提供了更稳固的安装平台,减少了因壳体受力不均导致的密封失效风险,确保在深水环境中水分无法侵入机芯内部。
完成组装后,腕表需进入高压舱进行严密的压力测试。测试过程中,腕表会被置于模拟深水环境的压力容器中,施加高于标称防水深度的压力,持续一定时间以检测是否有渗漏现象。同时,还会进行气密性检查,监测压力变化曲线,确保每一枚经过加厚成型的潜水表都能在实际使用中保持可靠的防水性能。这种经过严格验证的制造工艺,使得腕表能够从容应对海洋深处的复杂环境,彰显出专业运动装备的严谨与可靠。