机械表外观款式
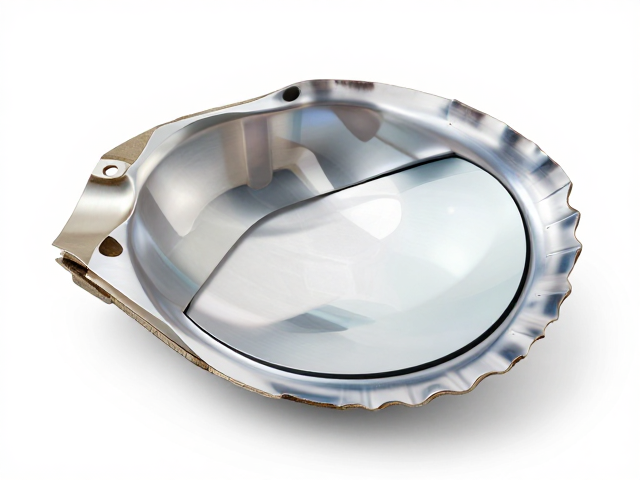
圆弧壳体锻造工艺解析,动力储备与弧面表镜的极致融合
摘要
圆弧壳体锻造工艺的力学基础与材料选择 圆弧壳体在精密机械结构中承担着关键的应力分散与结构支撑功能,其制造核心在于通过塑性变形技术消除内部缺陷并优化晶粒取向。工业界常选用316L不锈钢或航空级铝合金作为基材,这类材料具备优异的延展性与抗疲劳特性,能应对复杂工况下的多向载荷。锻造过程中的温度控制至关重要,通常需在材料再结晶温度范围内进行,以确保金属流动顺畅,避免产生折叠或裂纹等宏观缺陷。 材料微观组
圆弧壳体锻造工艺的力学基础与材料选择
圆弧壳体在精密机械结构中承担着关键的应力分散与结构支撑功能,其制造核心在于通过塑性变形技术消除内部缺陷并优化晶粒取向。工业界常选用316L不锈钢或航空级铝合金作为基材,这类材料具备优异的延展性与抗疲劳特性,能应对复杂工况下的多向载荷。锻造过程中的温度控制至关重要,通常需在材料再结晶温度范围内进行,以确保金属流动顺畅,避免产生折叠或裂纹等宏观缺陷。
材料微观组织的均匀性直接决定了最终成型的精度与强度。通过等温锻造或近净成形技术,可以显著减少后续机械加工余量,同时提升材料的致密度。在实际生产链路中,坯料的加热均匀性、模具的预热以及锻造速度的配合,共同影响着壳体的残余应力分布。科学的工艺参数设定,使得圆弧壳体在保持轻量化的同时,具备足够的刚性以抵抗外部冲击,为内部精密组件提供稳固的保护屏障。
弧面表镜的光学设计与表面处理技术
弧面表镜的设计不仅关乎美学,更涉及复杂的光学折射计算。为了消除边缘视差并提升读数清晰度,表镜通常采用凸面或双弧面结构,这种几何形态能有效减少环境光反射,增强视觉对比度。蓝宝石玻璃因其高硬度(莫氏硬度9级)和优异的透光率,成为高端制造的首选材料。然而,天然弧面难以通过传统切割直接成型,需借助精密研磨与抛光工艺逐步构建预设曲率。
表面处理技术是提升弧面表镜性能的关键环节。多层镀膜技术,如防反射镀膜(AR)和疏水疏油涂层,可大幅降低光损并提升耐用性。在加工过程中,微米级的抛光精度决定了镜面反射的纯净度,任何细微划痕或瑕疵都会在光线折射下被放大,影响整体视觉效果。通过化学强化或离子交换工艺,还能进一步提升表镜表面的压应力层深度,使其在遭受意外撞击时更具抗破碎能力,确保光学界面的长期稳定。
锻造壳体与弧面表镜的结构适配与集成
圆弧壳体与弧面表镜的结合并非简单的物理堆叠,而是需要解决严密的密封与应力匹配问题。壳体法兰边的加工精度需与表镜槽位高度吻合,以确保装配后的同心度与平面度。在组装过程中,通常采用高精度压配或低应力胶粘接方式,避免局部应力集中导致表镜破裂或壳体变形。密封结构的设计需考虑温度变化引起的材料膨胀系数差异,通过弹性密封圈或柔性垫片来吸收热胀冷缩带来的形变,维持长期密封性能。
光学界面的对齐与固定同样需要严密的结构支撑。弧面表镜的边缘通常由壳体内壁的凸台或压圈进行限位,这种设计需精确计算接触面积,以分散装配时的径向力。在动态使用场景中,壳体与表镜的连接处需具备良好的抗震性能,防止因外部冲击导致光学元件移位或脱胶。通过有限元分析模拟实际受力情况,优化连接结构的几何形状,能够有效提升整体组件的可靠性与使用寿命,实现结构强度与光学性能的统一。
工艺协同优化与质量控制体系
圆弧壳体锻造与弧面表镜加工的工艺协同,是提升整体产品一致性的核心。在制造链路中,壳体锻造后的去应力退火处理能减少后续加工中的变形风险,而表镜的研磨工序需与壳体装配前的尺寸检测紧密衔接。通过引入自动化光学检测系统,对壳体法兰平面度、表镜曲率半径进行实时监控,可及时发现并纠正偏差,确保批量生产中的公差控制在微米级别。
质量控制体系需覆盖从原材料入库到成品出厂的全流程。针对圆弧壳体,重点监控锻造比、晶粒度及表面缺陷;针对弧面表镜,则聚焦于透光率、镀膜附着力及划痕等级。建立完善的追溯机制,记录每一批次的关键工艺参数与检测结果,为后续工艺改进提供数据支撑。通过持续优化锻造模具寿命管理与表镜抛光耗材周期,逐步降低废品率,提升生产效率,最终实现高性能圆弧壳体与弧面表镜的高精度融合制造。