机械表材质
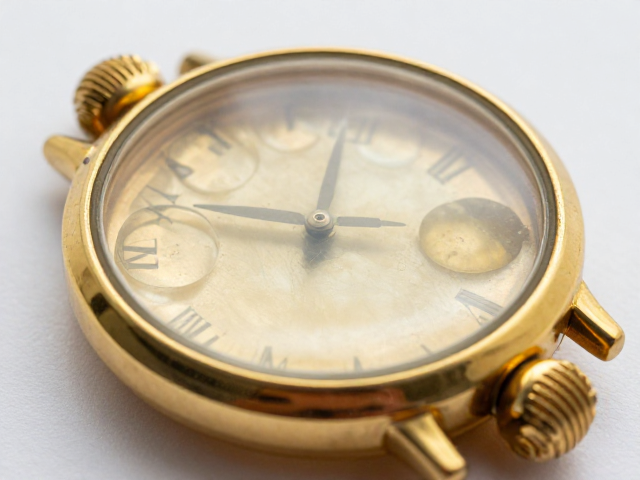
复古泡泡镜镀金表壳,揭秘树脂塑形成型原理与工艺
摘要
树脂基体与复古美学的材料基础 复古泡泡镜镀金表壳的核心在于其表壳主体材料的选择,聚碳酸酯(PC)或丙烯树脂(PMMA)是此类工艺中常见的基材。这类高分子材料具备优异的光学透明度和可塑性,能够通过加热软化后通过模具成型,冷却后保持固定的几何形状。其表面经过精细打磨后,能达到类似玻璃的高光泽度,为后续的电镀或真空镀膜提供理想的附着基底。树脂材料内部不含金属成分,这使得它在经过表面预处理后,能够均匀吸
树脂基体与复古美学的材料基础
复古泡泡镜镀金表壳的核心在于其表壳主体材料的选择,聚碳酸酯(PC)或丙烯树脂(PMMA)是此类工艺中常见的基材。这类高分子材料具备优异的光学透明度和可塑性,能够通过加热软化后通过模具成型,冷却后保持固定的几何形状。其表面经过精细打磨后,能达到类似玻璃的高光泽度,为后续的电镀或真空镀膜提供理想的附着基底。树脂材料内部不含金属成分,这使得它在经过表面预处理后,能够均匀吸附金属离子,从而在表面形成致密且均匀的金属层。
镀金层通常由物理气相沉积(PVD)或真空蒸镀技术形成,金层厚度多控制在微米级别,既保证了视觉上的奢华质感,又兼顾了结构的轻量化。这种组合不仅保留了树脂材料原有的轻盈特性,还通过金属层提升了表壳的耐磨性和抗氧化能力。在光学表现上,树脂基体配合镀金工艺,能够产生独特的漫反射与镜面反射效果,营造出类似老式化妆镜或复古望远镜镜片的视觉深度,这是传统金属冲压工艺难以直接模拟的视觉特征。
热塑成型与模具设计的精密控制
树脂表壳的成型过程依赖于高精度的注塑或热压模具。模具通常由硬质合金或抛光钢制成,其型腔表面需经过镜面抛光处理,以确保成型后的树脂表面无瑕疵。在加热过程中,树脂颗粒或片材被注入或放置于模具中,通过精确控制的温度和压力参数,使材料完全填充型腔。这一阶段的关键在于温度曲线的设定,过高的温度可能导致材料降解,而过低的温度则会造成填充不满或内应力过大,影响后续镀层的附着力。
模具设计需考虑树脂在冷却过程中的收缩率,通常需要通过CAE模拟软件预测变形趋势,并在模具结构中加入冷却水道以平衡热分布。泡泡镜特有的凸起曲面结构,要求模具具备严密的排气系统,以避免气泡残留导致表面缺陷。成型后的表壳需经过去毛刺和初步清洁,去除因分型线产生的微小飞边,确保表面平整度符合电镀前处理的标准。这一物理成型步骤直接决定了表壳的最终几何精度和表面光洁度,是后续装饰工艺得以实施的前提。
表面预处理与镀金工艺的微观结合
在进入镀金环节前,树脂表壳需经过严密的表面活化处理。由于塑料表面能较低,直接电镀难以附着,因此常采用化学蚀刻或等离子清洗技术,增加表面微观粗糙度和活性基团。这一过程去除了脱模剂残留和有机污染物,使表面达到分子级别的清洁状态。随后,通过喷涂导电层或使用化学镀液,在树脂表面沉积一层薄薄的导电金属,通常为铜或镍,为后续的真空镀金提供电子通道。
真空镀金过程中,金块在高温下蒸发或溅射,金原子以高速运动撞击在预处理过的树脂表面,形成致密的金属薄膜。镀金层的厚度和均匀性会直接影响最终产品的色泽和耐久性。对于复古风格的产品,工艺上常采用多层镀覆技术,先镀底层增强附着力,再镀金层提供色泽,可能覆盖一层极薄的透明保护层以防止氧化。这种多层结构不仅提升了产品的物理性能,还通过光线在不同介质界面的折射与反射,增强了泡泡镜特有的朦胧与深邃感。
后处理工艺与视觉效果的最终呈现
成型与镀金完成后的表壳需经过严格的质检与后处理。表面需通过超声波清洗去除残留的化学试剂和微粒,随后进行高温烘烤以消除内应力,防止长期使用中出现变形或镀层剥落。对于泡泡镜结构,光学性能的检测至关重要,需确保曲面过渡平滑,无可见的波纹或橘皮效应,以保证光线通过时的均匀性。
最终的外观处理可能包括局部拉丝、喷砂或高光抛光,以丰富视觉层次。镀金表面的光泽度需经过标准化仪器测量,确保符合既定的复古美学标准。这一阶段的控制重点在于细节的打磨,如边缘的圆润度、镜面的纯净度以及金属色泽的稳定性。通过一系列严密的物理与化学处理,树脂与金属在微观与宏观层面实现完美融合,最终呈现出兼具现代材料特性与复古视觉魅力的表壳产品。