机械表材质
纱线编织成型工艺解析,自动上链如何实现抗拉伸性能强?
摘要
纱线编织成型的核心工艺逻辑 纱线编织成型并非简单的物理堆叠,而是通过经纬纱线的交织、钩连或套圈形成具有特定空间结构的三维网络。在这一过程中,纱线的初始强力、断裂伸长率以及弹性恢复率构成了材料性能的基础底座。不同的编织结构如平纹、斜纹或经编线圈组织,直接决定了应力在材料内部的传递路径。当外力作用于织物表面时,纱线间的摩擦力与结构变形共同作用,使得材料能够分散局部应力,避免集中断裂。 成型阶段的张力
纱线编织成型的核心工艺逻辑
纱线编织成型并非简单的物理堆叠,而是通过经纬纱线的交织、钩连或套圈形成具有特定空间结构的三维网络。在这一过程中,纱线的初始强力、断裂伸长率以及弹性恢复率构成了材料性能的基础底座。不同的编织结构如平纹、斜纹或经编线圈组织,直接决定了应力在材料内部的传递路径。当外力作用于织物表面时,纱线间的摩擦力与结构变形共同作用,使得材料能够分散局部应力,避免集中断裂。
成型阶段的张力控制是决定最终制品力学性能的关键变量。在编织过程中,经纱与纬纱(或成圈纱)保持着严密的张力平衡。若张力过大,纱线内部的高分子链段会被过度拉伸,导致结晶区破坏,从而降低整体抗拉强度;若张力不足,则结构松散,纱线间缺乏有效的抱合力,无法形成稳定的支撑体系。现代成型工艺通过高精度张力传感器实时监测,确保每一根纱线在形成初始结构时处于最佳物理状态,为后续的性能提升奠定基础。
自动上链系统的机械协同机制
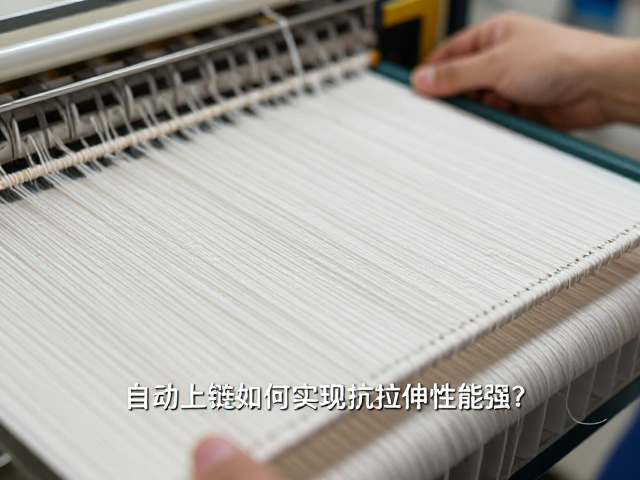
自动上链技术通过高精度的伺服电机与张力反馈回路,实现了纱线供给与编织动作的无缝对接。该系统能够根据编织物的宽度、密度以及纱线特性,动态调整放纱速度与编织速度。在高速运转中,系统会自动补偿因纱线卷装惯性或摩擦阻力带来的张力波动,确保进入编织区域的纱线张力恒定。这种稳定性消除了传统人工或半自动操作中常见的张力突变,避免了因瞬间拉力过大导致的断纱或结构缺陷。
链式传动机构的精密配合是抗拉伸性能提升的重要硬件支撑。自动上链装置通常采用多辊式导纱系统,通过改变纱线包角和接触点,优化受力分布。在编织过程中,上链机构不仅负责输送,还会参与纱线预张力的建立。通过微调和同步,系统使得纱线在形成线圈或交点时,能够保持均匀的预应力状态。这种预应力的均匀分布,使得织物在受到外部拉伸载荷时,各部分纱线能协同受力,有效提升了整体的承载能力。
结构定型与后处理强化
编织成型后的纱线网络需要经过特定的定型处理,以锁定其几何结构并提升力学性能。热定型或冷定型技术通过改变纱线内部高分子的排列状态,消除内应力,提高尺寸稳定性。在定型过程中,织物的拉伸模量得到显著优化,使得材料在后续使用中不易发生塑性变形。这一步骤对于提升抗拉伸性能至关重要,因为它确保了织物在受力时主要发生弹性形变而非永久性扭曲。
结构致密度的增加也是增强抗拉力的有效手段。通过优化编织参数,如减小线圈长度、增加单位面积内的纱线密度,可以显著提升材料的刚度和强度。自动上链系统在此环节发挥着重要作用,它能够精确控制纱线的喂入量,确保织物密度的一致性。高密度的结构减少了纱线间的空隙,增加了纱线间的接触点和摩擦力,使得外力能够更均匀地分散到更多的纱线单元上,从而提高了整体的抗拉伸极限。
材料特性与工艺参数的耦合效应
纱线本身的材质特性与编织工艺存在严密的耦合关系。不同种类的纤维,如棉、涤纶、尼龙或混纺纱,其力学响应差异显著。自动上链系统需根据纱线的弹性模量和断裂强力,设定相应的张力阈值。例如,高弹性纤维需要更柔和的张力控制,以防止回缩导致的结构松弛;而高强度纤维则可承受较高张力,以形成更紧密的结构。这种针对性调整,使得不同材质的纱线都能发挥其最佳力学潜能。
工艺参数的优化需结合具体应用场景进行匹配。对于需要高抗拉伸力的工业用布,通常会采用低伸长率纱线配合高张力编织,以获得高模量、高强度的结构特征。自动上链系统的数据记录功能,使得每一批次的工艺参数可追溯、可复现。通过大数据分析历史数据,工艺人员可以微调张力曲线和编织速度,找到材料性能与生产效率的最优平衡点,从而稳定输出高抗拉伸性能的编织制品。