机械表外观款式
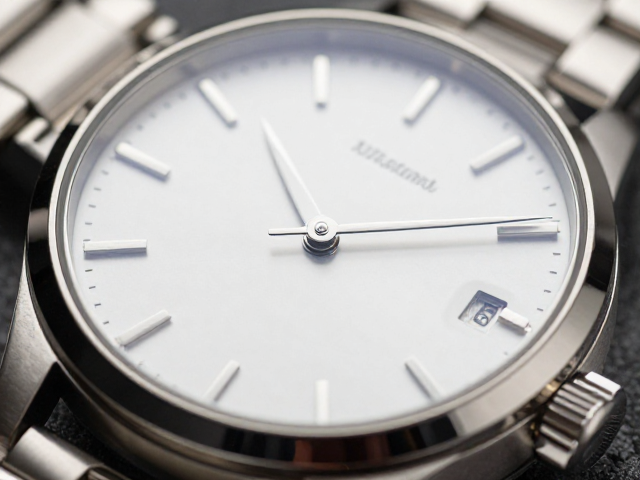
38mm小三针腕表,镜面抛光加工技法详解,尽显极致光泽
摘要
镜面抛光的核心定义与表面处理逻辑 镜面抛光并非简单的表面平滑,而是通过极高精度的机械研磨与手工修整,消除金属表面所有微观划痕与凹凸不平,使光线能够像通过透镜一样发生全反射,从而形成清晰如镜的视觉效果。在38mm小三针腕表中,由于表壳直径相对紧凑,镜面抛光的面积密度较高,任何微小的瑕疵在光学放大下都会被显著放大,因此对基材的纯净度与初始加工精度有着严苛要求。这种工艺旨在通过极致的光泽度提升腕表的奢
镜面抛光的核心定义与表面处理逻辑
镜面抛光并非简单的表面平滑,而是通过极高精度的机械研磨与手工修整,消除金属表面所有微观划痕与凹凸不平,使光线能够像通过透镜一样发生全反射,从而形成清晰如镜的视觉效果。在38mm小三针腕表中,由于表壳直径相对紧凑,镜面抛光的面积密度较高,任何微小的瑕疵在光学放大下都会被显著放大,因此对基材的纯净度与初始加工精度有着严苛要求。这种工艺旨在通过极致的光泽度提升腕表的奢华质感,使金属表面呈现出深邃、纯净且具有高穿透力的视觉特性,而非普通拉丝或磨砂处理下的漫反射效果。
该工艺通常遵循从粗磨到精抛的严密流程,起始于使用不同目数的金刚石砂轮或研磨膏对表壳进行阶梯式打磨。每一道工序都必须彻底消除上一道工序留下的痕迹,随后进入关键的手工抛光阶段,使用皮革或木质工具配合极细的抛光膏,对曲面与棱角进行精细处理。对于38mm尺寸的表壳,工匠需要特别注意表耳、表冠以及表壳侧面的过渡区域,这些部位在镜面处理下极易因受力不均产生波浪纹或暗斑,只有通过严密的物理打磨逻辑,才能确保整体光泽的一致性与均匀度。
工具选择与材料特性的匹配应用
镜面抛光的成效高度依赖于抛光介质与工具的物理特性,传统上,木质工具因其适度的硬度与储存抛光膏的能力,常被用于处理复杂曲面与精密边缘。在操作过程中,工匠会根据表壳材质的硬度调整工具转速与压力,例如对于精钢表壳,需保持较高的转速以维持切削效率,而对于贵金属材质,则需降低转速以避免因过热导致材料变形或产生橘皮效应。抛光膏的粒度分布也是关键变量,从微米级的氧化铈到纳米级的金刚石微粒,不同粒径的介质承担着去除划痕与提升光泽度的不同任务,必须严格按照工艺顺序使用,不可随意跳级或混用。
此外,抛光布轮的编织密度与材质选择直接影响最终表面的光洁度。高密度的棉质或合成纤维布轮能够更有效地吸附抛光膏并均匀分布压力,减少局部过热现象。在38mm小三针腕表的处理中,表壳中段的弧面通常采用较软的布轮进行柔化处理,以增强光泽的柔和度,而表圈与表耳等直线或锐角部位则可能使用稍硬的介质以确保边缘的锋利感与清晰度。这种基于材料特性与工具物理属性的精准匹配,是实现“极致光泽”的物理基础,任何工具与介质的误用都可能导致表面出现不可逆的光学缺陷。
手工技法中的应力控制与细节处理
手工抛光过程中的应力控制是决定镜面效果的关键因素,工匠需通过指尖感知工具与金属表面的接触状态,实时调整按压力度,避免局部压力过大导致材料塑性变形或产生肉眼难以察觉的应力纹。在38mm表壳的狭小空间内操作,工匠通常采用分段式抛光策略,将表壳划分为若干个小区域,依次进行往复或旋转运动,确保每个区域接受的抛光能量密度一致。这种精细的操作要求极高的专注度与经验积累,任何疏忽都可能在高光泽表面留下明显的抛光轨迹或暗区,破坏整体的镜面完整性。
对于小三针腕表特有的表壳结构,如表耳连接处、表冠护肩以及表底盖边缘,这些部位因几何形状复杂,极易成为抛光盲区或应力集中点。工匠需使用特制的微型抛光头或柔性研磨条,深入这些隐蔽区域进行精细化处理。在接近成品阶段,通常会使用极细的抛光布进行干抛,以去除残留的抛光膏微粒,并通过观察光线在表面的反射形态,判断光泽的纯净度。这种对细节的极致追求,使得38mm小三针腕表在静态展示下,能够通过光线的折射与反射,展现出金属材质特有的冷冽与高贵,完美诠释镜面抛光工艺的核心价值。