机械表材质
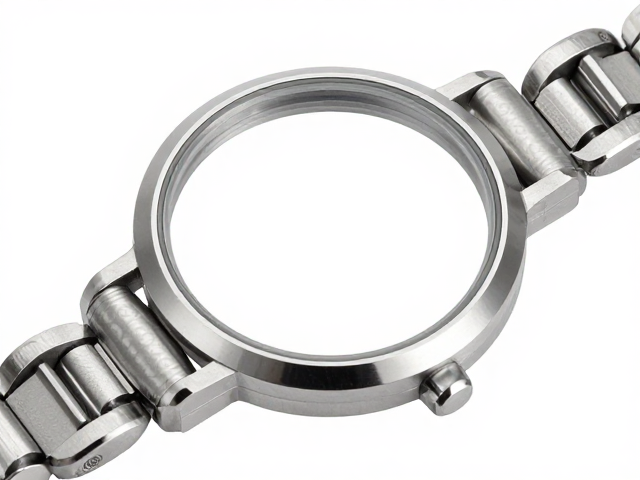
商务男士圆形表壳链节冲压成型工艺解析
摘要
精密冲压与链节成型的核心逻辑 商务男士腕表表壳与表链的制造,本质上是一系列高精度金属塑性变形过程。圆形表壳与链节虽形态不同,但均依赖于高吨位精密冲压机,通过模具对金属板材或棒材施加巨大压力,使其产生永久性形变。这一工艺的核心在于模具的精度控制与材料流动的管理,任何微小的偏差都会在最终成品中放大,影响佩戴的舒适度与整体的视觉美感。 在冲压成型阶段,材料的选择直接决定了后续工艺的走向。不锈钢、钛合金
精密冲压与链节成型的核心逻辑
商务男士腕表表壳与表链的制造,本质上是一系列高精度金属塑性变形过程。圆形表壳与链节虽形态不同,但均依赖于高吨位精密冲压机,通过模具对金属板材或棒材施加巨大压力,使其产生永久性形变。这一工艺的核心在于模具的精度控制与材料流动的管理,任何微小的偏差都会在最终成品中放大,影响佩戴的舒适度与整体的视觉美感。
在冲压成型阶段,材料的选择直接决定了后续工艺的走向。不锈钢、钛合金或贵金属等材质,因其不同的延展性和硬度,需要匹配不同的冲压力度和模具间隙。对于追求极致贴合感的商务腕表而言,链节之间的铰接处必须做到无缝隙且活动自如,这要求冲压后的半成品经过严密的尺寸检测,确保每一个连接点的公差控制在微米级别,为后续的组装与打磨奠定物理基础。
表壳圆形的成型难点与解决方案
圆形表壳的冲压成型相较于方形或酒桶形更具技术挑战性,因为圆形结构在受力时更容易产生不均匀的应力分布。在首次冲压工序中,通常采用落料模具将圆形金属片从卷材或板材中分离,这一过程对模具刃口的锋利度要求极高,以避免边缘产生毛刺或微裂纹。随后进行的拉深工序则是关键,通过凸模和凹模的配合,将平面圆片逐步压制成预定深度的杯状结构,此过程中材料变薄现象需通过中间退火工序予以缓解,以恢复材料的塑性。
为了获得完美的圆形轮廓,多次冲压与整形是必经之路。每一次冲压都伴随着材料内部晶粒结构的改变,随着成型深度的增加,材料硬化现象日益显著。工程师需要通过计算机辅助模拟,预测金属在模具腔体内的流动路径,优化拉深筋的布局,防止出现起皱或破裂。成型后的表壳还需经过精密的校形工序,利用等静压或专用工装消除内应力,确保表壳几何中心的绝对准确,为后续表盘安装提供稳固且平整的基础结构。
链节冲压与铰接结构的工艺细节
链节的冲压成型通常采用连续模或级进模技术,以实现高效率的批量生产。金属条带在模具中依次完成冲孔、切边、弯曲等动作,每一个链节单元都需要在极高的精度下被切割和塑形。对于商务风格腕表常见的板状或珠状链节,冲压后的弯曲角度必须严格一致,以保证整条表带在佩戴时能自然贴合手腕曲线。模具的导向部件需定期维护,确保冲压过程中的对位精度,避免因累积误差导致链节歪斜或变形。
链节之间的连接结构是冲压工艺中最为精妙的部分,常见的销钉孔或弹簧杆槽需在冲压过程中一次性成型或通过二次精密加工完成。为了确保链节活动的顺畅与稳固,冲压成型后的销钉孔直径与销钉半径之间需保留极小的配合间隙,通常控制在0.01毫米至0.05毫米之间。这一间隙既不能过大导致松动异响,也不能过小导致活动阻力过大。冲压模具的设计需考虑材料回弹效应,通过预弯曲或过切设计,抵消金属弹性恢复带来的尺寸偏差,确保批量生产的一致性。
成型后的表面处理与质量闭环
冲压成型仅仅是制造过程中的中间环节,表壳与链节表面在脱模后往往存在着微小的压痕或氧化层,直接影响最终成品的质感。去毛刺与清洗是紧随其后的必要步骤,通常采用滚筒研磨或振动研磨技术,去除冲压边缘的锐角和金属碎屑,防止佩戴时划伤皮肤。清洗过程需使用专用溶剂彻底清除冲压油残留,这些油脂若残留于金属表面,会在后续电镀或抛光过程中导致涂层附着力不均或出现斑点。
最终的质量检测依赖于光学影像测量仪和三坐标测量机,对表壳的同心度、链节的角度及尺寸进行全方位扫描。任何不符合公差标准的部件会被立即剔除,进入返修或报废流程,以确保整表的结构完整性。经过严格筛选的成型件进入后续的精抛、拉丝或电镀工序,此时冲压成型的几何精度决定了表面处理的均匀度。只有经过多重工艺验证的半成品,才能成为商务男士腕表中那些光泽温润、结构稳固的核心组件,在细微处体现工业制造的严谨逻辑。