机械表材质
复古怀旧金属配比熔炼原理,揭秘IP68防水等级核心工艺
摘要
复古金属配比的物质基础与微观结构演变 工业级黄铜与青铜合金在经历数十年的氧化层沉淀后,其表面形成的铜绿与氧化膜构成了复古视觉的核心特征。这种视觉效果的物理基础在于金属内部晶体结构的稳定性,通常采用含铅黄铜(如C36000)或硅青铜(如C51000)作为基材,因为铅元素在熔炼过程中以游离态分布于晶界,不仅提升了切削加工性能,更在后期形成独特的金属光泽与深邃的暗哑质感。现代熔炼工艺中,通过控制铁、锌
复古金属配比的物质基础与微观结构演变
工业级黄铜与青铜合金在经历数十年的氧化层沉淀后,其表面形成的铜绿与氧化膜构成了复古视觉的核心特征。这种视觉效果的物理基础在于金属内部晶体结构的稳定性,通常采用含铅黄铜(如C36000)或硅青铜(如C51000)作为基材,因为铅元素在熔炼过程中以游离态分布于晶界,不仅提升了切削加工性能,更在后期形成独特的金属光泽与深邃的暗哑质感。现代熔炼工艺中,通过控制铁、锌、锡等元素的比例,确保合金在凝固过程中形成均匀的双相或多相微观结构,这种结构决定了材料后续能否承受高强度的机械应力以及表面处理的附着力。
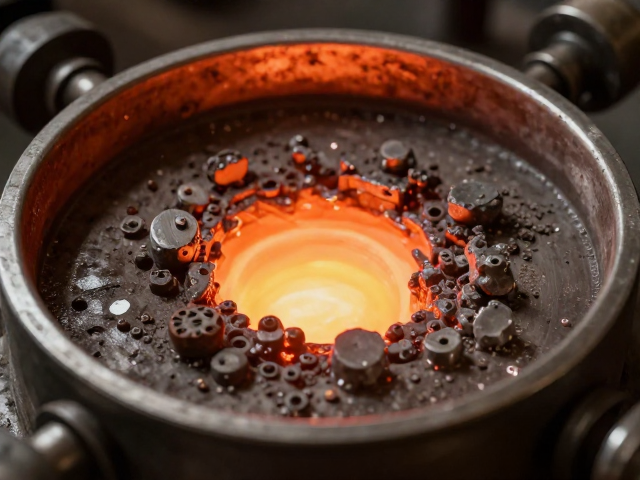
在熔炼环节,精确的温度曲线控制是决定合金纯净度的关键变量。高纯度电解铜与标准锭料需在氩气保护环境下进行脱氧处理,以消除氢脆风险,这一过程通常发生在1100°C至1200°C之间。通过光谱分析仪实时监测炉内金属液的成分变化,确保锌、锡等易挥发元素的烧损率控制在0.5%以内,从而保证最终成品的化学成分严格符合ASTM B122或GB/T 1176等基础材料标准。这种对微观成分的极致把控,为后续形成均匀致密的氧化层奠定了物质基础,使得复古外观并非依赖后期染色,而是源于材料本体的物理特性。
精密铸造与表面预处理的重力与离心机制
金属液注入模具的过程依赖于严密的流体力学计算,传统的砂型铸造与现代熔模铸造在应对复杂复古结构时有着不同的流道设计逻辑。对于具有复杂镂空或精细纹理的部件,熔模铸造利用陶瓷壳体的耐高温特性,能够完美复刻原始设计中的微小细节,而重力铸造则通过优化浇口位置,利用金属液自身的重力填充型腔,减少气孔和缩松缺陷。在浇注过程中,模具预热温度需维持在200°C至400°C之间,以减缓金属液冷却速率,促进晶粒细化,这种热力学控制直接影响了成品表面的致密性,为后续形成均匀的防水氧化层提供平整的物理界面。
铸造完成后的毛坯需经过严格的喷砂与酸洗预处理,这是决定最终复古质感与防水性能的第一道关键工序。使用指定目数的玻璃珠或陶瓷颗粒进行喷砂处理,能够去除铸件表面的氧化皮和毛刺,同时形成均匀的微观粗糙度,这种粗糙度通常控制在Ra 3.2至Ra6.3微米之间,既保证了视觉上的哑光质感,又增加了后续涂层或氧化层的机械咬合力。随后的酸洗步骤使用稀释的硝酸或专用清洗剂去除表面残留杂质,确保金属表面处于高活状态,为后续形成致密、均匀的钝化膜或转化膜做好准备,任何表面残留物都会导致防水层出现针孔或剥落,从而破坏整体的防护性能。
氧化转化膜技术与IP68防护等级的构建逻辑
IP68防护等级的实现并非依赖单一的涂层,而是基于严密的材料表面转化技术,其中最核心的是形成致密的钝化膜或转化膜。通过化学镀镍、磷化或特定的氧化处理工艺,在金属表面生成一层厚度仅为微米级的惰性化合物层。这层膜具有极低的孔隙率,能有效阻隔水分子、氧气及腐蚀性离子与基体金属的接触。在实验室环境下,该防护层需通过盐雾测试(如ASTM B117)数千小时无红锈,同时通过严格的浸水测试验证其密封性。这种转化膜与金属基体形成化学键合,具有极高的附着力,不会像普通油漆那样因机械冲击而剥落,从而在长期户外或潮湿环境中保持稳定的防护性能。
在微观结构层面,氧化转化膜的多孔特性需要通过封孔处理进行封闭,以应对IP68标准中关于持续浸水的要求。封孔剂通常含有硅烷偶联剂或纳米二氧化硅成分,这些物质能渗入转化膜的微孔中,在固化后形成疏水性的三维网络结构。这种疏水层显著降低了水的表面张力,使得水滴在接触表面时形成高接触角的珠状滚落,而非渗透进入膜层内部。通过扫描电子显微镜(SEM)观察,可见封孔后的表面致密无裂纹,这种微观结构的完整性是防止高压水流侵入内部电路或机械结构的关键,确保了产品在极端潮湿环境下仍能维持内部元件的干燥与功能正常。
精密装配与动态密封的机械防护体系
复古金属外壳的防水性能不仅取决于材料本身,更依赖于精密的机械装配与动态密封设计。在组装过程中,金属部件间的配合公差通常控制在0.02mm至0.05mm之间,通过CNC精密加工确保接触面的平面度与平行度。密封界面常采用O型圈或迷宫式结构,O型圈多选用耐老化、耐水解的氟橡胶(FKM)或硅胶材料,其压缩永久变形率需低于15%,以确保在长期受压状态下仍能保持严密的密封效果。迷宫式结构则通过曲折的路径设计,利用空气阻尼和重力沉降原理,阻挡水分通过毛细作用进入内部,这种纯机械式的防护无需依赖电子元件,具有极高的可靠性和环境适应性。
螺丝紧固件的选型与锁紧力矩控制是防止密封失效的另一重要环节。高强度不锈钢螺丝在锁紧过程中会产生预紧力,该力需精确计算以压缩密封件至最佳形变状态,既不能因力矩过大导致密封件挤出或变形,也不能因力矩不足导致密封不严。在实际应用中,常采用防松垫圈或螺纹锁固剂辅助固定,确保在振动环境下紧固件不会松动。此外,金属外壳与透明视窗(如玻璃或蓝宝石)的接合处,常采用激光焊接或高压注塑密封技术,形成全封闭的周向密封,彻底消除缝隙渗漏的可能性,这种严密的机械防护体系与表面氧化膜共同作用,构筑起抵御外部水侵的坚固防线。