机械表外观款式
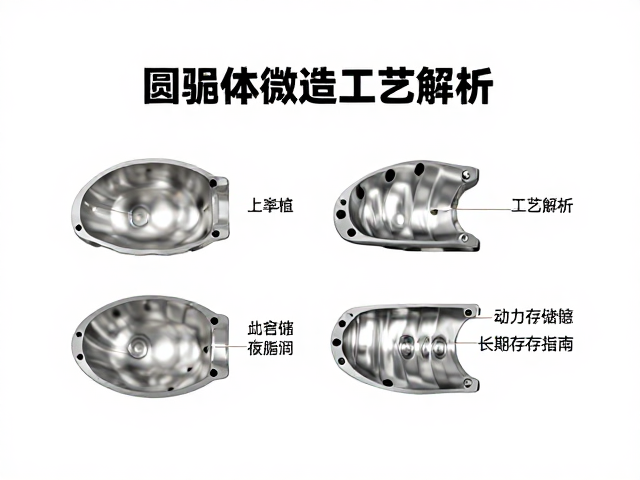
圆弧壳体锻造工艺解析,动力储备与长期存放指南
摘要
圆弧壳体锻造工艺解析 圆弧壳体在航空航天、重型机械及高压容器领域中常承担着关键的结构支撑与承压功能,其制造核心在于通过热锻技术实现金属晶粒的流线型分布。传统平面锻造难以满足复杂曲面在承受多维应力下的强度需求,因此工业界普遍采用等温锻造或精密模锻技术。在加热阶段,坯料需严格控制在再结晶温度范围内,以确保材料具有良好的塑性变形能力,避免在成型过程中因温度梯度过大产生内部裂纹或残余应力。模具的设计通常
圆弧壳体锻造工艺解析
圆弧壳体在航空航天、重型机械及高压容器领域中常承担着关键的结构支撑与承压功能,其制造核心在于通过热锻技术实现金属晶粒的流线型分布。传统平面锻造难以满足复杂曲面在承受多维应力下的强度需求,因此工业界普遍采用等温锻造或精密模锻技术。在加热阶段,坯料需严格控制在再结晶温度范围内,以确保材料具有良好的塑性变形能力,避免在成型过程中因温度梯度过大产生内部裂纹或残余应力。模具的设计通常需要经过严密的有限元分析模拟,以预测金属在型腔内的流动轨迹,从而优化预锻、终锻的分步策略,确保圆弧过渡区域的致密性。
材料的选择与预处理直接决定了最终成型的质量上限。常用的高强度低合金钢或钛合金在锻造前需经过严格的超声波探伤检测,以排除原始材料中的夹杂物和气孔缺陷。锻造过程中,变形速率与应变量需精确匹配材料的热力学特性,过快的冲击可能导致绝热剪切带的形成,进而削弱材料的疲劳寿命。此外,锻后通常伴随去应力退火处理,这一环节对于消除锻造过程中积累的微观缺陷至关重要,它能显著改善材料的韧性和抗蠕变性能,为后续可能的机械加工或直接使用提供稳定的微观组织基础。
动力储备与长期存放指南
动力储备并非单一指标,而是体现在材料屈服强度、抗拉强度以及冲击韧性等多维度的综合物理表现。在圆弧壳体的应用场景中,如涡轮增压器转子或高压阀门壳体,其“动力”表现主要依赖于锻造后形成的均匀细晶组织。这种微观结构的稳定性使得部件在长期承受交变载荷时,能够保持较高的抗疲劳性能。通过调整锻造后的热处理工艺参数,如固溶处理和时效处理,可以进一步调控析出相的大小和分布,从而在不同工况温度下维持最佳的强度与塑性平衡,确保设备在满负荷运转下的可靠性与响应速度。
长期存放对圆弧壳体的完整性构成了严峻挑战,主要风险源包括环境湿度引起的电化学腐蚀、温度剧烈变化导致的应力松弛以及机械振动引发的微观损伤。为了防止氧化锈蚀,存放环境应保持干燥通风,相对湿度建议控制在50%以下,并定期涂抹具有防锈性能的封存油脂。对于高精度要求的部件,需避免与其他金属部件直接接触,以防异种金属电偶腐蚀。在仓储管理中,建议采用专用支架进行悬空或柔性支撑存放,定期监测其几何形状变化,一旦发现涂层脱落或表面异常,需立即进行专业的防腐处理与无损检测,以维持其原始的设计性能指标。