机械表品类
齿轮传动系统精密装配流程,50米防水工艺详解
摘要
齿轮传动系统精密装配前的清洁与预处理 齿轮传动系统的精密装配并非始于零件的啮合,而是始于严密的表面状态管理。在工业制造环境中,微米级的污染物足以导致轴承早期失效或齿轮点蚀。装配前需对所有传动组件执行超声波清洗,通常使用低粘度、高闪点的专用工业清洗剂,清洗温度控制在40-50摄氏度,持续时间严格遵循材料兼容性规范,以确保完全去除加工残留的切削液、微尘及氧化皮。清洗后的零件需立即进入干燥程序,严禁自
齿轮传动系统精密装配前的清洁与预处理
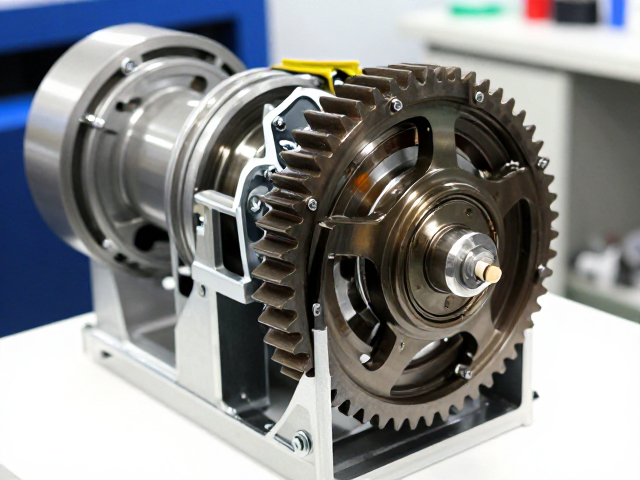
齿轮传动系统的精密装配并非始于零件的啮合,而是始于严密的表面状态管理。在工业制造环境中,微米级的污染物足以导致轴承早期失效或齿轮点蚀。装配前需对所有传动组件执行超声波清洗,通常使用低粘度、高闪点的专用工业清洗剂,清洗温度控制在40-50摄氏度,持续时间严格遵循材料兼容性规范,以确保完全去除加工残留的切削液、微尘及氧化皮。清洗后的零件需立即进入干燥程序,严禁自然晾干,需采用热风循环干燥箱或无水乙醇置换干燥法,确保表面无可见水渍或油膜残留。
预处理环节包含严密的尺寸复核与形位公差检测。利用三坐标测量机或高精度气动量仪,对轴径、孔位、齿轮齿廓及键槽进行全尺寸扫描,数据需实时比对设计图纸公差范围。对于关键配合面,需进行接触斑点检查,通过涂色法验证齿轮啮合面的接触面积比例,通常要求接触斑点沿齿高方向不少于40%-70%,沿齿宽方向不少于50%-80%,具体数值依据设备载荷等级而定。任何超差零件必须立即隔离并进入返工流程,严禁混入装配线,从源头消除因零件几何误差导致的装配干涉风险。
高精度轴承与轴系的同轴度校准
轴系装配的核心在于消除累积误差,确保旋转中心的绝对稳定。在安装高精度角接触球轴承或圆锥滚子轴承时,需严格控制预紧力。对于高速重载齿轮箱,常采用测量轴向游隙法确定预紧量,使用千分表监测轴向位移,预紧力值需严格参照轴承厂家提供的技术规范,通常通过精密磨削隔套厚度来微调,公差等级需控制在微米级别。安装过程中,严禁直接敲击轴承内圈,必须使用专用液压拉马或温差法进行热装,加热温度不得超过120摄氏度,以防止轴承钢金相组织发生变化影响疲劳寿命。
同轴度校准是保证齿轮平稳啮合的关键步骤。在将轴系装入箱体前,需使用激光对中仪或百分表打表法,检测轴承座孔的同轴度及轴承端面的跳动。对于大型传动系统,要求轴承座孔的同轴度误差小于0.02毫米,轴系安装后,自由状态下轴端径向跳动应控制在0.05毫米以内。若发现偏差,需通过调整垫片或修刮结合面进行补偿,而非强行压入。校准过程中,需分三次以上反复测量,取平均值作为最终判定依据,确保轴系在动态负载下无因偏心引起的振动与噪音。
齿轮啮合精度调整与侧隙控制
齿轮装配的质量直接体现为啮合侧隙与接触斑点的符合度。在将齿轮装入轴上并锁紧后,需通过压铅丝法或千分表打表法测量齿轮啮合侧隙。对于精密减速器,侧隙值通常控制在0.02-0.05毫米之间,具体数值需根据齿轮模数、转速等级及工作温度下的热膨胀系数进行计算确定。测量时,铅丝直径不得超过侧隙允许值的两倍,压痕宽度需均匀连续,以反映真实接触状态。若侧隙过小,需重新调整轴承游隙或更换隔套;若侧隙过大,则需检查齿轮轴孔配合间隙或齿轮本身的分度圆直径误差。
接触斑点的调整是消除齿轮微观几何误差的重要手段。在完成初步装配后,需进行空载跑合试验,在主动轮齿面涂抹专用显示剂(如红丹粉与机油混合物),缓慢旋转主动轮,观察从动轮齿面上的接触印痕。理想的印痕应位于齿面中部偏小端,且分布均匀。若印痕偏向齿顶或齿根,需通过修形调整;若偏向齿端,需检查轴系平行度或箱体变形。对于高精度齿轮,还需进行齿向修形验证,确保载荷沿齿宽方向均匀分布,避免边缘接触导致的应力集中和早期剥落。
50米防水工艺的关键密封节点处理
50米防水等级意味着设备需能承受5个大气压(约0.5 MPa)的水压测试,这对密封系统的可靠性提出了极高要求。防水工艺的核心在于多道密封界面的协同作用。首先处理静态密封面,如端盖与箱体结合面,需使用无溶剂型硅酮密封胶或聚氨酯密封胶,涂胶前必须确保结合面清洁干燥,无油污、无锈迹。胶层厚度需均匀控制在0.5-1.0毫米,避免过厚导致挤出失效或过薄导致断胶。涂胶后需在特定湿度下静置表干,确保胶体初步固化后再进行螺栓紧固。
动态密封与旋转轴密封是防水薄弱环节。旋转轴穿过箱体处通常采用骨架油封或机械密封。对于50米防水场景,建议采用双唇骨架油封配合迷宫式挡水结构,或在关键部位采用干气密封技术。迷宫密封通过非接触式间隙形成节流效应,阻挡水分侵入,其间隙值需通过塞尺精确测量,通常控制在0.1-0.3毫米。所有螺栓紧固需遵循对角交叉顺序,使用扭矩扳手分三次紧固至规定值,确保法兰面受力均匀,防止因局部变形导致密封失效。密封圈安装时需涂抹少量润滑脂,防止安装过程中被锐边切伤。
装配后密封性验证与长期稳定性测试
防水工艺的最终验证依赖于严密的压力测试。在装配完成后,需将设备置于专用水压测试台,施加0.5 MPa的恒定水压,持续时间不少于30分钟。测试过程中,使用干燥白布擦拭所有密封节点,观察是否有渗漏痕迹。同时,监测内部润滑油位变化,若发现油位异常升高或乳化,表明密封失效,需立即拆解排查。对于大型设备,还需进行浸水测试,将设备完全浸入水中,深度超过50米等效水压对应的水深,验证极端工况下的密封性能。
长期稳定性测试旨在模拟实际运行环境,验证防水密封在热循环和振动下的可靠性。设备需在模拟工况下进行空载和负载运行,温度循环范围覆盖-20摄氏度至80摄氏度,重复多次循环。运行结束后,再次检查密封件老化情况、螺栓紧固力矩变化及润滑油品质。通过振动分析仪监测设备振动频谱,确保无因密封件变形引起的共振。测试数据需记录归档,作为后续维护周期设定的依据,确保设备在全生命周期内保持规定的防水性能。