机械表材质
金属锻压工艺解析,夜光刻度与月相功能如何实现
摘要
金属锻压工艺的底层逻辑与材料特性 金属锻压并非简单的物理变形,而是利用金属在固态下具备的塑性,通过施加外力使其产生永久性形状改变的材料加工技术。这一过程的核心在于控制金属内部的晶体结构,使其晶粒细化并沿加工方向纤维状分布,从而显著提升零件的机械强度。不同于切削加工会切断金属纤维,锻压工艺保留了材料的连续性,使得最终产品在承受冲击载荷时表现出更优的韧性。在实际生产中,热锻通常用于低碳钢或合金钢,通
金属锻压工艺的底层逻辑与材料特性
金属锻压并非简单的物理变形,而是利用金属在固态下具备的塑性,通过施加外力使其产生永久性形状改变的材料加工技术。这一过程的核心在于控制金属内部的晶体结构,使其晶粒细化并沿加工方向纤维状分布,从而显著提升零件的机械强度。不同于切削加工会切断金属纤维,锻压工艺保留了材料的连续性,使得最终产品在承受冲击载荷时表现出更优的韧性。在实际生产中,热锻通常用于低碳钢或合金钢,通过加热至再结晶温度以上降低变形抗力;而冷锻则多在室温下进行,依靠材料的加工硬化效应提升表面硬度和尺寸精度。
材料的选择直接决定了锻压工艺的可行性与最终产品的性能表现。以常见的440C不锈钢或316L医用不锈钢为例,其碳含量和铬镍配比决定了材料的流动性与硬度。在锻压过程中,工程师需精确计算坯料的体积与模具型腔的匹配度,确保金属能够完全填充复杂结构而不出现缺料或折叠。对于高硬度材料,通常需要进行预先的球化退火处理,以改善其切削加工性和锻造性能。这种对材料微观组织的精细调控,是确保后续精密加工(如激光雕刻或电镀)具备良好基础的前提条件。
夜光涂层的材料科学与应用工艺
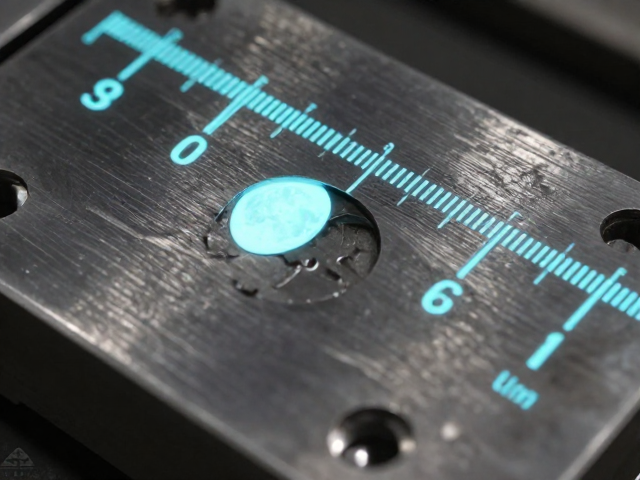
夜光功能的实现依赖于光致发光材料,目前主流且经过验证的技术路线主要采用超细无机长余辉荧光粉,其核心成分通常为掺稀土元素的铝酸盐或硅酸盐。这些材料在吸收可见光、紫外线或自然光后,电子跃迁至激发态,随后缓慢释放能量回到基态,从而发出持久的光芒。为了在腕表或精密仪器中应用,荧光粉需经过严格的粒径筛选,通常控制在微米级别,以确保涂层的细腻与均匀。高亮度与长余辉时间(如ANSI标准下的初始亮度与10分钟后余辉值)是衡量材料性能的关键指标,而非简单的“发光颜色”。
将荧光材料转化为可视化的刻度或指针,主要采用丝网印刷或点胶工艺。在丝网印刷中,荧光粉需与特定的粘合剂树脂混合制成油墨,通过高目数的金属网版将油墨精准转移至金属基材表面。这一过程对环境湿度和温度极为敏感,需严格控制固化条件,以确保涂层与基底形成牢固的化学键合。对于复杂曲线刻度,常采用激光定位后手工或自动化点胶,随后进行低温烘烤固化。固化后的涂层需具备优异的附着力与耐候性,防止因日常摩擦或温湿度变化导致脱落或变色,这是保证夜光功能长期稳定运行的物理基础。
月相显示的光学模拟与机械结构
月相功能是对月球绕地球公转周期的机械模拟,其核心在于精确复现29.53天的朔望月周期。在机械结构上,这一功能通常通过在主传动系中串联一个月相轮实现,该轮上雕刻有一个月亮图案,并设有一个驱动凸轮。当腕表或计时设备运行时,月相轮以极低的角速度旋转,带动月亮图案在窗口内移动。为了实现高精度,月相轮的齿数经过严密的数学计算,确保经过约29.53天后,月亮图案恰好完成一次盈亏变化。部分高精度机芯还会设置“快调”机制,允许用户在发现误差时通过表冠快速修正,以应对闰年或机械误差带来的累积偏差。
月相显示的视觉效果依赖于光学设计与精密装配。窗口内的月亮图案通常由双面抛光的不锈钢片或镀金薄片制成,通过激光切割形成新月或满月形状。在“满月”状态下,月亮图案需完全覆盖窗口,而在“新月”状态下则完全隐藏或呈现为极细的月牙。为了增强视觉对比度,背景通常采用深黑色或蓝色涂层,以模拟夜空。装配过程中,月亮图案与窗口的间隙需控制在微米级别,既要避免摩擦卡滞,又要防止因间隙过大导致视觉上的漏光或错位。这种机械与光学的结合,使得月相显示不仅具有天文意义,更成为一种精致的机械艺术表达。
复杂结构的集成与精密装配
将夜光刻度与月相功能集成于同一金属基底上,面临着结构干涉与装配精度的挑战。金属锻压成型的表壳或表盘基材,需在表面进行喷砂、拉丝或抛光处理,以提供夜光油墨附着的微观粗糙度。夜光刻度的位置需经过严密的CAD建模与公差分析,确保其在表盘上的分布符合美学比例,同时不与月相窗口或指针产生视觉重叠。月相窗口的开孔需通过高精度激光切割或EDM(电火花加工)完成,边缘需经过倒角处理,以避免应力集中导致的崩边,并确保月亮图案能平滑通过。
装配过程中,自动化设备与人工质检相结合,以应对微米级的精度要求。夜光印刷后的部件需经过紫外光固化或高温烘烤,随后通过显微镜检查刻度的完整性与亮度均匀性。月相模块的齿轮组需经过预压测试,确保运转顺畅无卡涩。最终组装时,需确保月相轮与驱动齿轮的啮合精度,避免因齿隙过大导致月相显示滞后或跳字不准。这种多工艺、多材料的集成制造,要求每个环节都具备严密的质量控制体系,以确保最终产品在功能稳定性与外观精致度上达到高标准。