机械表材质
亚克力表镜镂空透视设计,树脂塑形成型原理解析
摘要
亚克力材料的光学特性与加工基础 亚克力,化学名称为聚甲基丙烯酸甲酯(PMMA),是一种具有优异透光率的热塑性塑料。其透光率可达92%,高于普通玻璃,且质地轻盈、耐候性强,这使得它成为精密光学器件及高端装饰件的理想基材。在表镜应用中,亚克力材料需要经过精细的切割、抛光及成型处理,以确保表面无瑕疵并达到预期的折射效果。这种材料在加热至玻璃化转变温度(约105°C)以上时,会软化并具备可塑性,为后续的
亚克力材料的光学特性与加工基础
亚克力,化学名称为聚甲基丙烯酸甲酯(PMMA),是一种具有优异透光率的热塑性塑料。其透光率可达92%,高于普通玻璃,且质地轻盈、耐候性强,这使得它成为精密光学器件及高端装饰件的理想基材。在表镜应用中,亚克力材料需要经过精细的切割、抛光及成型处理,以确保表面无瑕疵并达到预期的折射效果。这种材料在加热至玻璃化转变温度(约105°C)以上时,会软化并具备可塑性,为后续的复杂结构成型提供了物理基础。
在实际生产环节中,亚克力的加工精度直接决定了最终产品的视觉表现。激光切割技术常用于初步定型,而机械抛光则用于消除边缘应力并提升表面光洁度。对于需要实现镂空透视效果的设计,材料内部的分子结构稳定性至关重要,任何因加工不当产生的内应力都可能导致成品在后续使用中出现开裂或雾化现象。因此,原材料的纯度控制以及加工环境的温湿度管理,是保障亚克力表镜光学性能一致性的关键环节。
镂空透视设计的结构逻辑与工艺实现
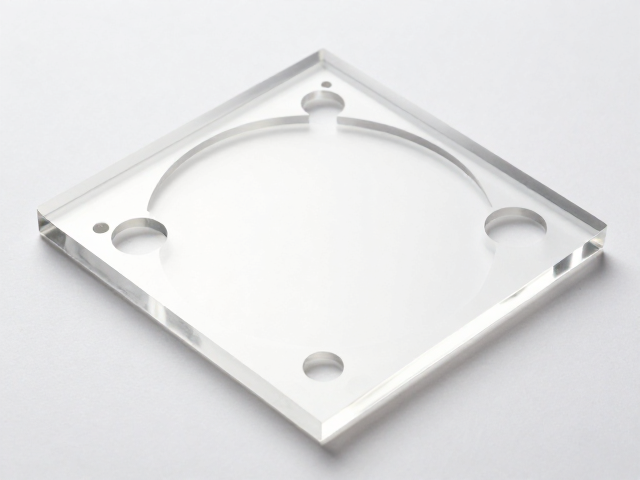
镂空透视设计并非简单的物理镂空,而是通过精密计算亚克力板材的厚度、镂空孔径分布以及边缘倒角角度,利用光线在介质中的折射与透射原理,构建出层次感的视觉空间。这种设计通常涉及CNC数控雕刻或高精度激光切割工艺,以在亚克力基座上形成预设的几何图案或纹理。光线穿过亚克力主体时,会在镂空区域与实体区域产生不同的折射路径,从而在观察者眼中形成虚实交错的立体效果。
工艺实现过程中,边缘处理是决定透视效果清晰度的核心因素。经过精细抛光的镂空边缘能够减少光线的漫反射,使透视画面更加通透锐利。若边缘存在毛刺或粗糙度不均,会导致光线散射,削弱透视的纵深感。因此,生产线上常采用火焰抛光或专用研磨液进行二次处理,确保每个镂空单元的边缘光滑如镜。这种对微观结构的极致把控,使得亚克力表镜能够在保持结构强度的同时,呈现出类似玻璃的纯净质感与深邃的视觉层次。
树脂塑形成型的热力学过程
树脂塑形通常采用热压成型或真空吸塑工艺,将预热的亚克力片材覆盖在金属模具表面,通过气压或机械压力使其贴合模具型腔。在此过程中,温度控制极为关键,需严格监控加热炉内的温度分布,确保亚克力片材受热均匀,避免局部过热导致变形或冷却过快导致成型不足。模具的设计需考虑材料的收缩率,通常亚克力在冷却过程中的线性收缩率约为0.3%-0.7%,模具尺寸需据此进行反向补偿。
成型后的冷却定型阶段同样会影响最终产品的尺寸稳定性。在模具中缓慢冷却有助于释放内部应力,防止产品翘曲。对于带有复杂镂空结构的表镜,冷却速率的控制尤为重要,不均匀的冷却可能导致镂空边缘变形或尺寸偏差。现代生产线常配备红外测温仪实时监控产品温度,确保每一批次产品的成型参数一致。这种基于热力学原理的精密控制,使得树脂塑形能够高精度地还原设计图纸中的每一个细节。
光学性能与结构强度的平衡考量
亚克力表镜在实现镂空透视的同时,必须兼顾作为表镜的保护功能,即抵抗外力冲击和保持光学清晰度。镂空结构在一定程度上削弱了材料的整体连续性,因此在设计时需通过增加支撑肋或优化镂空区域的拓扑结构来增强力学性能。有限元分析(FEA)技术常被用于模拟不同受力情况下的应力分布,帮助工程师确定最佳的镂空密度和边缘过渡形式,以最大化结构强度。
光学性能的评估不仅关注透光率,还需考量雾度值和黄变指数。高质量的亚克力表镜在经历紫外线照射和高温环境测试后,应能保持原有的透明度和色泽稳定性。通过添加特定的紫外线吸收剂或采用多层共挤工艺,可以显著提升材料的耐候性。在实际应用中,表镜需承受日常佩戴中的摩擦和撞击,因此表面常经过硬化涂层处理,以提高耐磨性和抗刮擦能力,确保长期使用中透视效果不 degrade,维持清晰锐利的视觉体验。