机械表外观款式
橡胶表带弧形壳体冲压工艺与手动上链技术解析
摘要
橡胶表带与弧形壳体的材质适配逻辑 橡胶表带与金属弧形壳体的结合,核心在于材料物理特性的互补。天然橡胶或合成橡胶(如硅橡胶、氟橡胶)具有优异的弹性和耐候性,能贴合人体手腕曲线,但其质地柔软,无法独立维持刚性结构。弧形壳体通常采用不锈钢、钛合金或铝合金通过冲压成型技术制造,这种金属骨架提供了必要的支撑力和结构稳定性,同时其弧形设计能够减少佩戴时的异物感,提升舒适度。 在材料选择上,需考虑橡胶与金属的
橡胶表带与弧形壳体的材质适配逻辑
橡胶表带与金属弧形壳体的结合,核心在于材料物理特性的互补。天然橡胶或合成橡胶(如硅橡胶、氟橡胶)具有优异的弹性和耐候性,能贴合人体手腕曲线,但其质地柔软,无法独立维持刚性结构。弧形壳体通常采用不锈钢、钛合金或铝合金通过冲压成型技术制造,这种金属骨架提供了必要的支撑力和结构稳定性,同时其弧形设计能够减少佩戴时的异物感,提升舒适度。
在材料选择上,需考虑橡胶与金属的热膨胀系数差异。不同温度环境下,橡胶的伸缩幅度与金属壳体可能存在微小偏差,若处理不当,会导致表带与壳体连接处出现松动或应力集中。因此,工业生产中常选用经过特殊配方改良的硅胶或EPDM(三元乙丙橡胶),这类材料不仅耐老化、耐紫外线,还能在一定程度上缓冲因温度变化或机械冲击产生的应力,确保长期佩戴的稳定性。
弧形壳体的冲压成型工艺细节
冲压工艺是制造高精度弧形壳体的关键步骤,其核心在于模具设计与冲压力的精准控制。模具通常由高硬度合金钢制成,表面经过精密抛光处理,以确保壳体表面无划痕且弧度均匀。在冲压过程中,板材被放置在模具中,通过冲压机施加巨大压力,使金属板材发生塑性变形,逐渐贴合模具的弧形曲面。这一过程需要精确计算板材的延展率,避免因拉伸过度导致壳体变薄甚至破裂。
为了提升壳体的强度和表面质量,冲压后常伴随退火和表面处理工序。退火处理可以消除金属内部因冲压产生的残余应力,防止壳体在使用过程中发生变形或开裂。表面处理则包括拉丝、抛光或PVD真空镀膜等,这些工艺不仅提升了产品的美观度,还增强了壳体的耐磨性和耐腐蚀性。对于高精度要求的弧形壳体,还会采用多工位级进模冲压,一次成型复杂曲面,减少后续组装误差,提高生产效率。
手动上链机芯的机械结构解析
手动上链技术依赖于精密的齿轮系和发条盒结构,其核心动力来源是用户定期旋转表冠时储存于主发条中的势能。当表冠旋转时,通过棘轮机构带动发条盒内的主发条卷紧,主发条释放能量时,通过传动轮系驱动擒纵机构,进而带动指针指示时间。这一过程要求齿轮间的咬合极其精准,任何微小的制造误差都可能导致动力传输效率下降或走时不准。
手动上链机芯的耐用性很大程度上取决于轴承和齿轮的材质与加工精度。现代机芯常采用硅质擒纵叉和擒纵轮,这些材料具有低摩擦系数和优异的抗磁性能,能减少能量损耗,提高走时稳定性。此外,手动上链结构通常比自动上链结构更为简洁,零件数量相对较少,这降低了机械故障的概率,同时也使得机芯厚度更容易控制,有利于整体腕表的轻薄化设计。
橡胶表带的连接与固定方式
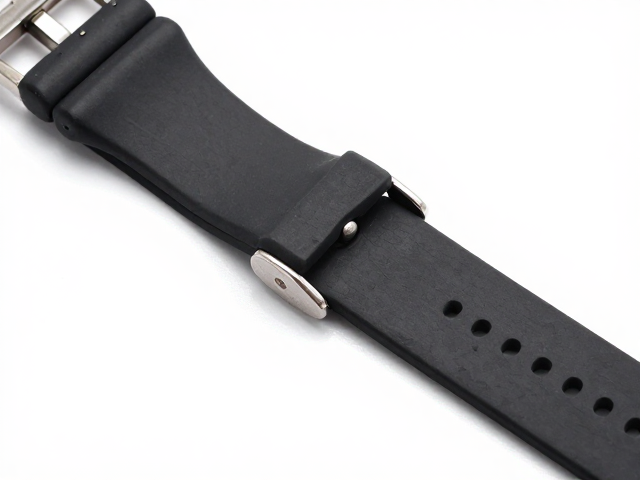
橡胶表带与金属弧形壳体的连接需解决柔性材料与刚性材料的固定难题。常见的连接方式采用销钉或弹簧杆结构,销钉穿过表带耳钉和壳体连接孔,通过精密配合确保稳固。为了防止橡胶在长期佩戴中老化断裂,连接部位的表带内侧通常设计有加固层或采用双层硫化工艺,增强该区域的抗撕裂能力。
在表带与壳体接触面,常设置硅胶缓冲垫或微弧设计,以填补橡胶与金属之间的微小空隙,减少震动传递和异响。这种设计不仅提升了佩戴的舒适度,还起到了一定的防水防尘作用。对于高端腕表,表带与壳体的连接处还经过严密的密封处理,确保在潮湿或涉水环境中,水分不易通过连接缝隙侵入机芯内部,保护内部精密机械结构的安全。