机械表外观款式
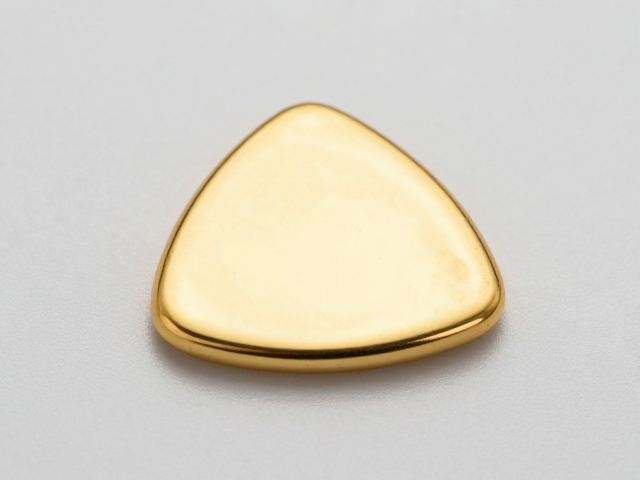
黄金表壳如何锻造?揭秘不规则三角形表壳的硬核工艺
摘要
黄金材质的高纯度筛选与熔炼准备 黄金表壳的制作始于对材料纯度的极致追求,行业主流通常采用950或750黄金,前者含金量高达95%,后者为75%,这种高纯度金属具有极佳的延展性与温润色泽,但同时也带来了硬度不足和易变形的物理特性。在锻造初期,工匠需将高纯度金块放入高温熔炉中,通过精确控制温度使其转化为均匀的液态,这一过程对炉温的稳定性要求极高,任何微小的波动都可能影响金属内部的晶体结构,进而影响后
黄金材质的高纯度筛选与熔炼准备
黄金表壳的制作始于对材料纯度的极致追求,行业主流通常采用950或750黄金,前者含金量高达95%,后者为75%,这种高纯度金属具有极佳的延展性与温润色泽,但同时也带来了硬度不足和易变形的物理特性。在锻造初期,工匠需将高纯度金块放入高温熔炉中,通过精确控制温度使其转化为均匀的液态,这一过程对炉温的稳定性要求极高,任何微小的波动都可能影响金属内部的晶体结构,进而影响后续加工的精度。
熔炼后的金液随即被注入模具冷却成型,形成初步的金锭或金条,这一步骤被称为“铸锭”。为了消除铸造过程中可能产生的气泡或杂质,金锭需要经过多次反复的加热与锻打。工匠使用大型锻压机或手工锤击,将金锭延展为规定厚度的金板,每一次锻打都会改变金属的内部应力分布,因此需要定期进行退火处理,以恢复金属的韧性,防止其在后续切割和塑形过程中发生断裂。
不规则三角形的几何切割与边缘修整
不规则三角形表壳的设计难点在于其非对称的几何结构,这与传统圆形或方形表壳有着本质区别,工匠需要先在金板上进行严密的数学计算与图纸绘制,确定每一个顶点的精确坐标以及边角的弧度变化。使用高精度的激光切割机或CNC数控机床,按照设计图纸对金板进行初步切割,虽然现代技术提高了效率,但对于不规则曲线和锐角的处理,仍需要配合手工打磨进行微调,以确保边缘线条的流畅与锐利。
切割完成后的金板边缘通常较为粗糙,且存在微小的毛刺,这一步需要工匠使用不同目数的砂纸和抛光轮,对表壳的每一个面进行细致的打磨。由于是不规则三角形,表壳的三个角和三条边在受力时的磨损情况不同,因此打磨的力度和角度必须高度一致,以保证表壳各部分的厚度均匀,为后续的焊接和组装提供完美的基准面,任何细微的厚度不均都可能导致后期装配时的缝隙过大或应力集中。
多部件焊接与结构加固工艺
黄金表壳通常由表壳主体、表圈、底盖以及连接件等多个部件组成,这些部件在焊接前需要经过高精度的车削和打磨,确保接触面完全贴合。由于黄金的导热性极佳,焊接过程中热量容易迅速散失,导致焊缝不牢或变形,因此工匠通常使用氩弧焊或激光焊接技术,配合高纯度的焊料,在惰性气体保护下进行点焊或线焊,以最小化热影响区,防止黄金因高温变色或产生裂纹。
焊接完成后,表壳的整体结构强度需要进一步验证,特别是不规则三角形表壳在受力时,其棱角处容易成为应力集中点。工匠会使用专用工具对焊缝进行精细修整,消除焊疤,随后对表壳进行整体退火处理,以释放焊接过程中产生的内应力。这一过程对于保持表壳在长期佩戴中的结构稳定性至关重要,确保表壳在受到轻微撞击或温度变化时,仍能保持原有的几何形态,不会出现松动或变形。
表面打磨与高光镜面处理
经过焊接和退火的表壳表面呈现出暗淡的金属光泽,为了达到珠宝级的视觉效果,需要进行多道次的表面处理。工匠首先使用粗砂纸去除焊接痕迹和之前的打磨划痕,然后逐步过渡到细砂纸,直至表面完全光滑。对于不规则三角形表壳的棱角部分,需要使用特制的小型打磨头,深入角落进行精细处理,确保每一处细节都符合设计标准,不留任何死角。
高光镜面处理是黄金表壳工艺中的核心环节,通常使用金刚石研磨膏和柔软的抛光布进行手工抛光。工匠需要根据表壳不同面的弧度和角度,调整抛光工具和施力方向,使黄金表面形成完美的镜面反射效果。这一过程极其考验工匠的经验与耐心,因为黄金质地柔软,过大的压力会导致表面产生橘皮纹或划痕,只有通过均匀、轻柔且持续的摩擦,才能激发黄金特有的深邃光泽,使表壳在不同光线下呈现出流动的视觉美感。