机械表材质
金属锻压成型原理,透底表壳工艺与定期上链的精密结合
摘要
金属锻压成型的物理机制与材料微观结构演变 金属锻压成型本质上是利用外力使金属坯料产生塑性变形,从而获得具有一定形状、尺寸和力学性能的毛坯或零件的加工方法。在这一过程中,金属内部的晶粒结构会发生显著的重组与细化。当锻造压力作用于金属材料时,原有的粗大晶粒被破碎,位错密度增加,随后通过动态再结晶形成细小且均匀的新晶粒。这种微观组织的改善直接提升了材料的致密度,有效闭合了内部可能存在的孔隙和裂纹,使得
金属锻压成型的物理机制与材料微观结构演变
金属锻压成型本质上是利用外力使金属坯料产生塑性变形,从而获得具有一定形状、尺寸和力学性能的毛坯或零件的加工方法。在这一过程中,金属内部的晶粒结构会发生显著的重组与细化。当锻造压力作用于金属材料时,原有的粗大晶粒被破碎,位错密度增加,随后通过动态再结晶形成细小且均匀的新晶粒。这种微观组织的改善直接提升了材料的致密度,有效闭合了内部可能存在的孔隙和裂纹,使得金属在后续加工中能更好地承受机械应力。对于表壳制造而言,这种经过锻压强化的材料基底,为后续精密加工提供了稳定的物理基础,确保了表壳在长期佩戴中不易因外力冲击而发生永久性形变。
锻压工艺的具体执行通常涉及热锻与冷锻两种主要模式,二者在温度控制和材料流动性上有着截然不同的表现。热锻通过加热金属至再结晶温度以上,降低其屈服强度,使其能够以较小的压力成型复杂结构,适合大型或形状复杂的部件;而冷锻则在室温下进行,利用金属的加工硬化效应提高强度和硬度,表面光洁度更高,特别适合对尺寸精度和表面质量要求极高的腕表表壳组件。在高端制表领域,表壳侧壁与底盖的初步成型常采用高精度冷锻技术,通过多道次冲压与拉伸,精确控制金属壁厚分布,避免局部过薄导致的强度隐患,同时保留金属原有的纹理质感,为后续的镜面或拉丝处理提供最佳载体。
透底表壳的精密加工与机械美学呈现
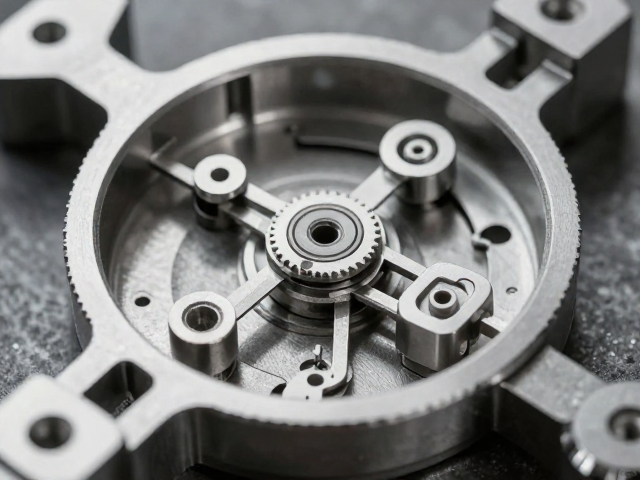
透底表壳的设计核心在于在保护机芯的同时,最大化展示内部机械结构的精密美感,这对表壳后盖的加工精度提出了极高要求。不同于实心表壳,透底表壳的后盖通常采用蓝宝石水晶玻璃或经过特殊处理的金属材质,并通过高精度的CNC数控机床进行车削、钻孔和螺纹加工。在金属表壳的情况下,后盖边缘需与表壳主体形成严丝合缝的配合,公差通常控制在微米级别,以防止灰尘、湿气侵入机芯内部。这种精密配合不仅依赖于加工设备的稳定性,更依赖于锻压成型后材料的一致性,任何微小的内应力或晶格不均匀都可能导致加工过程中出现微裂或变形,直接影响防水性能和外观的精致度。
透底设计的视觉呈现还涉及到光学处理与表面处理工艺的完美结合。为了减少反光并清晰展示机芯打磨细节,透底表壳常采用多层镀膜技术或特殊的倒角打磨工艺。金属表壳与透明盖板的连接处,往往需要通过激光焊接或高精度螺纹旋紧固定,接缝处需经过精细抛光,确保视觉上连贯流畅。此外,表壳内部的导轨和卡口设计也需经过严密的计算与加工,以稳固地承载机芯并防止震动传递导致的走时误差。这种工艺不仅是对机械结构的保护,更是将工业制造转化为艺术展示的关键环节,让佩戴者能直观感受到齿轮咬合、摆轮震荡所蕴含的精密秩序。
定期上链系统的动力传输与机械逻辑
机械腕表的核心动力来源依赖于发条盒中主发条的弹性势能,而定期上链则是维持这一能量储备的关键动作。对于手动上链腕表,佩戴者通过旋转表冠,带动拨针系和上链棘轮,将外力转化为发条的卷紧状态。这一过程涉及严密的齿轮传动比计算,确保每次旋转能提供适量的能量,同时避免因过紧导致发条断裂或机芯过载。自动上链腕表则在此基础上增加了自动陀组件,通过佩戴者手臂的自然摆动,驱动摆陀绕轴旋转,进而通过棘轮机构自动卷紧发条。这种机械逻辑要求表壳内部拥有足够的空间容纳复杂的传动结构,同时保证表壳的密封性,防止外部杂质干扰齿轮运转。
定期上链的可靠性与表壳的精密配合息息相关。如果表壳加工精度不足,导致表冠轴孔磨损或螺纹配合松动,会直接影响上链效率甚至导致动力传输中断。此外,表壳内部的防滑纹理和阻尼设计也经过精心计算,以确保上链手感顺滑且阻力均匀。在高频使用的情况下,表壳需能承受持续的机械应力,防止因震动或撞击导致内部零件移位。因此,从锻压成型到精密加工,每一个环节都服务于上链系统的稳定运行,确保腕表能在长期佩戴中提供精准、持续的动力输出,体现机械工艺与人体工学的深度融合。