机械表品类
陶瓷表壳中端自动表万元级,精密装配流程全解析
摘要
陶瓷材质的物理特性与表壳成型工艺 氧化锆陶瓷因其极高的硬度和优异的化学稳定性,成为高端腕表表壳的核心材料。这种材料在常温下不会氧化,且能抵抗绝大多数酸碱腐蚀,但其极端的硬度也带来了加工难题。传统的金属切削难以应对,目前主流方案采用粉末冶金技术,将超细陶瓷粉末与粘合剂混合后,通过等静压成型技术制成素坯。这一过程需要精确控制压力分布,以确保素坯密度均匀,避免后续烧结过程中出现变形或裂纹。 素坯成型后
陶瓷材质的物理特性与表壳成型工艺
氧化锆陶瓷因其极高的硬度和优异的化学稳定性,成为高端腕表表壳的核心材料。这种材料在常温下不会氧化,且能抵抗绝大多数酸碱腐蚀,但其极端的硬度也带来了加工难题。传统的金属切削难以应对,目前主流方案采用粉末冶金技术,将超细陶瓷粉末与粘合剂混合后,通过等静压成型技术制成素坯。这一过程需要精确控制压力分布,以确保素坯密度均匀,避免后续烧结过程中出现变形或裂纹。
素坯成型后需进入高温烧结环节,温度通常超过1400摄氏度。在高温环境下,陶瓷颗粒发生致密化结合,体积收缩率可达15%至20%。这一阶段对窑炉的温度曲线控制要求极高,任何微小的偏差都可能导致表壳尺寸超标或内部应力集中。烧结完成后,表壳表面仍保留一定的粗糙度,需经过多道精密打磨工序,从粗磨到镜面抛光,逐步提升表面光洁度,为后续的精密装配奠定基础。
精密机芯与陶瓷表壳的适配挑战
陶瓷材料虽然硬度高,但脆性较大,这使得传统螺丝固定方式面临风险。在组装自动机械机芯时,直接旋入螺丝极易因应力集中导致陶瓷表壳破裂。因此,现代制表工艺多采用无螺丝固定结构或特殊设计的卡扣系统。例如,部分品牌利用精密计算的弹簧夹持力,通过过盈配合将机芯稳固地嵌入表壳内。这种设计不仅消除了应力集中点,还提高了整体的抗震性能。
机芯与表壳的接触面需要极高的平整度,公差通常控制在微米级别。为了确保自动陀转动顺畅且不影响防水性能,机芯底盖与表壳之间的密封处理至关重要。工程师会使用激光检测技术对接触面进行扫描,确保没有微小瑕疵。同时,机芯的固定脚位置经过特殊计算,避开陶瓷材料的薄弱区域,利用金属底盖作为缓冲层,分散来自表冠调节和自动陀旋转产生的机械应力。
自动化装配线与人工精调的结合
万元级陶瓷自动表的装配过程高度依赖高精度自动化设备。在核心部件组装阶段,微型机械臂负责将齿轮系、擒纵机构和摆轮精准放置于夹板上。这些机械臂配备高精度视觉定位系统,能够实时校正零件位置,确保齿轮啮合角度符合设计标准。自动化不仅提高了效率,更保证了每一枚腕表在核心传动环节的一致性,减少了人为操作可能带来的微小误差。
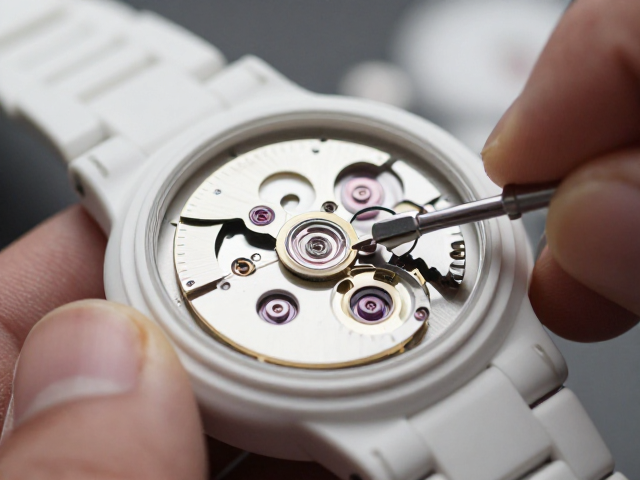
然而,在涉及最终调试和外观检查环节,资深制表师的介入不可或缺。陶瓷表壳的光泽度、倒角处理以及整体对称性需要人工进行最终确认。制表师会使用高倍放大镜检查齿轮咬合情况,调整游丝走时精度,并对表冠、按钮等活动部件进行手感测试。这种人机协作的模式,既利用了自动化的高精度优势,又保留了手工制表的细腻与温度,确保成品在机械性能与美学表现上达到最佳平衡。
防水密封与长期佩戴的稳定性
陶瓷表壳的防水性能主要依赖于严密的密封结构。由于陶瓷与金属(如表冠、底盖)的热膨胀系数不同,温度变化可能导致密封界面出现微小间隙。为解决这一问题,制造商通常在密封槽内使用高分子橡胶或特殊复合材料制成的密封圈。这些材料具有良好的弹性和耐候性,能有效补偿不同材质间的形变差异。在组装过程中,密封圈的安装位置经过严格计算,确保在受到外力挤压时能均匀受力,形成严密的防水屏障。
长期佩戴过程中,表冠和按钮的活动部件是防水系统的薄弱环节。陶瓷表壳通常采用一体式表冠设计或特殊润滑系统,以减少磨损和异物侵入。内部轴承经过特殊处理,确保在潮湿环境下仍能保持顺畅旋转。此外,表壳与表带的连接处也经过强化处理,使用高强度金属销钉或特殊粘合剂,防止因日常磕碰导致结构松动。这些细节处理共同确保了腕表在复杂使用环境下的长期稳定性。