机械表材质
合金熔炼提纯工艺与喷砂处理,打造极致耐腐蚀性能
摘要
合金熔炼提纯的核心技术与杂质控制 合金熔炼是决定材料最终耐腐蚀性能的基石,其核心在于对熔体中微量杂质元素的精准控制。在工业实践中,真空自耗电弧熔炼(VAR)和电子束冷床熔炼(EB-CREM)是高端合金常用的工艺路径。以316L不锈钢为例,通过优化熔炼过程中的脱氧与脱硫步骤,可将硫含量控制在0.01%以下,显著减少晶界处硫化物夹杂的形成。这些夹杂物往往是腐蚀裂纹萌生的源头,特别是在氯离子环境中,杂
合金熔炼提纯的核心技术与杂质控制
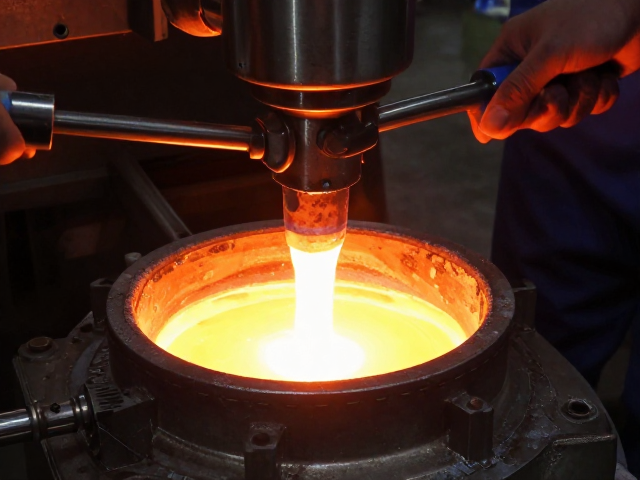
合金熔炼是决定材料最终耐腐蚀性能的基石,其核心在于对熔体中微量杂质元素的精准控制。在工业实践中,真空自耗电弧熔炼(VAR)和电子束冷床熔炼(EB-CREM)是高端合金常用的工艺路径。以316L不锈钢为例,通过优化熔炼过程中的脱氧与脱硫步骤,可将硫含量控制在0.01%以下,显著减少晶界处硫化物夹杂的形成。这些夹杂物往往是腐蚀裂纹萌生的源头,特别是在氯离子环境中,杂质引发的点蚀敏感性会成倍增加。
提纯过程不仅关注成分达标,更侧重于微观组织的均匀性。现代熔炼技术通过电磁搅拌和动态凝固控制,能够细化晶粒结构,消除偏析现象。例如,在镍基高温合金的生产中,精确控制碳、硼及稀土元素(如镧、铈)的添加比例,可以净化晶界,阻碍有害相的析出。这种微观层面的纯净度提升,直接增强了基体抵抗电化学腐蚀的能力,为后续表面处理提供了高质量的母材基础。
喷砂处理对表面完整性与耐蚀性的影响机制
喷砂处理通过高能粒子流冲击金属表面,改变其物理状态和化学活性,从而提升耐腐蚀性能。常用的磨料包括玻璃珠、氧化铝及碳化硅,其中玻璃珠喷砂能形成均匀的压应力层,而氧化铝喷砂则侧重于提高表面粗糙度以增强涂层附着力。在海洋工程装备中,经过特定目数(如80-120目)氧化铝喷砂处理的钛合金表面,其粗糙度(Ra值)通常控制在3.2-6.3微米之间,这种微观形貌能有效延缓腐蚀介质的渗透。
喷砂引入的表面残余压应力是抑制应力腐蚀开裂(SCC)的关键因素。当高能颗粒撞击金属表面时,表层材料发生塑性变形,形成致密的硬化层,并产生数值可达数百兆帕的残余压应力。这种压应力抵消了外部拉应力,降低了裂纹扩展驱动力。同时,喷砂清理了表面的氧化皮和污染物,使金属处于高活状态,若后续配合钝化处理,能更快形成致密、连续的钝化膜,从而在强酸、强碱或高盐环境中提供卓越的防护屏障。
工艺协同作用与极端环境下的性能表现
熔炼提纯与喷砂处理并非孤立工序,而是共同构建耐腐蚀体系的关键环节。高纯度熔炼确保了材料内部无致命缺陷,而喷砂处理则优化了表面状态,二者协同作用使得合金在极端工况下表现出优异稳定性。在化工反应釜内衬应用中,经真空熔炼并经过精密喷砂处理的双相不锈钢,其耐氯化物应力腐蚀开裂性能较传统工艺产品提升显著。实际工况数据显示,在温度超过60℃、氯离子浓度高于500mg/L的环境中,处理后的材料寿命延长可达数倍。
该工艺组合还有效解决了复杂几何形状部件的耐腐蚀难题。对于带有螺纹、焊缝或盲孔的零部件,传统涂层难以均匀覆盖,而喷砂处理能深入各个角落,结合高纯度基体,实现了全方位防护。在制药行业的无菌管道系统中,采用高纯316L材料配合镜面抛光前的精细喷砂预处理,确保了表面无孔隙、无残留,符合严格的卫生标准。这种从内部纯净到外部完整性的双重保障,使得材料在长期接触腐蚀性介质时,仍能保持结构完整和功能稳定。